

- SWISCA
- Artículos técnicos
Artículos técnicos
Accionamiento para molinos de rodillos – Documento técnico de ROMIL
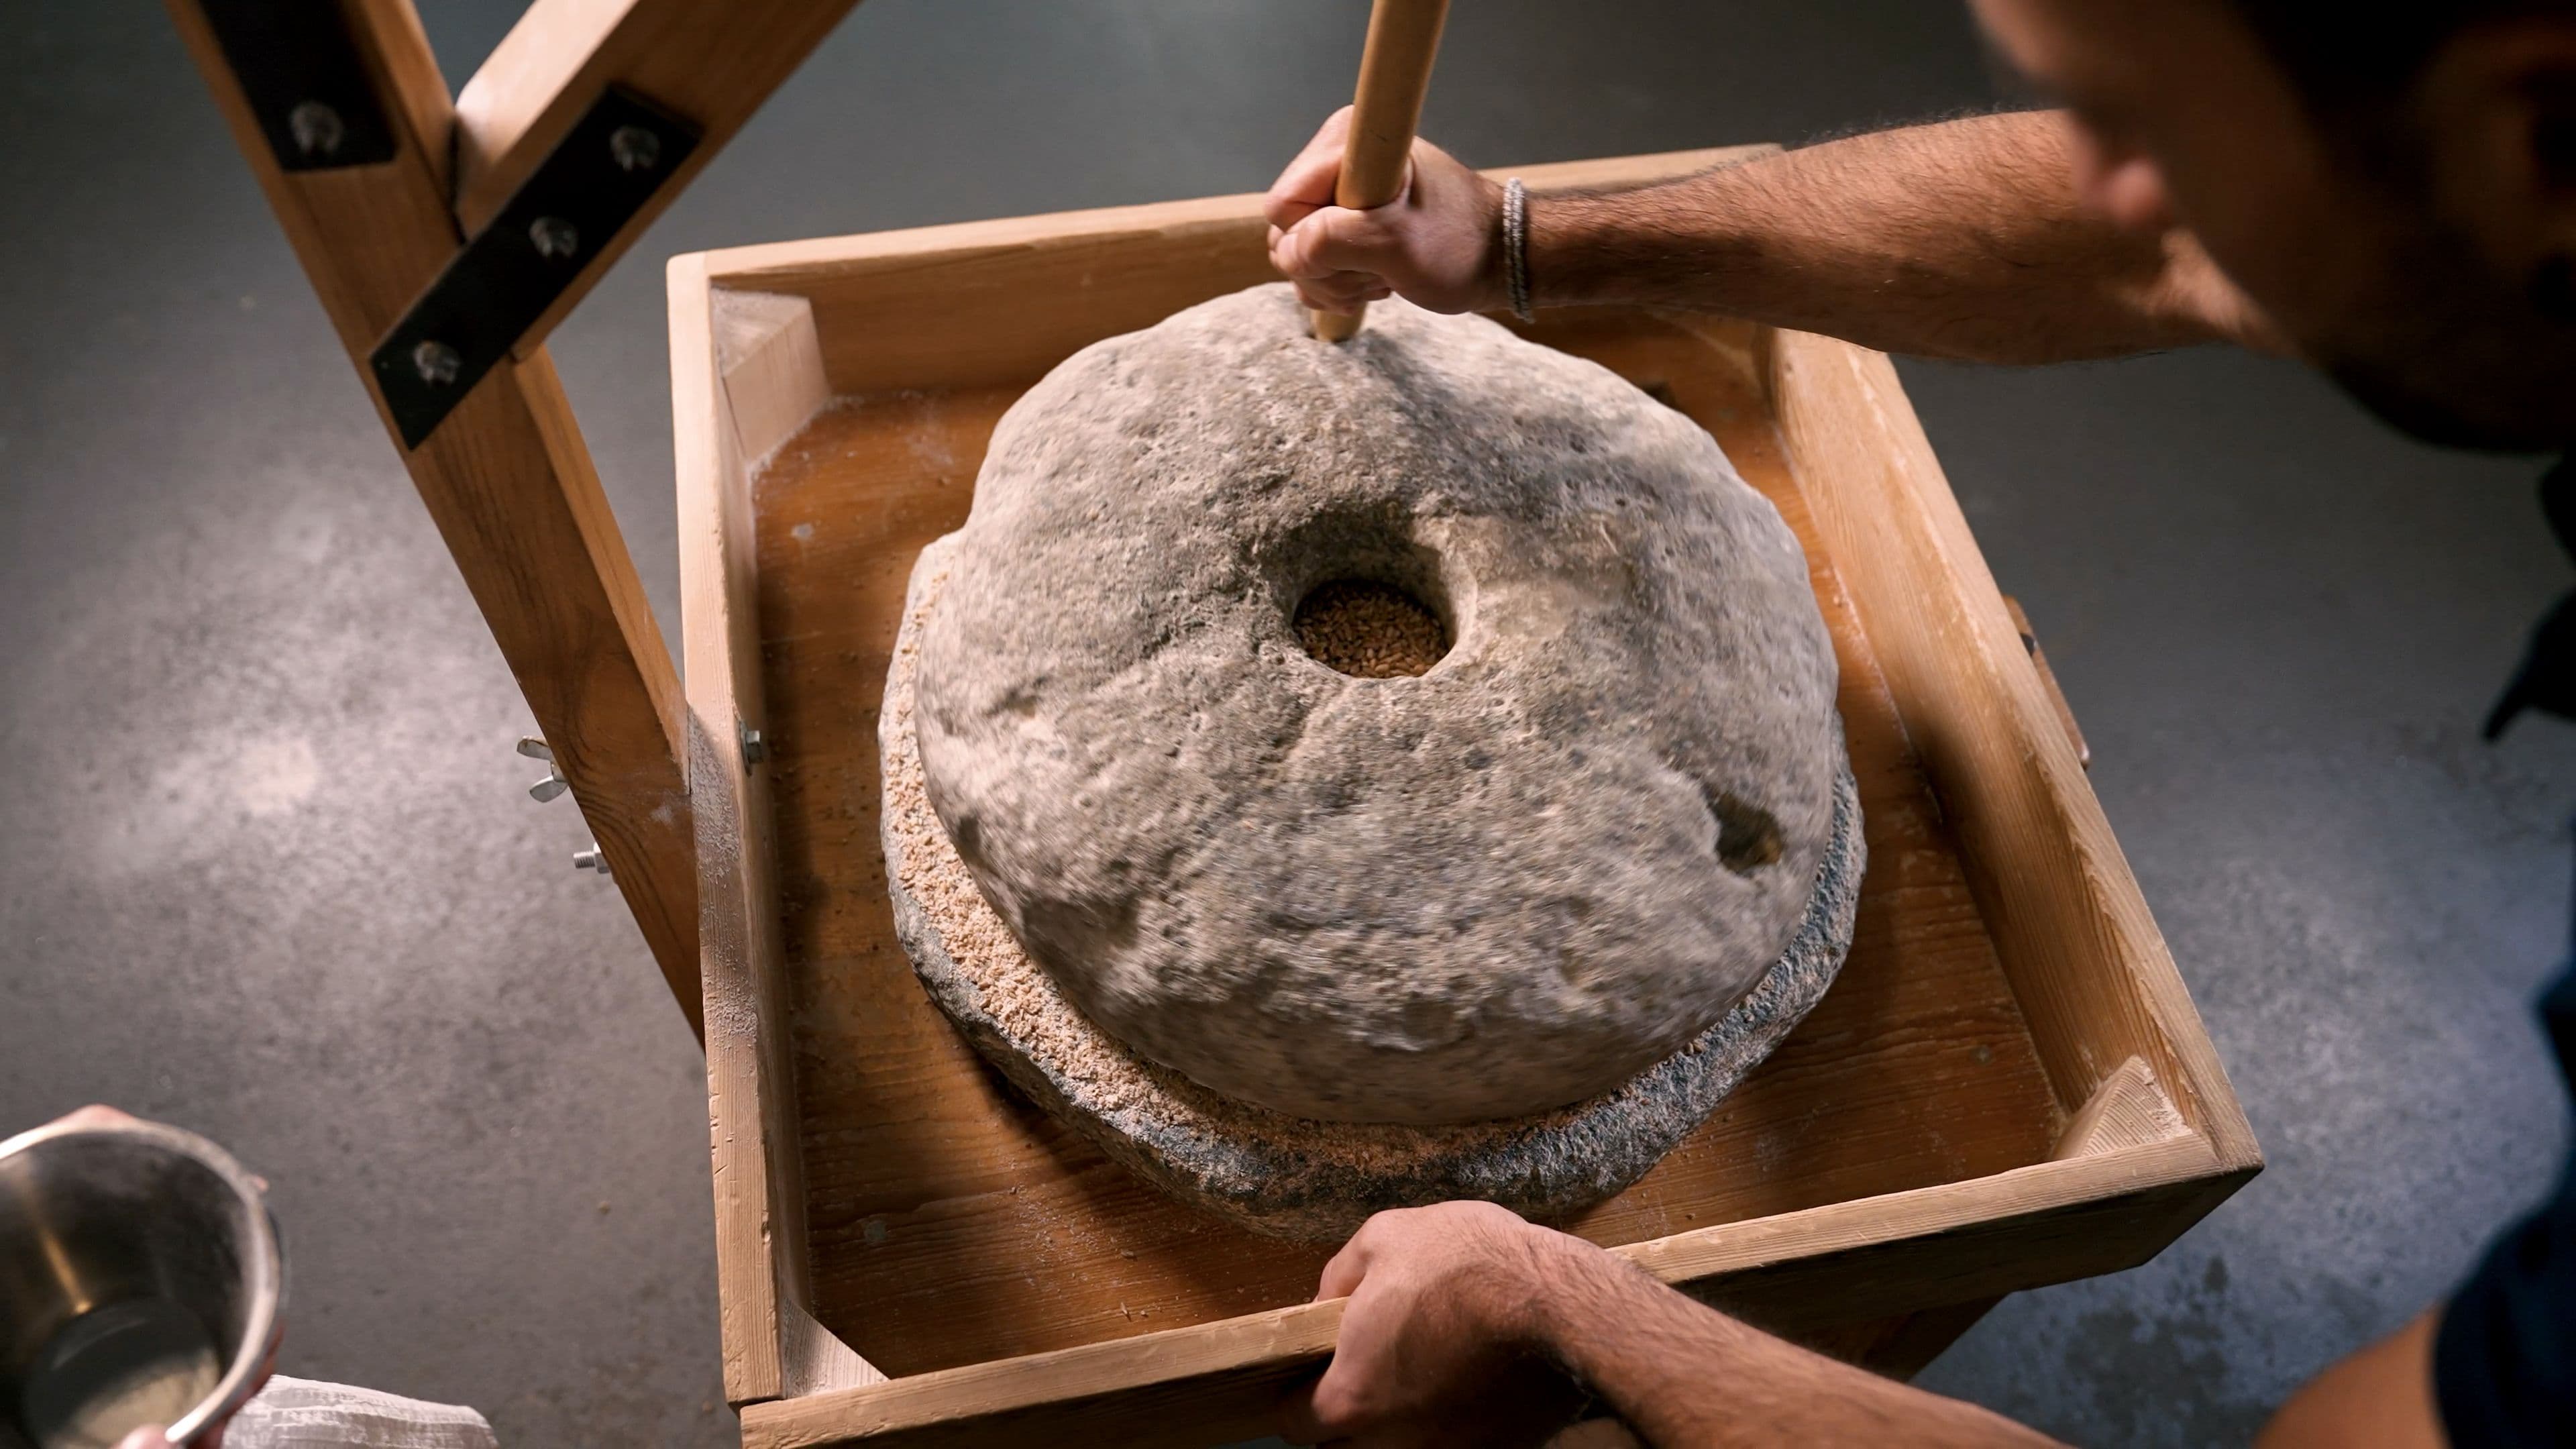
La trituración de los granos de cereales se ha llevado a cabo históricamente mediante presión y cizallamiento. Hace aproximadamente 27 000 años se emplearon por primera vez piedras de moler con este fin. Mediante un movimiento oscilante de la piedra de moler contra una superficie fija, el grano atrapado entre ambas podía procesarse de forma eficaz.
En muchos desarrollos posteriores, se mantuvo el principio de mantener una superficie de molienda fija mientras que la otra se mueve con respecto a ella. Esto se consigue, por ejemplo, mediante un par de discos horizontales o verticales, un cono con una contraparte o un rodillo con una superficie de contacto adyacente. En todas estas variantes, la superficie de contacto fija no participa activamente en el proceso de molienda; se limita principalmente a absorber fuerzas sin realizar ningún movimiento. Este paradigma cambió con la llegada de la molienda con rodillos en el siglo XVIII.
Se reconoció que el movimiento de la superficie de contacto, anteriormente fija, ofrecía varias ventajas. Al configurarla como dos rodillos paralelos que giran en sentido contrario a velocidades distintas, la presión y el cizallamiento podían controlarse con precisión como variables influyentes, de forma independiente y deliberada. Esta configuración permitió mejoras como un mayor rendimiento y una molienda selectiva según lo deseado. Gracias a muchos otros parámetros, se desarrollaron sofisticados procesos de molienda en varias etapas.
Desde la perspectiva de los fabricantes de maquinaria, destaca un aspecto de la molienda con rodillos: el «overdrive», que se refiere al acoplamiento de las velocidades de los dos rodillos. El diseño, técnicamente sencillo, que consiste en dos engranajes rectos de diferentes tamaños que se engranan entre sí en un extremo del par de rodillos, representa una solución ingeniosa. En la configuración típica de los molinos de rodillos para cereales, el rodillo lento debe frenarse siempre para mantener la relación de velocidad deseada. Sin embargo, si la relación de velocidad de molienda se mantiene constante, la considerable fuerza de frenado aplicada al rodillo lento puede transferirse de manera eficiente al rodillo rápido a través de los engranajes rectos.
En un par de rodillos típico, el rodillo rápido es accionado por un motor eléctrico, que a su vez impulsa al rodillo lento a través del material en la ranura de molienda. El mecanismo de sobremarcha impide que el rodillo lento alcance la velocidad del rodillo rápido y redirige la potencia de frenado de vuelta al rodillo rápido. En consecuencia, se recircula eficazmente una cantidad significativa de potencia mecánica.
Las mediciones indican que la potencia de frenado en el rodillo lento es notablemente elevada en comparación con la potencia introducida en el conjunto de rodillos. En los tramos sin irregularidades, esta potencia de frenado suele superar la potencia de molienda por un margen considerable. Por lo tanto, es fundamental que este exceso de potencia se transfiera de manera eficiente de vuelta al rodillo rápido.
Los rodillos se tensan debido al material molido y al sobremarcha. A partir del par medido en los rodillos se puede calcular una relación de par, que suele situarse dentro de un determinado rango en condiciones normales de funcionamiento de los molinos de rodillos. Los factores que influyen en esta relación de par son complejos. La potencia de frenado viene determinada por la relación de velocidades y la relación de par mencionada anteriormente:
– Cuanto menor sea la velocidad del rodillo lento en comparación con la del rodillo rápido, menor será la potencia de frenado necesaria. – Cuanto mayor sea la tensión entre los rodillos, mayor será la potencia de frenado necesaria.
Por supuesto, lo anterior no tiene en cuenta la potencia efectiva de molienda, que es la potencia convertida como la diferencia entre la potencia de accionamiento y la potencia de frenado en el espacio de molienda.
La presión puede variarse fácilmente durante el funcionamiento mediante un espacio de molienda variable. Por el contrario, la variación del esfuerzo de cizallamiento, generada al alterar la relación de velocidad durante el funcionamiento, conlleva un alto coste. Esto puede lograrse realimentando la potencia de frenado con las pérdidas asociadas y/o mediante un diseño de la máquina técnicamente complejo. Como resultado, la flexibilidad que se obtiene gracias a una relación de velocidad variable a menudo se ha pasado por alto, optimizándose únicamente para procesos específicos y manteniéndose constante en la mayoría de las operaciones.
La comparación de los dos tramos indica que el rendimiento del tramo de reducción supera al del tramo de frenado, a pesar de su menor capacidad de trituración. Por supuesto, esto también se aplica de forma análoga a los tramos menos utilizados.
Hoy en día, el método más sencillo para incorporar una relación de velocidad variable durante el funcionamiento consiste en equipar cada rodillo con su propio motor y conectar los convertidores de frecuencia correspondientes en el circuito intermedio. Este accionamiento individual de los rodillos puede configurarse como un accionamiento directo o como un motor remoto con transmisión por correa. En un sistema de este tipo, la potencia de frenado procedente del motor accionado por el generador del rodillo lento se disipa del sistema y se reintroduce a través del motor del rodillo rápido. En consecuencia, el motor del rodillo rápido debe elegirse considerablemente más potente que en un conjunto de rodillos con una relación de velocidad fija.
Para aprovechar al máximo el grado de libertad en un conjunto de rodillos con accionamiento individual, los pares nominales o la potencia nominal de los componentes deben ser suficientemente elevados. Este aspecto no debe subestimarse. Por el contrario, no hay que preocuparse por el flujo de potencia, generalmente desconocido, que se produce con el sobremarcha fijo. Si la transmisión de potencia del rodillo rápido al producto y de este al rodillo lento es elevada, la potencia de sobremarcha también lo es, lo que da lugar a una mayor circulación de potencia. Esto no afecta a la potencia de accionamiento necesaria ni a las hipótesis habituales sobre los requisitos de potencia (kW por t/h) utilizadas en los cálculos.
Sin embargo, este no es el caso con el accionamiento de rodillo único. La compleja transmisión de potencia en el espacio de molienda afecta directamente a la potencia de accionamiento y frenado necesaria, así como a la selección de los tamaños de los componentes, ya que la potencia debe extraerse por completo y reintroducirse eléctricamente en el conjunto. Una potencia de accionamiento y frenado incorrecta puede dar lugar a una reducción del rendimiento, a la necesidad de disminuir el trabajo de molienda o a la imposibilidad de mantener la relación de velocidad óptima para el proceso.
En un molino de cereales, existen numerosos tramos de trituración y reducción en los que una relación de velocidad variable durante el funcionamiento puede no resultar beneficiosa. Sin embargo, la variabilidad puede ser ventajosa en tramos específicos para permitir la producción de productos especializados. Por ejemplo, esto podría incluir un paso de molienda en el que, en casos extremos, se cambie la posición de las estrías (parte posterior/parte posterior frente a filo de corte/filo de corte), o un paso liso en el que se desee un cizallamiento notablemente alto con una relación de velocidad elevada.
La eficiencia energética puede lograrse mediante la optimización del diagrama del molino y el uso de maquinaria de bajo consumo. La recuperación de energía, que primero debe añadirse al sistema, reduce la eficiencia energética. Las pérdidas de potencia son mayores con el accionamiento individual de los rodillos, ya que la recuperación de energía para esta aplicación no resulta eficiente desde el punto de vista energético.
Si se requiere variabilidad en la relación de velocidad para la fabricación de productos especiales, esto puede implementarse fácilmente en tramos seleccionados con motores asignados individualmente. La simplicidad técnica y la alta eficiencia de la transmisión tradicional por correa resultan ventajosas para un molino de rodillos energéticamente eficiente. En combinación con un control moderno del nivel de producto y de la alimentación, así como con un ajuste preciso y la estabilidad de la holgura de molienda gracias a robustos conjuntos de rodillos, se puede lograr un proceso de molienda globalmente eficiente desde el punto de vista energético. En el caso de los sistemas técnicos, por lo general solo debe suministrarse la energía necesaria en una forma adecuada para lograr una eficiencia energética óptima.
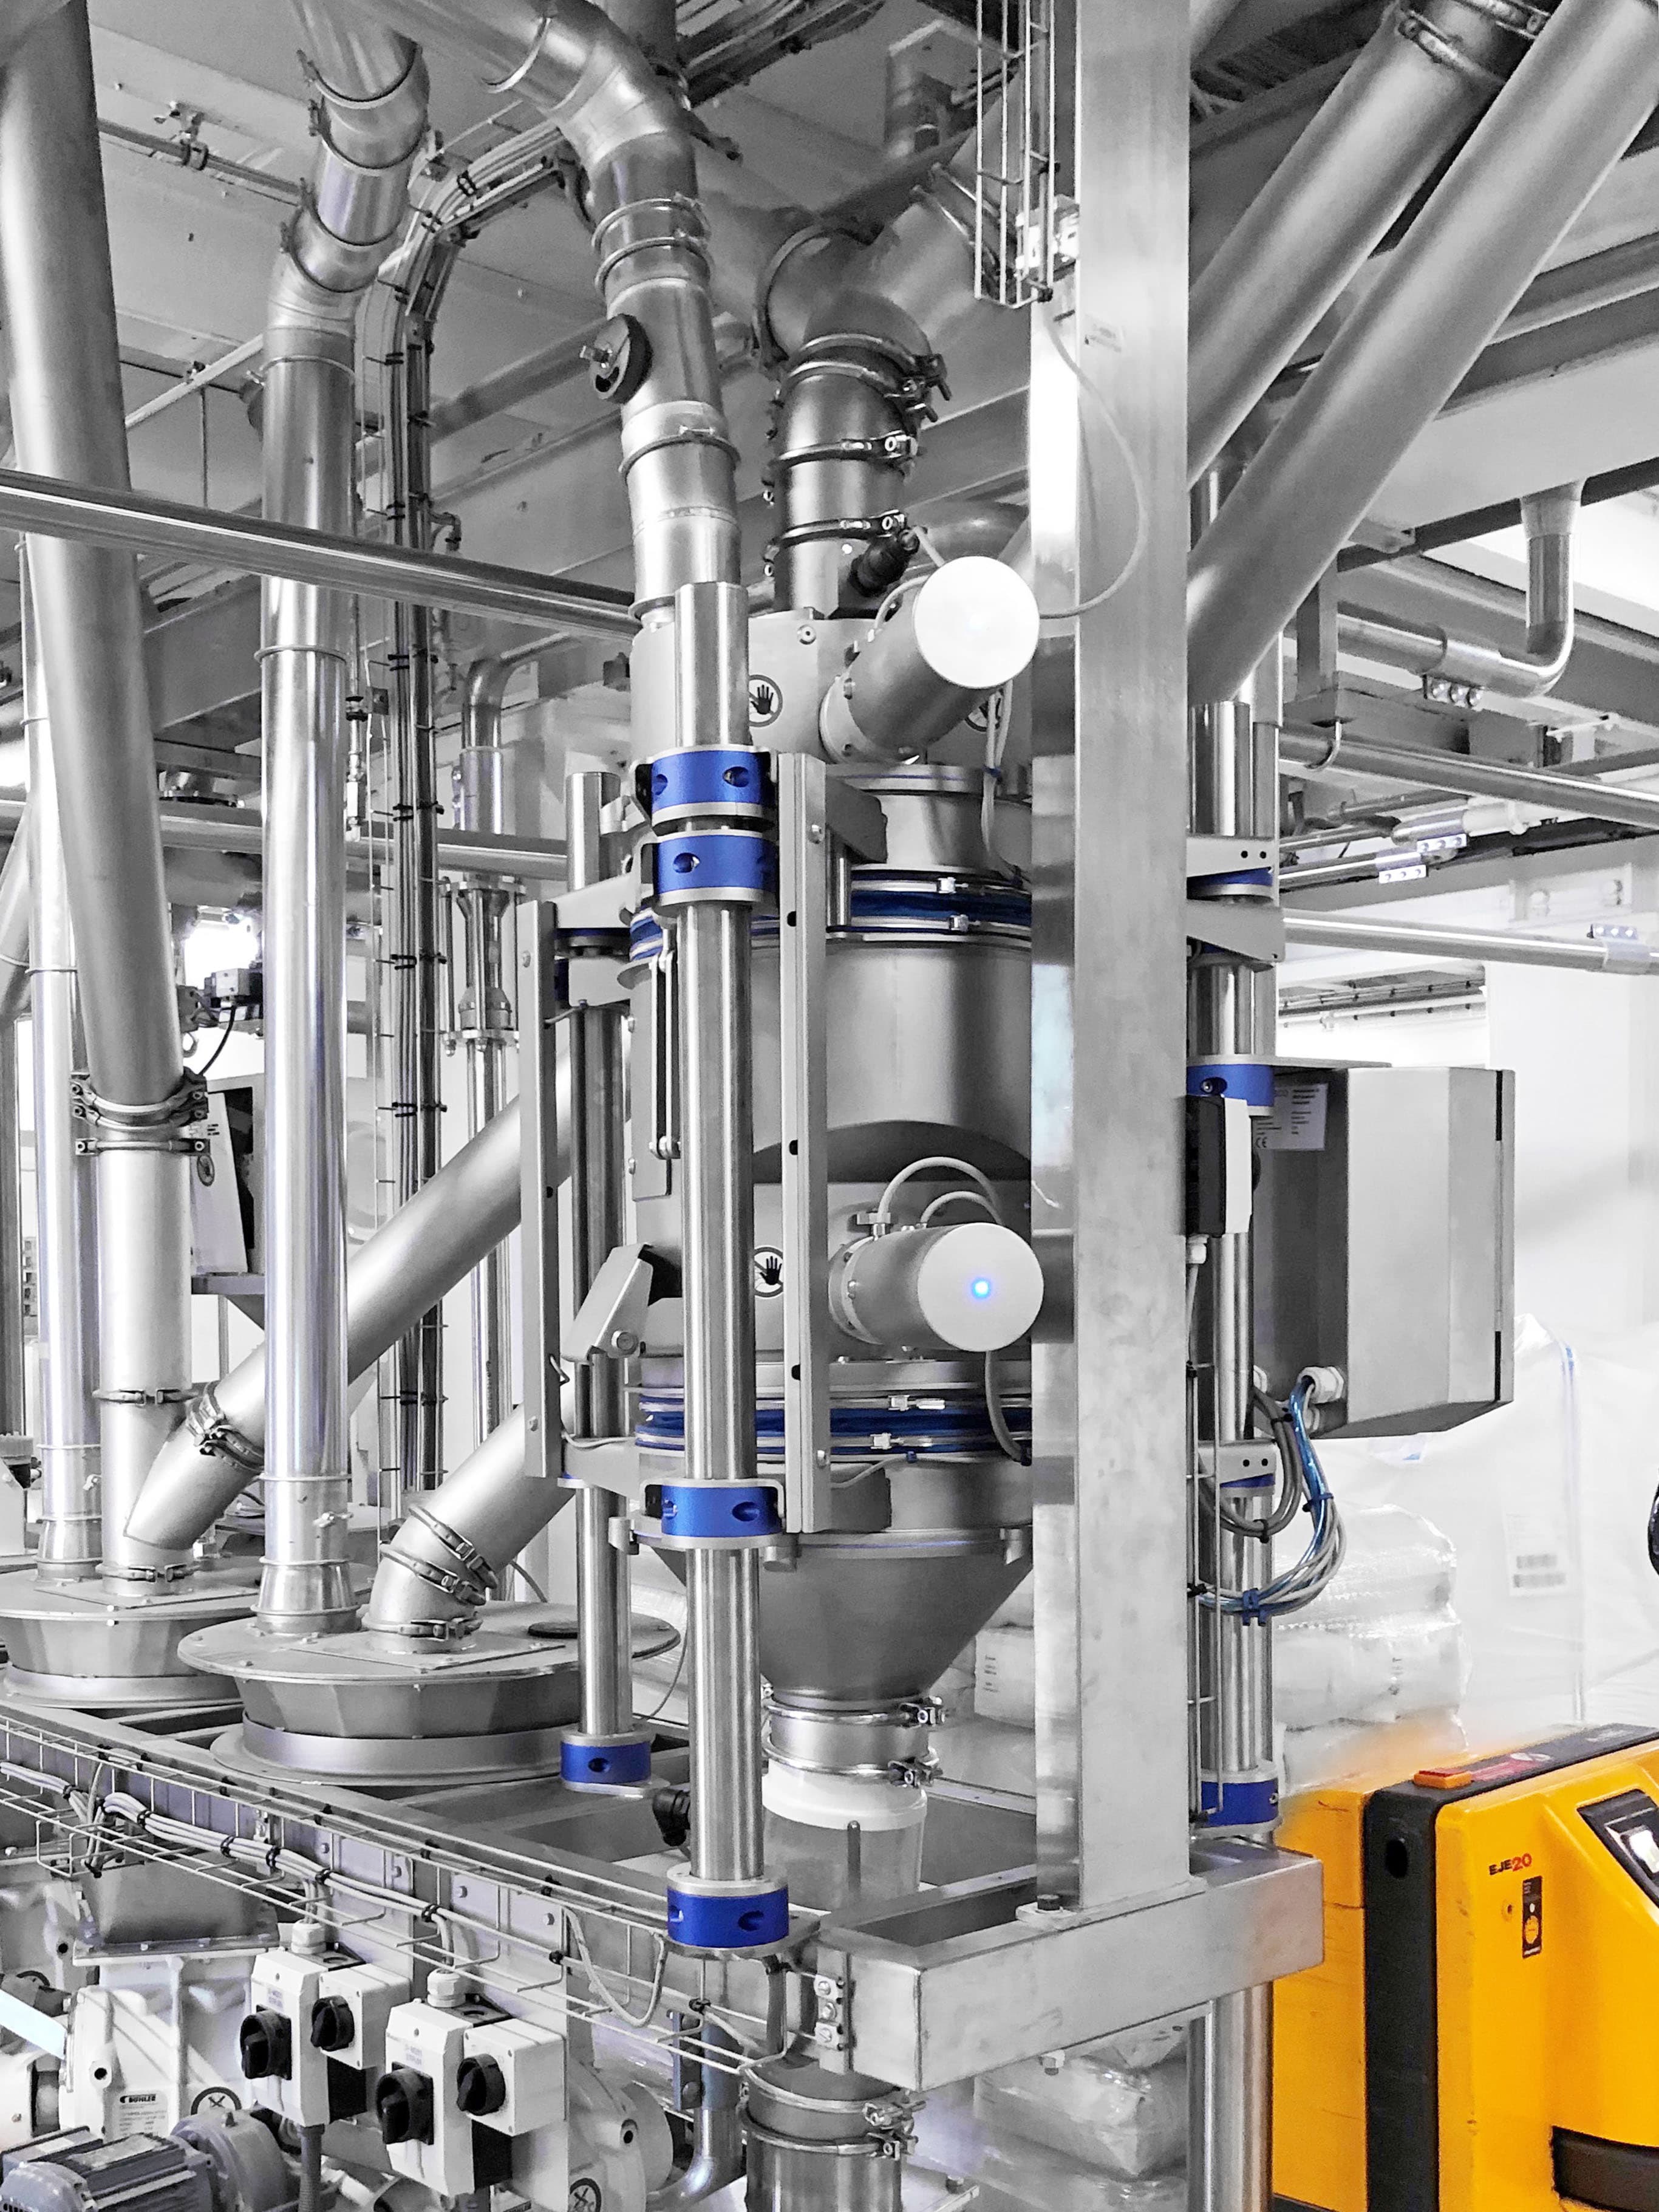
La tendencia hacia la optimización de los procesos con maquinaria sostenible en la industria molinera no solo ahorra costes y ayuda a los molineros en su trabajo. Las soluciones innovadoras optimizan los procesos, garantizando la eficiencia energética y la seguridad alimentaria, y, por lo tanto, facilitan el trabajo del personal operativo.
Optimización de procesos para la industria molinera
En la industria molinera, la información se almacena cada vez más en formato digital y se pone a disposición del tratamiento electrónico de datos. Las distorsiones y los costes son menores cuando la humedad, el flujo de masa, el peso y la densidad se miden en un punto en tiempo real y se procesan digitalmente. En los procesos operativos de una fábrica, la digitalización permite aumentar la eficiencia y, por tanto, mejorar su rentabilidad. Los datos generados en forma digital con los sistemas de medición multifuncionales también son adecuados para optimizar la calidad y los procesos en línea.
Por ejemplo, midiendo el flujo de masa, la densidad y la humedad de los copos de avena, se pueden optimizar y automatizar los procesos de producción con sistemas electrónicos de procesamiento de datos. Los procesos de producción pueden optimizarse y automatizarse con sistemas de procesamiento electrónico de datos. Para garantizar una calidad constante de los productos finales, los parámetros de laminado de copos y secado también deben controlarse continuamente y corregirse si es necesario. Los datos generados también se utilizan en forma digital para la dosificación de mezclas de granos con controladores de cantidad, mejorando así la precisión de la dosificación. Las mediciones de varios componentes de fuerza y las mediciones de vibración de los sistemas de placas de impacto permiten una mezcla óptima de los tipos de granos mediante el procesamiento electrónico de datos.
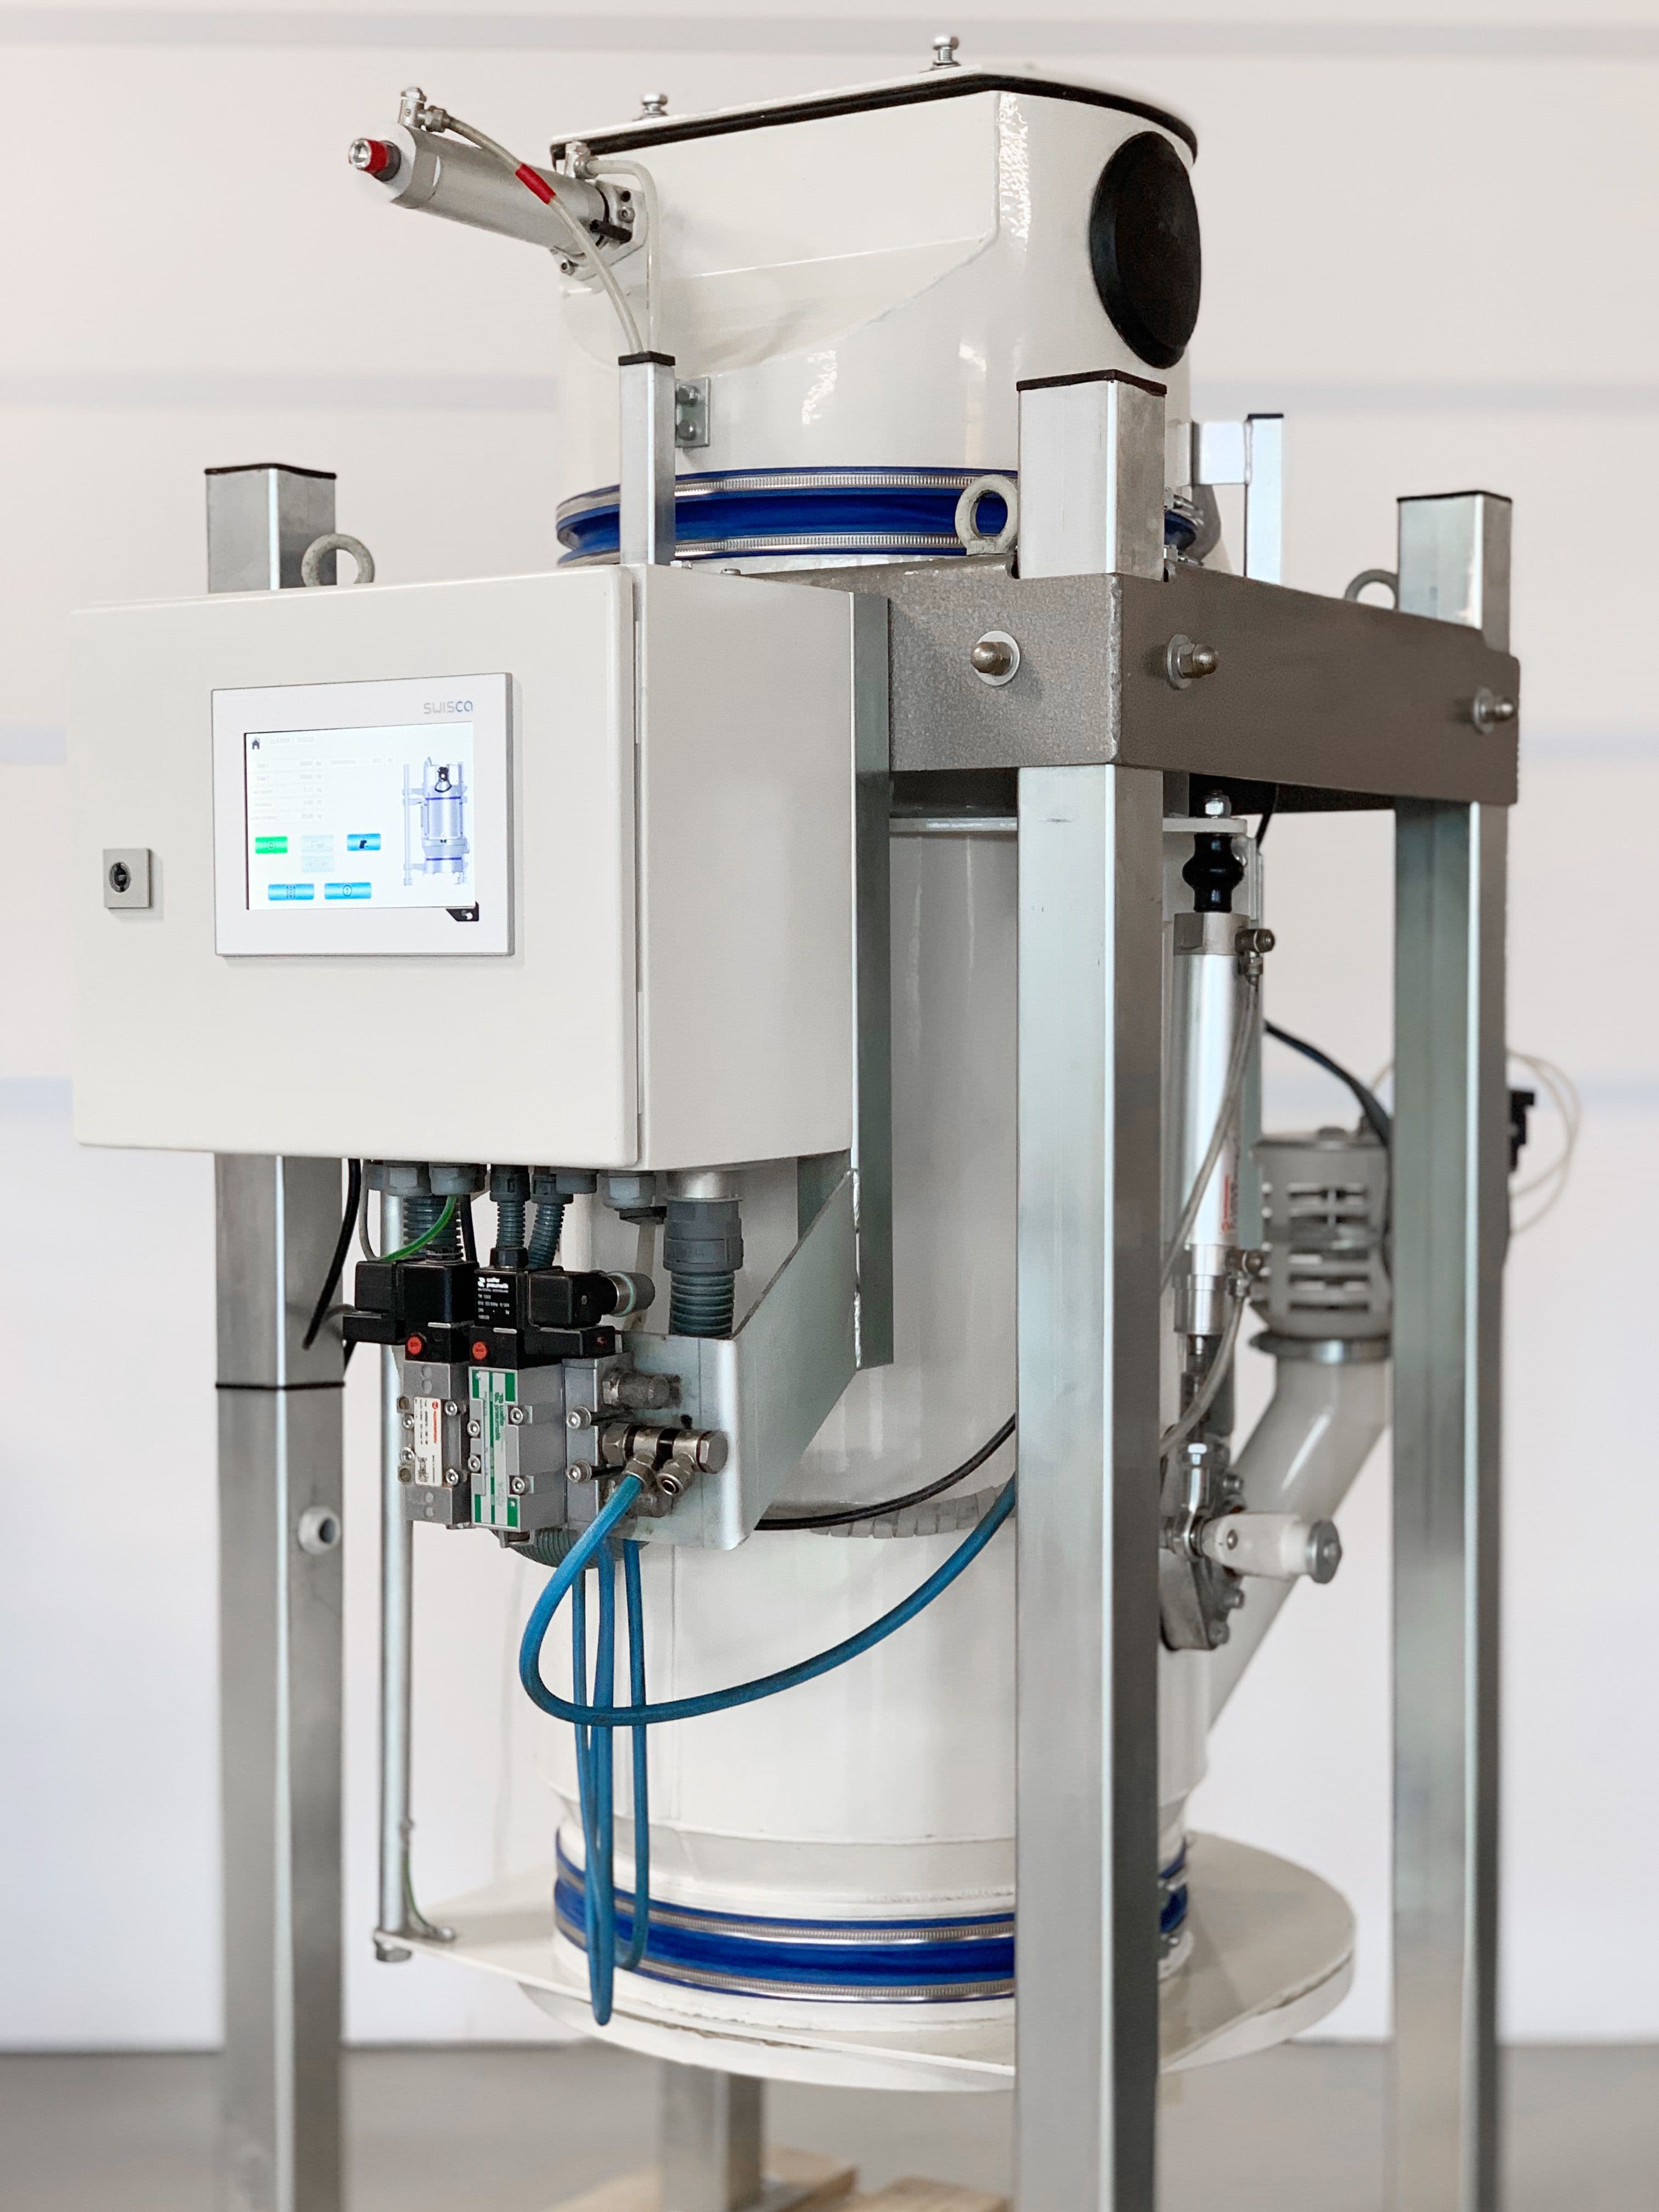
El núcleo de las básculas, los controladores de flujo y los microalimentadores para la industria molinera es el sistema de control. Los controles modernos de las básculas están equipados con pantallas táctiles, son muy robustos, fáciles de usar y fiables. Los módulos del servidor web para las soluciones en la nube y el mantenimiento remoto permiten un acceso y uso óptimos de los datos para el cálculo del rendimiento, la trazabilidad de los productos y el inventario. Las básculas pueden funcionar de forma autónoma o conectarse a sistemas de control de planta y ERP de nivel superior. Para ello se utilizan los módulos de bus de campo ProfiNet y EtherNet/IP basados en Ethernet o la interfaz Profibus y RS 485. En caso de corte de corriente, las básculas se cierran de forma controlada y todos los datos se guardan en el sistema de control. En muchas fábricas, se instalan básculas con controles de 20 a 30 años de antigüedad. A menudo, las piezas de recambio ya no están disponibles y las interfaces están obsoletas. Los controles de las básculas pueden sustituirse fácilmente por un sistema de control moderno y los datos de producción pueden utilizarse de forma óptima.
La tendencia a la optimización del proceso con sistemas de pesaje inteligentes en la industria molinera no sólo ahorra costes y apoya al molinero en su trabajo. Gracias a la digitalización y a una aplicación sensata de las posibilidades técnicas, se abren nuevas oportunidades para la adquisición de datos y la regulación de procesos, facilitando así el trabajo del personal de explotación.
Retrofit del control en las básculas
El diseño de la estrategia y transformación digital es individual para cada empresa del sector de la molinería. El requisito previo para aplicar con éxito la estrategia digital es una planificación detallada de la hoja de ruta y las medidas necesarias. Toda estrategia digital sin operacionalización es ineficaz. En los procesos operativos de una empresa de molinería, la digitalización permite aumentar la eficiencia y, por tanto, mejorar su rentabilidad. La información se almacena cada vez más en formato digital y se pone a disposición del tratamiento electrónico de datos.
El control interno del proceso mediante mediciones precisas del peso ha ganado en importancia. Los procesos de producción y la calidad esperada del producto definen la precisión requerida y las variables medidas para la supervisión del proceso y la garantía de calidad. Los datos generados en forma digital con los sistemas de pesaje compatibles con IoT también son adecuados para optimizar la calidad y los procesos en línea. Las adaptaciones de los controles permiten la conectividad y prolongan la vida útil de las máquinas. Las generaciones de control anticuadas carecen de conectividad con un bus de campo o de la capacidad de conectarse a Internet para aprovechar las ventajas del mantenimiento remoto y las soluciones en la nube. Para que la digitalización tenga sentido, los datos deben ser accesibles y de libre uso. Las soluciones en la nube y el mantenimiento remoto permiten un acceso y un uso óptimos de los datos para el control de los procesos internos y la trazabilidad de los productos. Los modernos controles de las balanzas están equipados con un módulo de servidor web y una pantalla táctil, robustos y fiables.
La operatividad de la estrategia digital en la industria molinera requiere una conectividad adecuada para el IoT, las soluciones en la nube y el mantenimiento remoto. Los reequipamientos de control de los sistemas de pesaje prolongan la vida útil de las máquinas de forma económica y permiten que los datos digitales sean de libre acceso para el procesamiento electrónico de datos.
Mediciones de humedad, flujo de masa, peso, temperatura y densidad
En la industria molinera, la información se almacena cada vez más en formato digital y se pone a disposición del tratamiento electrónico de datos. Las distorsiones y los costes son menores cuando la humedad, el flujo de masa, el peso y la densidad se miden en un punto en tiempo real y se procesan digitalmente. En los procesos operativos de una fábrica, la digitalización permite aumentar la eficiencia y, por tanto, mejorar su rentabilidad. Los datos generados en forma digital con los sistemas de medición multifuncionales también son adecuados para optimizar la calidad y los procesos en línea.
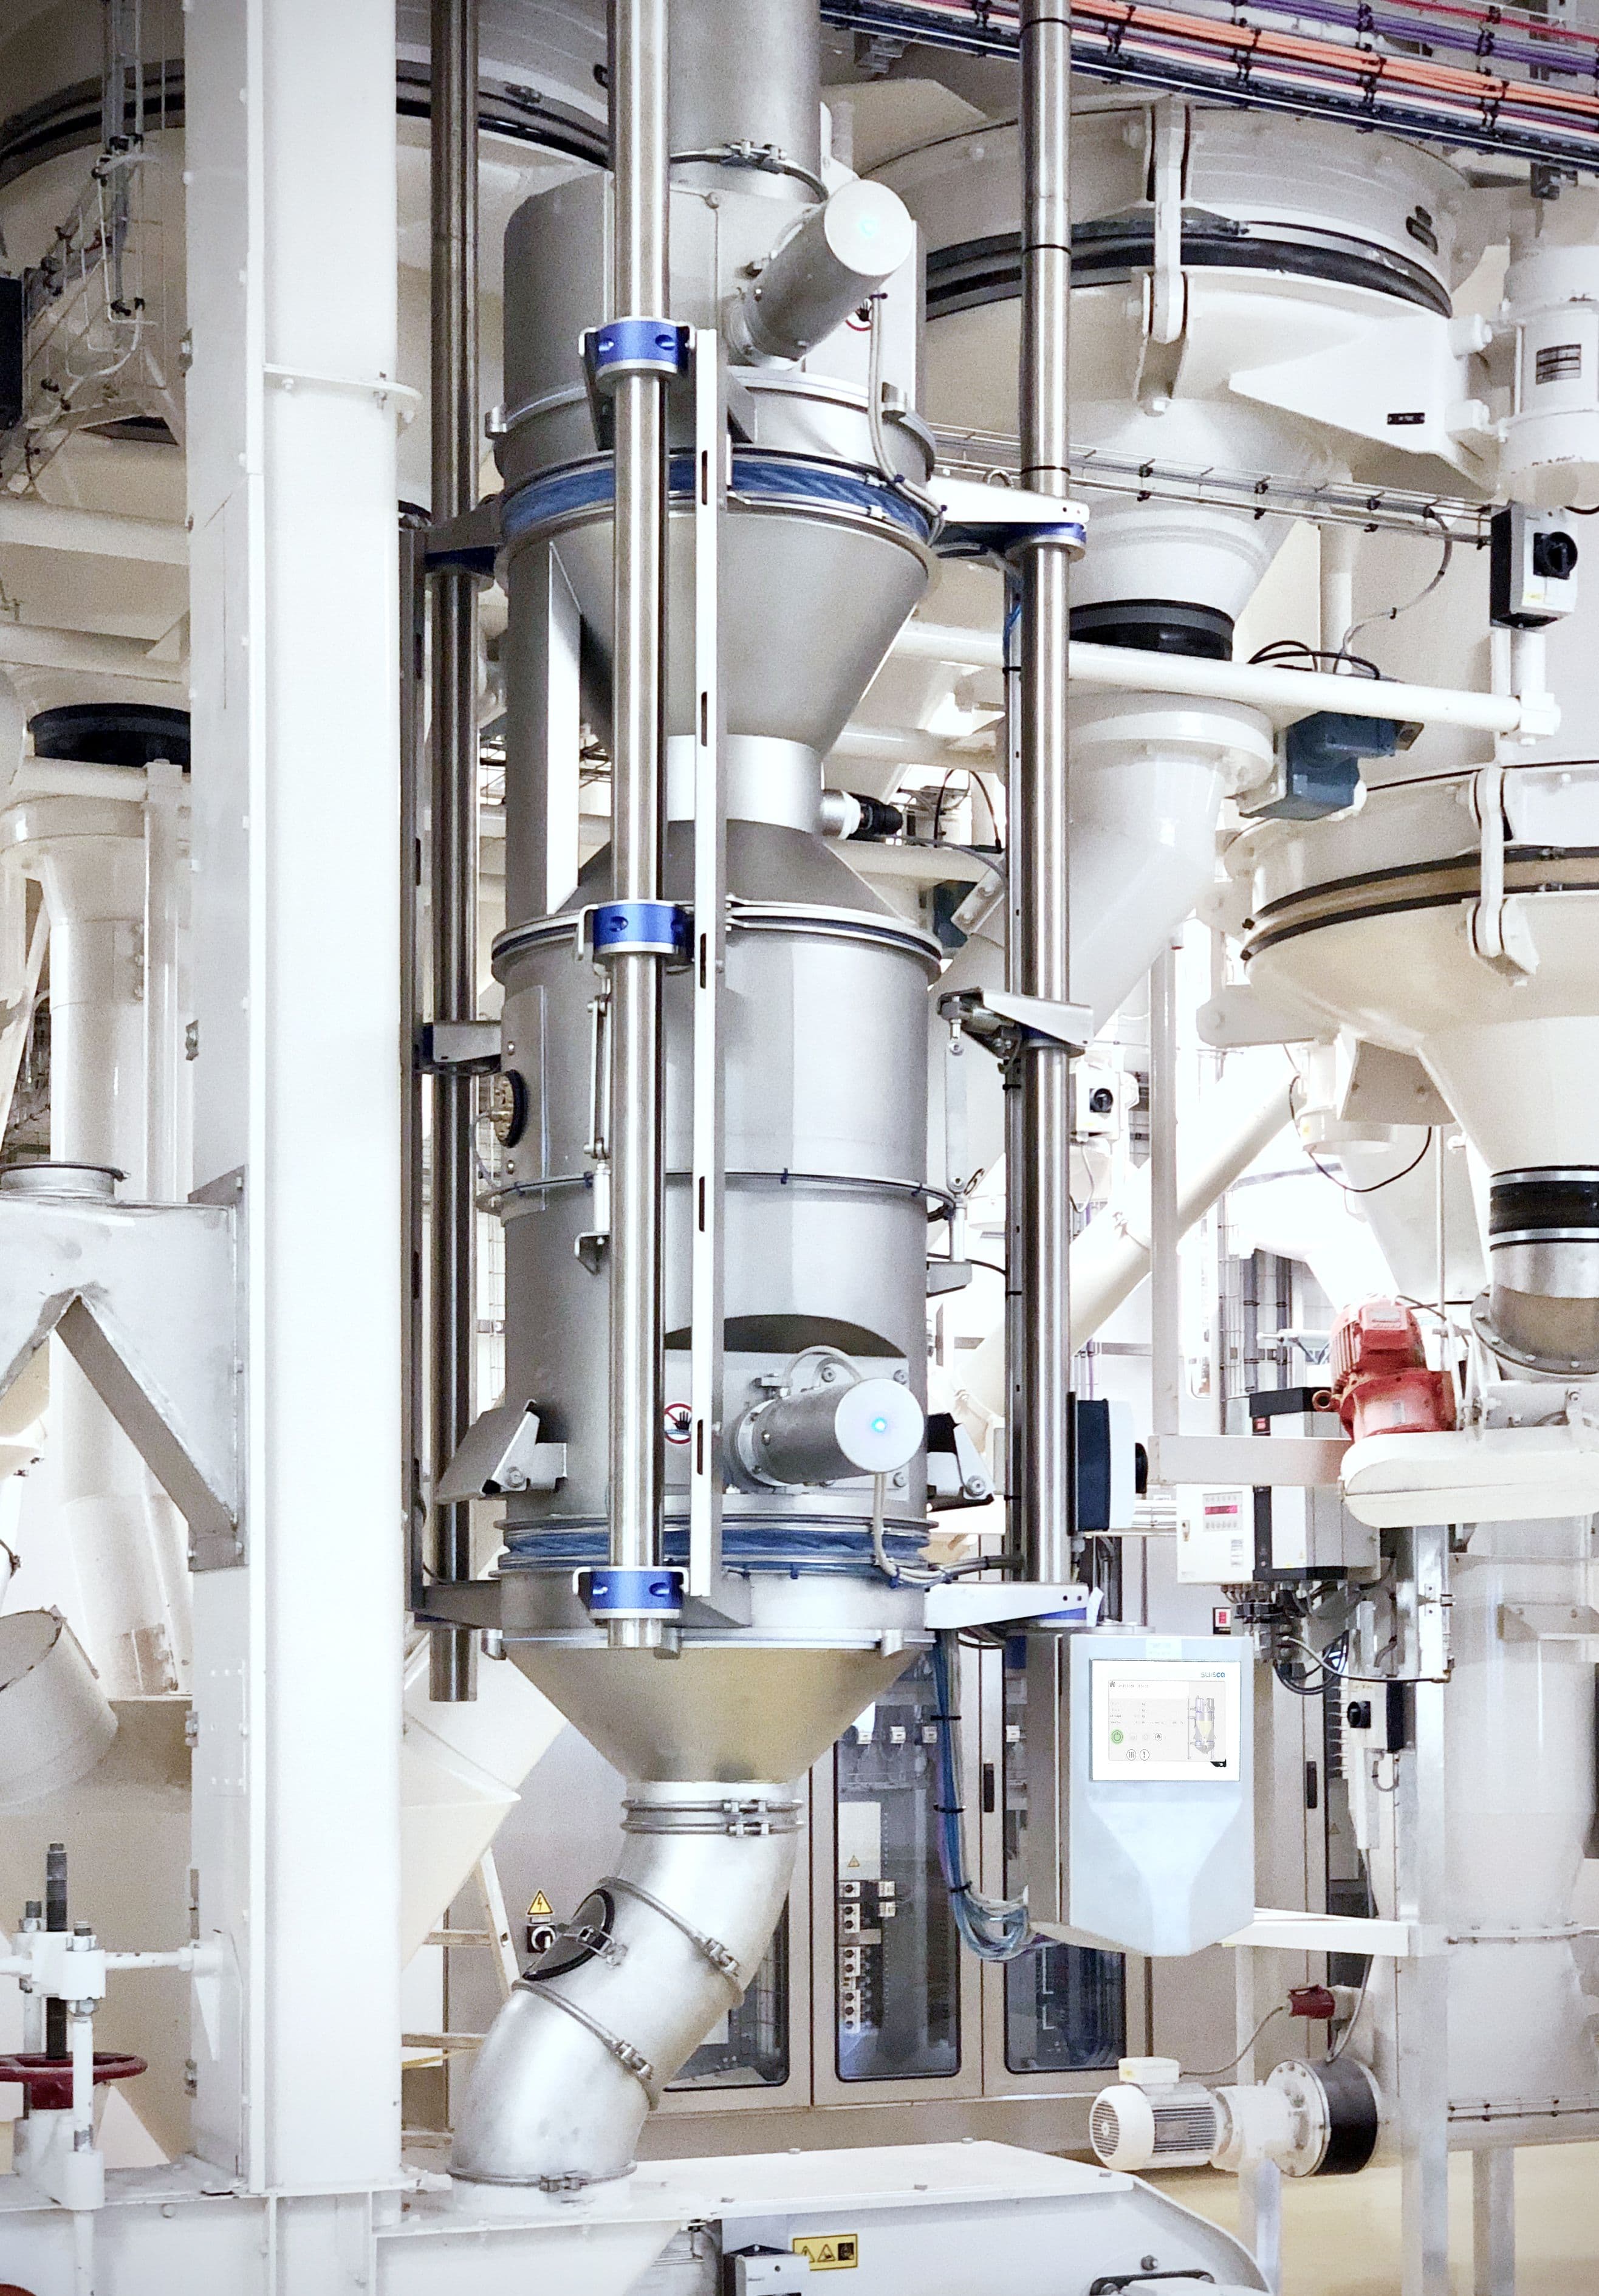
En la industria molinera, la medición precisa del peso ha ganado en importancia. El proceso de producción y la calidad esperada del producto definen la precisión requerida y las variables medidas para la supervisión del proceso y la garantía de calidad. Además de medir el flujo de masa y el peso, los sistemas de pesaje multifuncionales también pueden medir y procesar digitalmente la humedad, la temperatura y la densidad en un único punto en tiempo real. Los costes y errores de las mediciones digitales en tiempo real son menores que los de las tediosas mediciones con muestreo, análisis y evaluación manuales en el laboratorio y el control manual de la secuencia del proceso. Las soluciones en la nube y el mantenimiento remoto permiten un acceso y un uso óptimos de los datos para el control de los procesos internos y la trazabilidad de los productos. Para ello se utilizan los módulos de bus de campo basados en Ethernet ProfiNet y EtherNet/IP o Profibus y la interfaz RS 485.
La tendencia a la optimización de los procesos con sistemas de pesaje multifuncionales en la industria molinera no sólo ahorra costes y apoya al molinero en su trabajo. Una digitalización sensata optimiza la regulación de los procesos y, por tanto, el trabajo del personal de explotación.
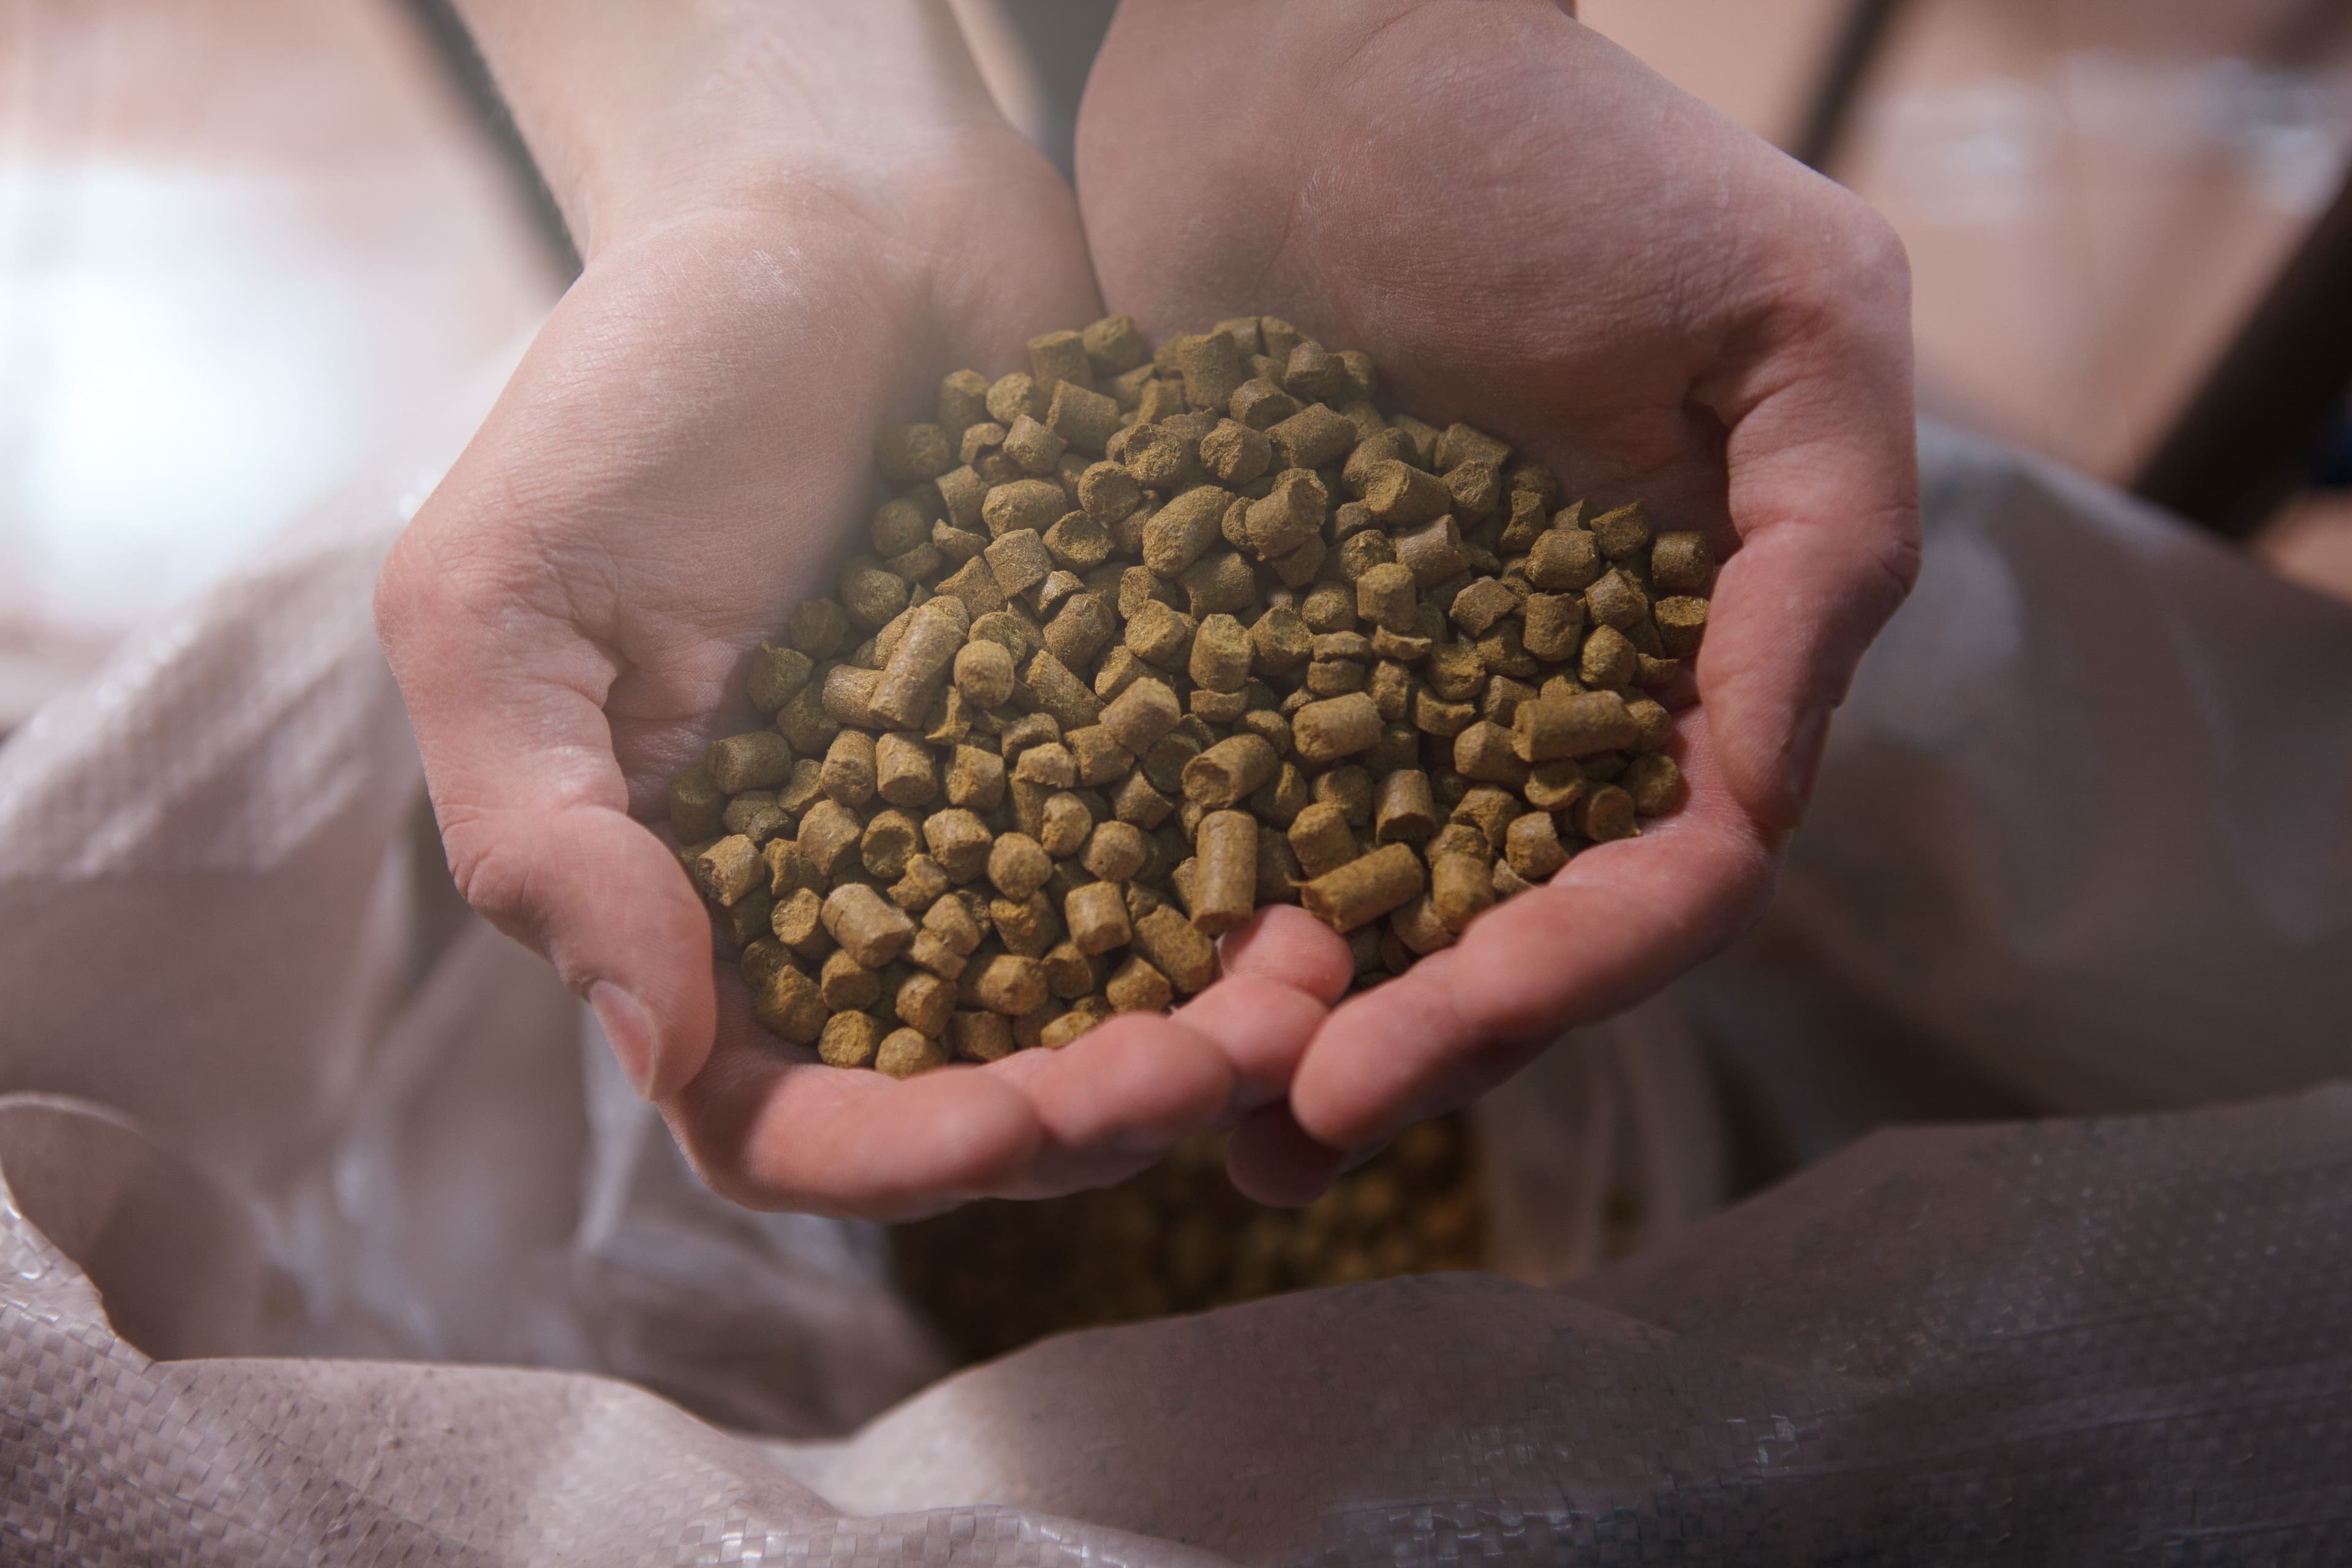
Dosificación de lúpulo de SWISCA
Agua, malta y lúpulo son los ingredientes básicos de la cerveza. El agua es la base, la malta aporta la fuerza y el lúpulo el aroma. El lúpulo es la más cara de las tres materias primas. ¿Por qué es tan importante el lúpulo en la cerveza? Los ingredientes aportan un sabor picante-amargo, agrio o incluso afrutado y también tienen un efecto calmante, conservador y estabilizador de la espuma. El lúpulo es una planta trepadora y pertenece a un género de plantas de la familia del cáñamo. Las plantas femeninas producen valiosas umbelas que contienen resinas y aceites esenciales y dan sabor y aroma a la cerveza.
En Suiza, en el pueblo de Appenzell, justo al pie del Alpstein, la familia Locher elabora una cerveza muy especial. Según recetas precisas, con lúpulo y malta, y agua fresca del legendario Alpstein, directamente de la fuente. Esto hace que la cerveza Appenzeller sea especial e inconfundiblemente sabrosa. La quinta generación de la cervecería familiar crea nuevas variedades de cerveza. El espíritu innovador de esta cervecería especializada es la fuente de la enorme variedad y la alta calidad. La cerveza Appenzeller se exporta a Alemania, Inglaterra, Rusia, Canadá, Taiwán, Japón, Estados Unidos y Singapur, entre otros.
En 2018, la start-up SWISCA AG fue fundada en Appenzell por expertos experimentados en el desarrollo, diseño y venta de equipos de producción para la producción de alimentos y la tecnología de pesaje. El enfoque en la calidad y la innovación es particularmente importante para SWISCA AG. Gracias a la mejor tecnología y a ingenieros experimentados, SWISCA AG realiza desarrollos de productos innovadores y plantas de producción para el mercado mundial.
Para la producción de cervezas especiales, Appenzeller Brauerei y SWISCA AG han desarrollado conjuntamente un innovador sistema de pesaje para la dosificación precisa de los pellets de lúpulo. La consistencia de la tecnología del proceso garantiza la alta calidad del producto de las innovadoras variedades de cerveza.
La combinación de excelentes habilidades cerveceras y una competente tecnología de pesaje fue posible gracias a la Nueva Política Regional (NRP) del gobierno federal, que apoya proyectos que refuerzan la innovación, la creación de valor y la competitividad en las regiones rurales de Suiza. La mitad de las ayudas financieras concedidas con cargo al Fondo de Desarrollo Regional son aportadas por el gobierno federal y la otra mitad por el cantón.
El proyecto permitió ampliar la cadena de valor en el cantón de Appenzell Innerrhoden. Los portadores de la imagen y los productos de la región percibidos positivamente refuerzan la ubicación de la empresa. El proyecto contribuye a promover la tecnología punta, la digitalización y a asegurar puestos de trabajo atractivos en Appenzell.
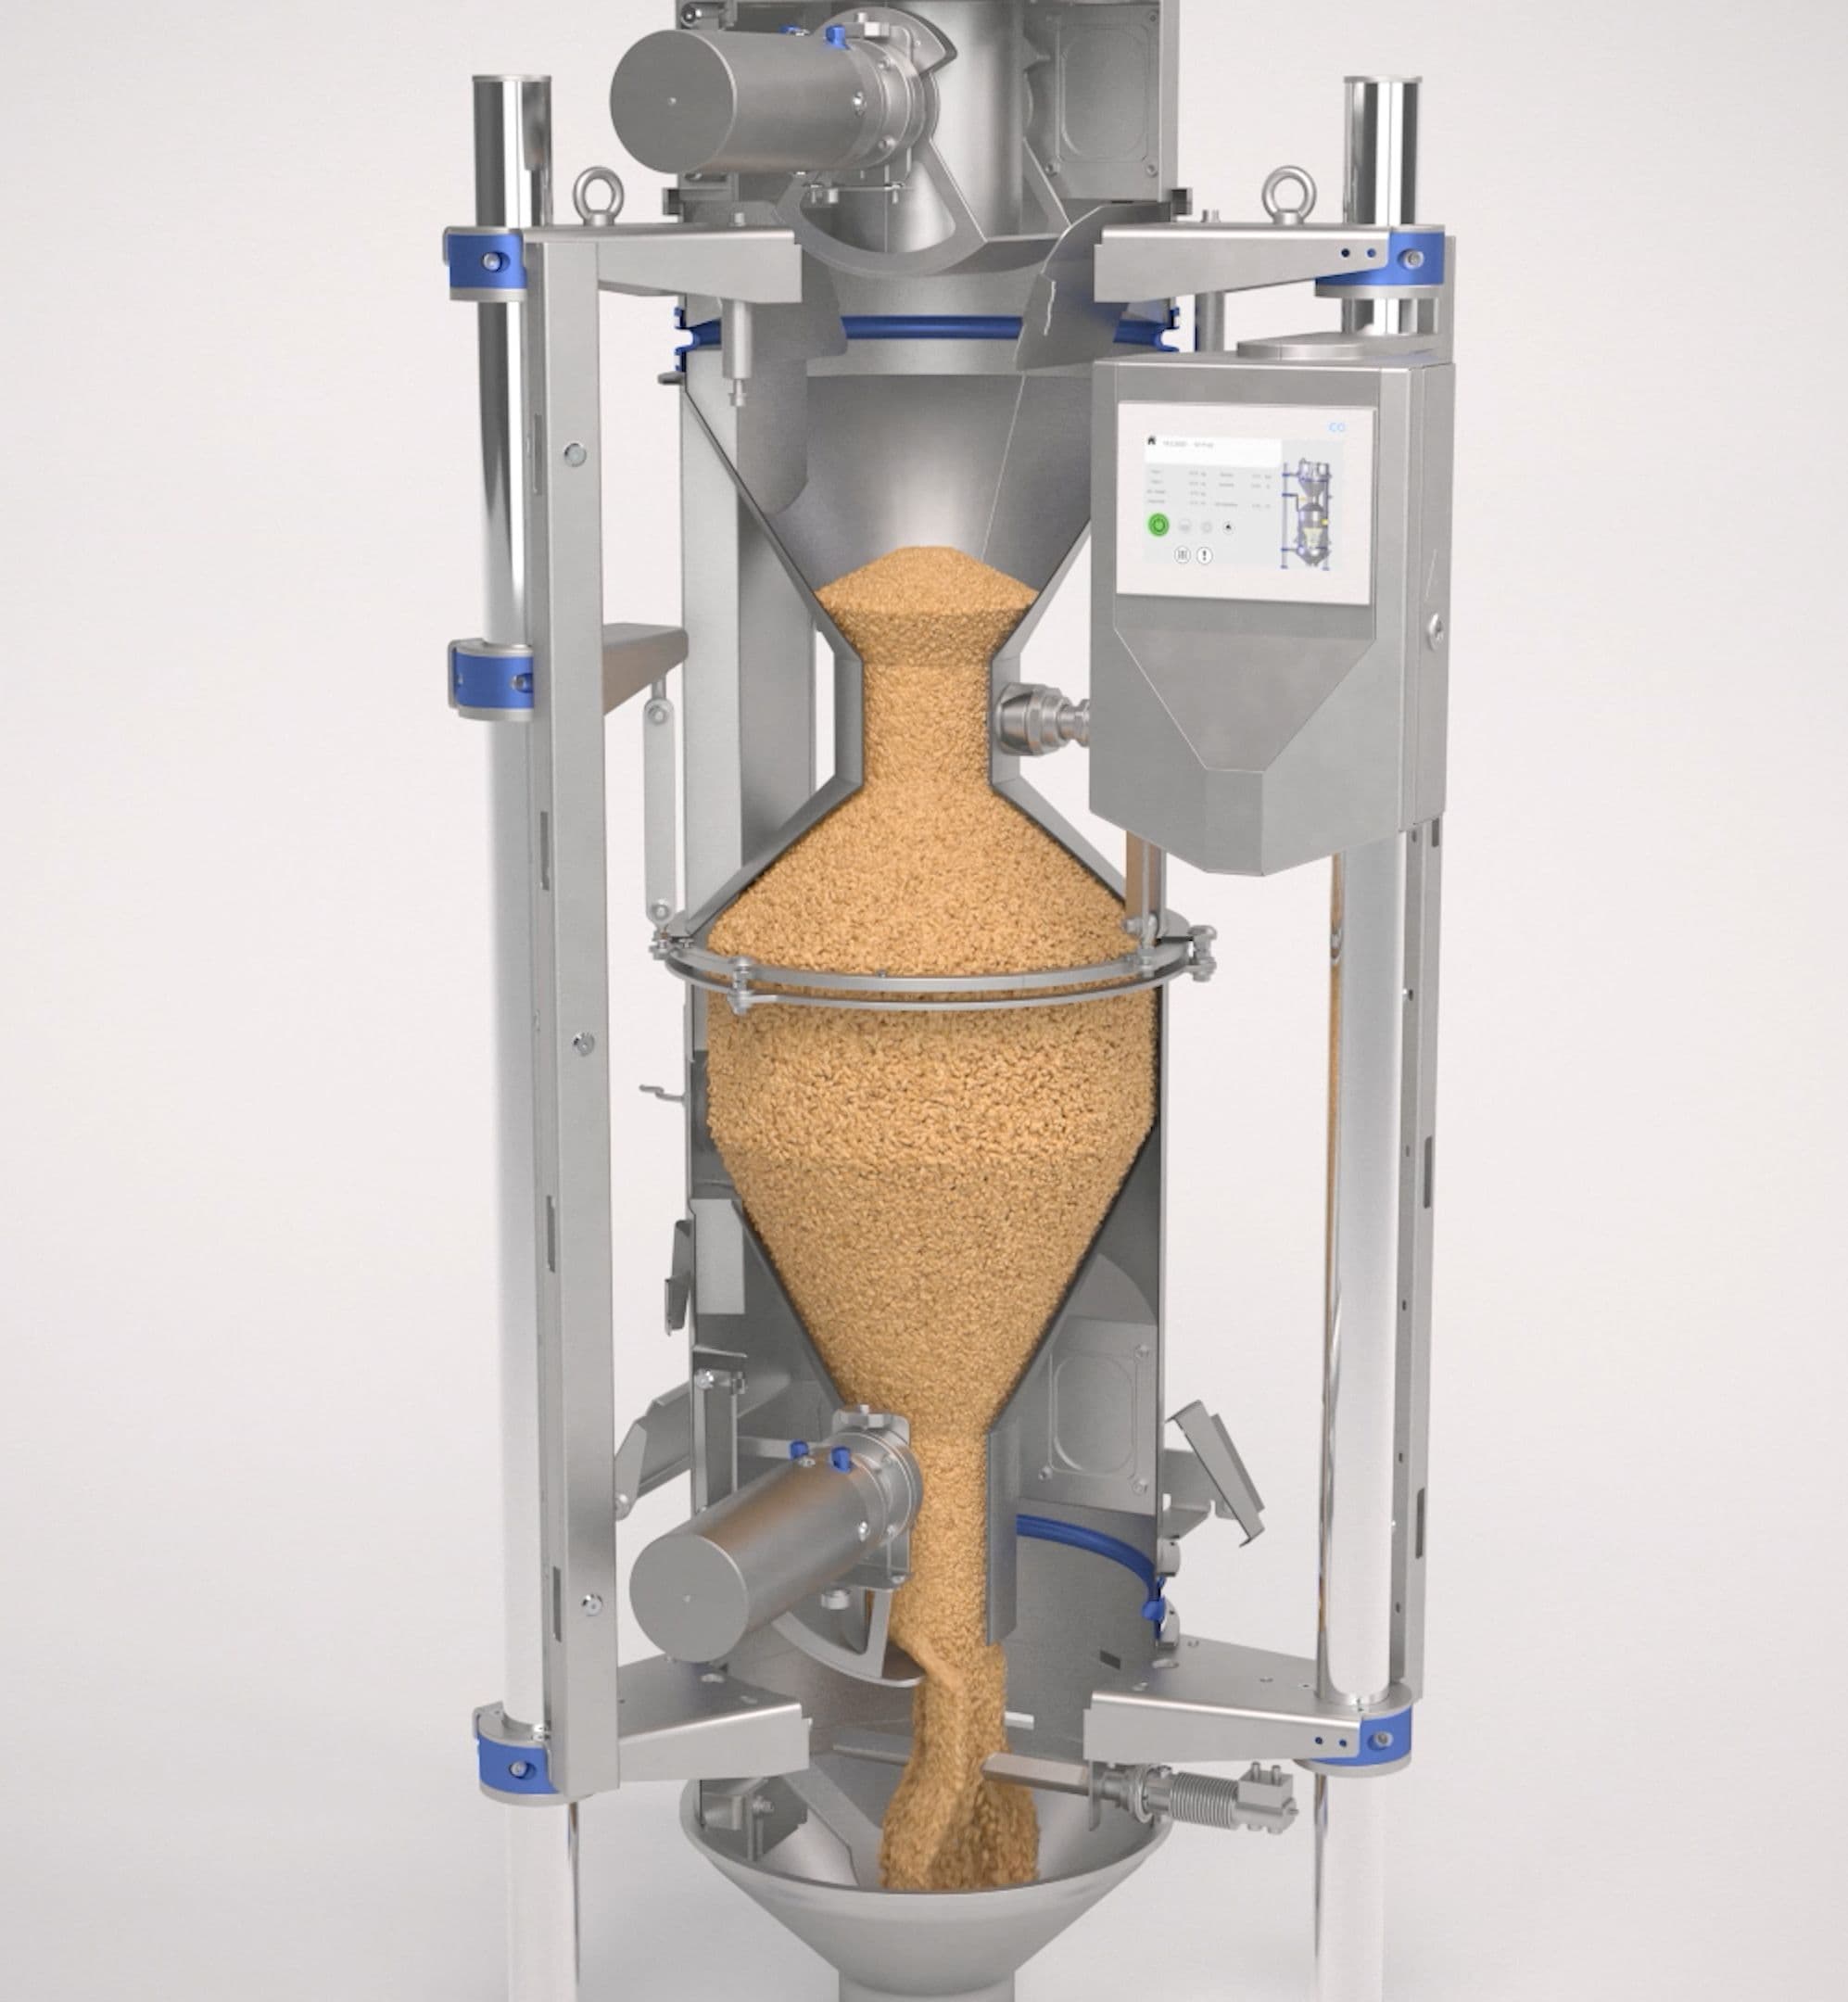
Acondicionamiento del grano para obtener un alto rendimiento en la molienda
El acondicionamineto del grano es un proceso de producción importante en un molino para apoyar condiciones de molienda uniformes y proporcionar la base para un rendimiento de molienda alto y constante. Humedecer el grano aporta dos importantes ventajas. En primer lugar, preparar el grano para obtener unas condiciones óptimas de molienda y, en segundo lugar, añadir agua para obtener un beneficio económico. Añadir agua al grano y templarlo hace que las capas de salvado sean duras y elásticas, y ablanda el endospermo. Esta es la condición óptima para separarlas lo más eficazmente posible durante la molienda. Para obtener el máximo beneficio del proceso de rociado, es importante que el agua se distribuya lo más uniformemente posible sobre la superficie del grano para que pueda penetrar uniformemente en el endospermo en las cámaras de templado. El rociado de agua es un proceso de producción tradicionalmente intensivo en energía y es fundamental en términos de higiene y, por tanto, de seguridad alimentaria. Además de los aspectos tecnológicos y económicos, las implicaciones microbiológicas también han cobrado importancia. Los requisitos para cumplir o superar las normas de seguridad alimentaria son cada vez más exigentes.
Además de la medición en línea del rendimiento del producto, las básculas de dosificación diferencial se utilizan junto con otras mediciones constantes y precisas del grano, como la humedad, la densidad y la temperatura. Para obtener datos precisos del grano, necesarios para el proceso de molienda, es necesario medir la temperatura, la densidad y el contenido de humedad del producto. La medición del flujo de masa y de la humedad del producto depende de la densidad. Un innovador sistema de control permite calibrar fácilmente el sensor de humedad capacitivo y compararlo con precisión con los valores empíricos determinados en el laboratorio. Las básculas de dosificación diferencial con un innovador equipamiento adicional miden el flujo de masa y registran el peso total con una precisión aún mayor que los equipos convencionales. La tecnología de control y los algoritmos de pesaje más modernos procesan la medición después del deslizamiento de la dosificación, incluso cuando la báscula se rellena. Esta medición de impacto por gravedad adicional elimina las incertidumbres al rellenar la balanza y mejora la precisión de la medición en aproximadamente. Gracias a esta medición adicional, el sistema funciona siempre de forma gravimétrica, y la apertura de la corredera de dosificación puede controlarse y reajustarse continuamente. Las ventajas de la alta precisión y el proceso continuo de una báscula diferencial se combinan de forma óptima. La mayor precisión de la báscula es una ventaja para proporcionar unas condiciones de amortiguación constantes que permiten una adición de agua muy precisa.
El regulador automático del flujo de líquido y la báscula de dosificación diferencial con el sistema de determinación de la humedad están óptimamente adaptados entre sí para una adición exacta de la cantidad de agua. La balanza dosificadora diferencial mide simultáneamente el caudal de producto y la humedad. El sistema de control calcula la cantidad de agua necesaria y controla con gran precisión el caudalímetro de líquido y la corredera de dosificación. La medición y el control continuos del flujo de masa, la humedad, la temperatura y el cálculo de la adición de agua necesaria con un sistema de pesaje multifuncional permiten un control eficaz del proceso. Las válvulas de control de alta calidad con posicionadores electromotores y almacenamiento de energía permiten un amplio rango de dosificación. La precisión de la cantidad de agua dosificada depende en gran medida de la calidad y la precisión del caudalímetro. Un filtro de agua correctamente diseñado es esencial para separar cualquier contaminación que pueda provocar el agua. El controlador automático de caudal de líquido también es adecuado para agua clorada (55°C, 600 ppm) o vapor y está fabricado con un diseño higiénico y de acero inoxidable. No se necesita ninguna unidad de control eléctrica adicional para medir el flujo de agua o el contenido de humedad en el grano.
El rociado del grano durante la molienda es un proceso muy utilizado. Son posibles tasas de adición de agua de hasta el 7% con una abrasión y rotura mínimas del producto. En los molinos, la humectación del trigo es un punto de control crítico. La mayoría de las máquinas de humectación necesitan ser limpiadas regularmente. En cuanto se apaga la máquina, los gérmenes y las bacterias empiezan a crecer. Los efectos negativos son visibles y suelen provocar un olor característico. Si es necesario, el crecimiento bacteriano previsto puede confirmarse con los datos de las pruebas de laboratorio, que sirven de referencia. En el interior de los rociadores convencionales, la suciedad abrasiva y los gránulos residuales deben eliminarse manualmente para evitar o limitar la contaminación. Si el vaporizador no se utiliza durante un período de tiempo prolongado, no se puede excluir el riesgo de contaminación microbiológica del grano siguiente. Si este trigo contaminado entra en el molino, la harina producida a partir de él también tendrá un mayor número de gérmenes microbiológicos. Los innovadores sistemas de rociado minimizan el riesgo de contaminación y permiten la limpieza automática in situ (CIP). En algunas situaciones, es necesario añadir una cantidad muy pequeña de agua con una distribución uniforme en la superficie del grano. Esto puede ser un verdadero reto. En este caso, la máquina que se muestra a continuación puede ser la solución adecuada. Los requisitos de seguridad alimentaria son cada vez mayores y requieren soluciones de nueva generación para el acondicionamiento. Esta innovación en materia de humidificación, que ahorra recursos, moldea el flujo de grano en una cortina mediante una tolva de impacto y rejillas. El agua suministrada se atomiza en finas gotas a través de boquillas dispuestas radialmente en ambos lados. Estas gotas chocan con los granos que caen y se adhieren a la superficie. Si el proceso de producción lo permite, se realiza un ciclo de limpieza automático entre medias. Para una limpieza óptima de todo el interior, las boquillas de enjuague extensibles son accionadas por el medio de limpieza. Las aguas residuales del proceso de limpieza, así como la eliminación de los residuos recogidos, suelen estar automatizadas.
La tendencia a la optimización de procesos con sistemas inteligentes en la industria molinera no sólo ahorra costes, sino que también ayuda a los molineros y mejora su excelencia operativa. Las soluciones de ahorro de energía con medición precisa del flujo de masa, la densidad y la humedad, la tecnología de adición de agua sanitaria, el proceso de humectación con uso eficiente de los recursos y la tecnología de limpieza in situ están diseñados para llevar su sistema de acondicionamiento de granos al siguiente nivel. Esta nueva generación de sistemas de gestión de la humedad es sostenible, requiere menos equipos y controles de planta, una cantidad de energía significativamente menor y supone un gran paso adelante para cumplir o superar las normas de seguridad alimentaria más estrictas.
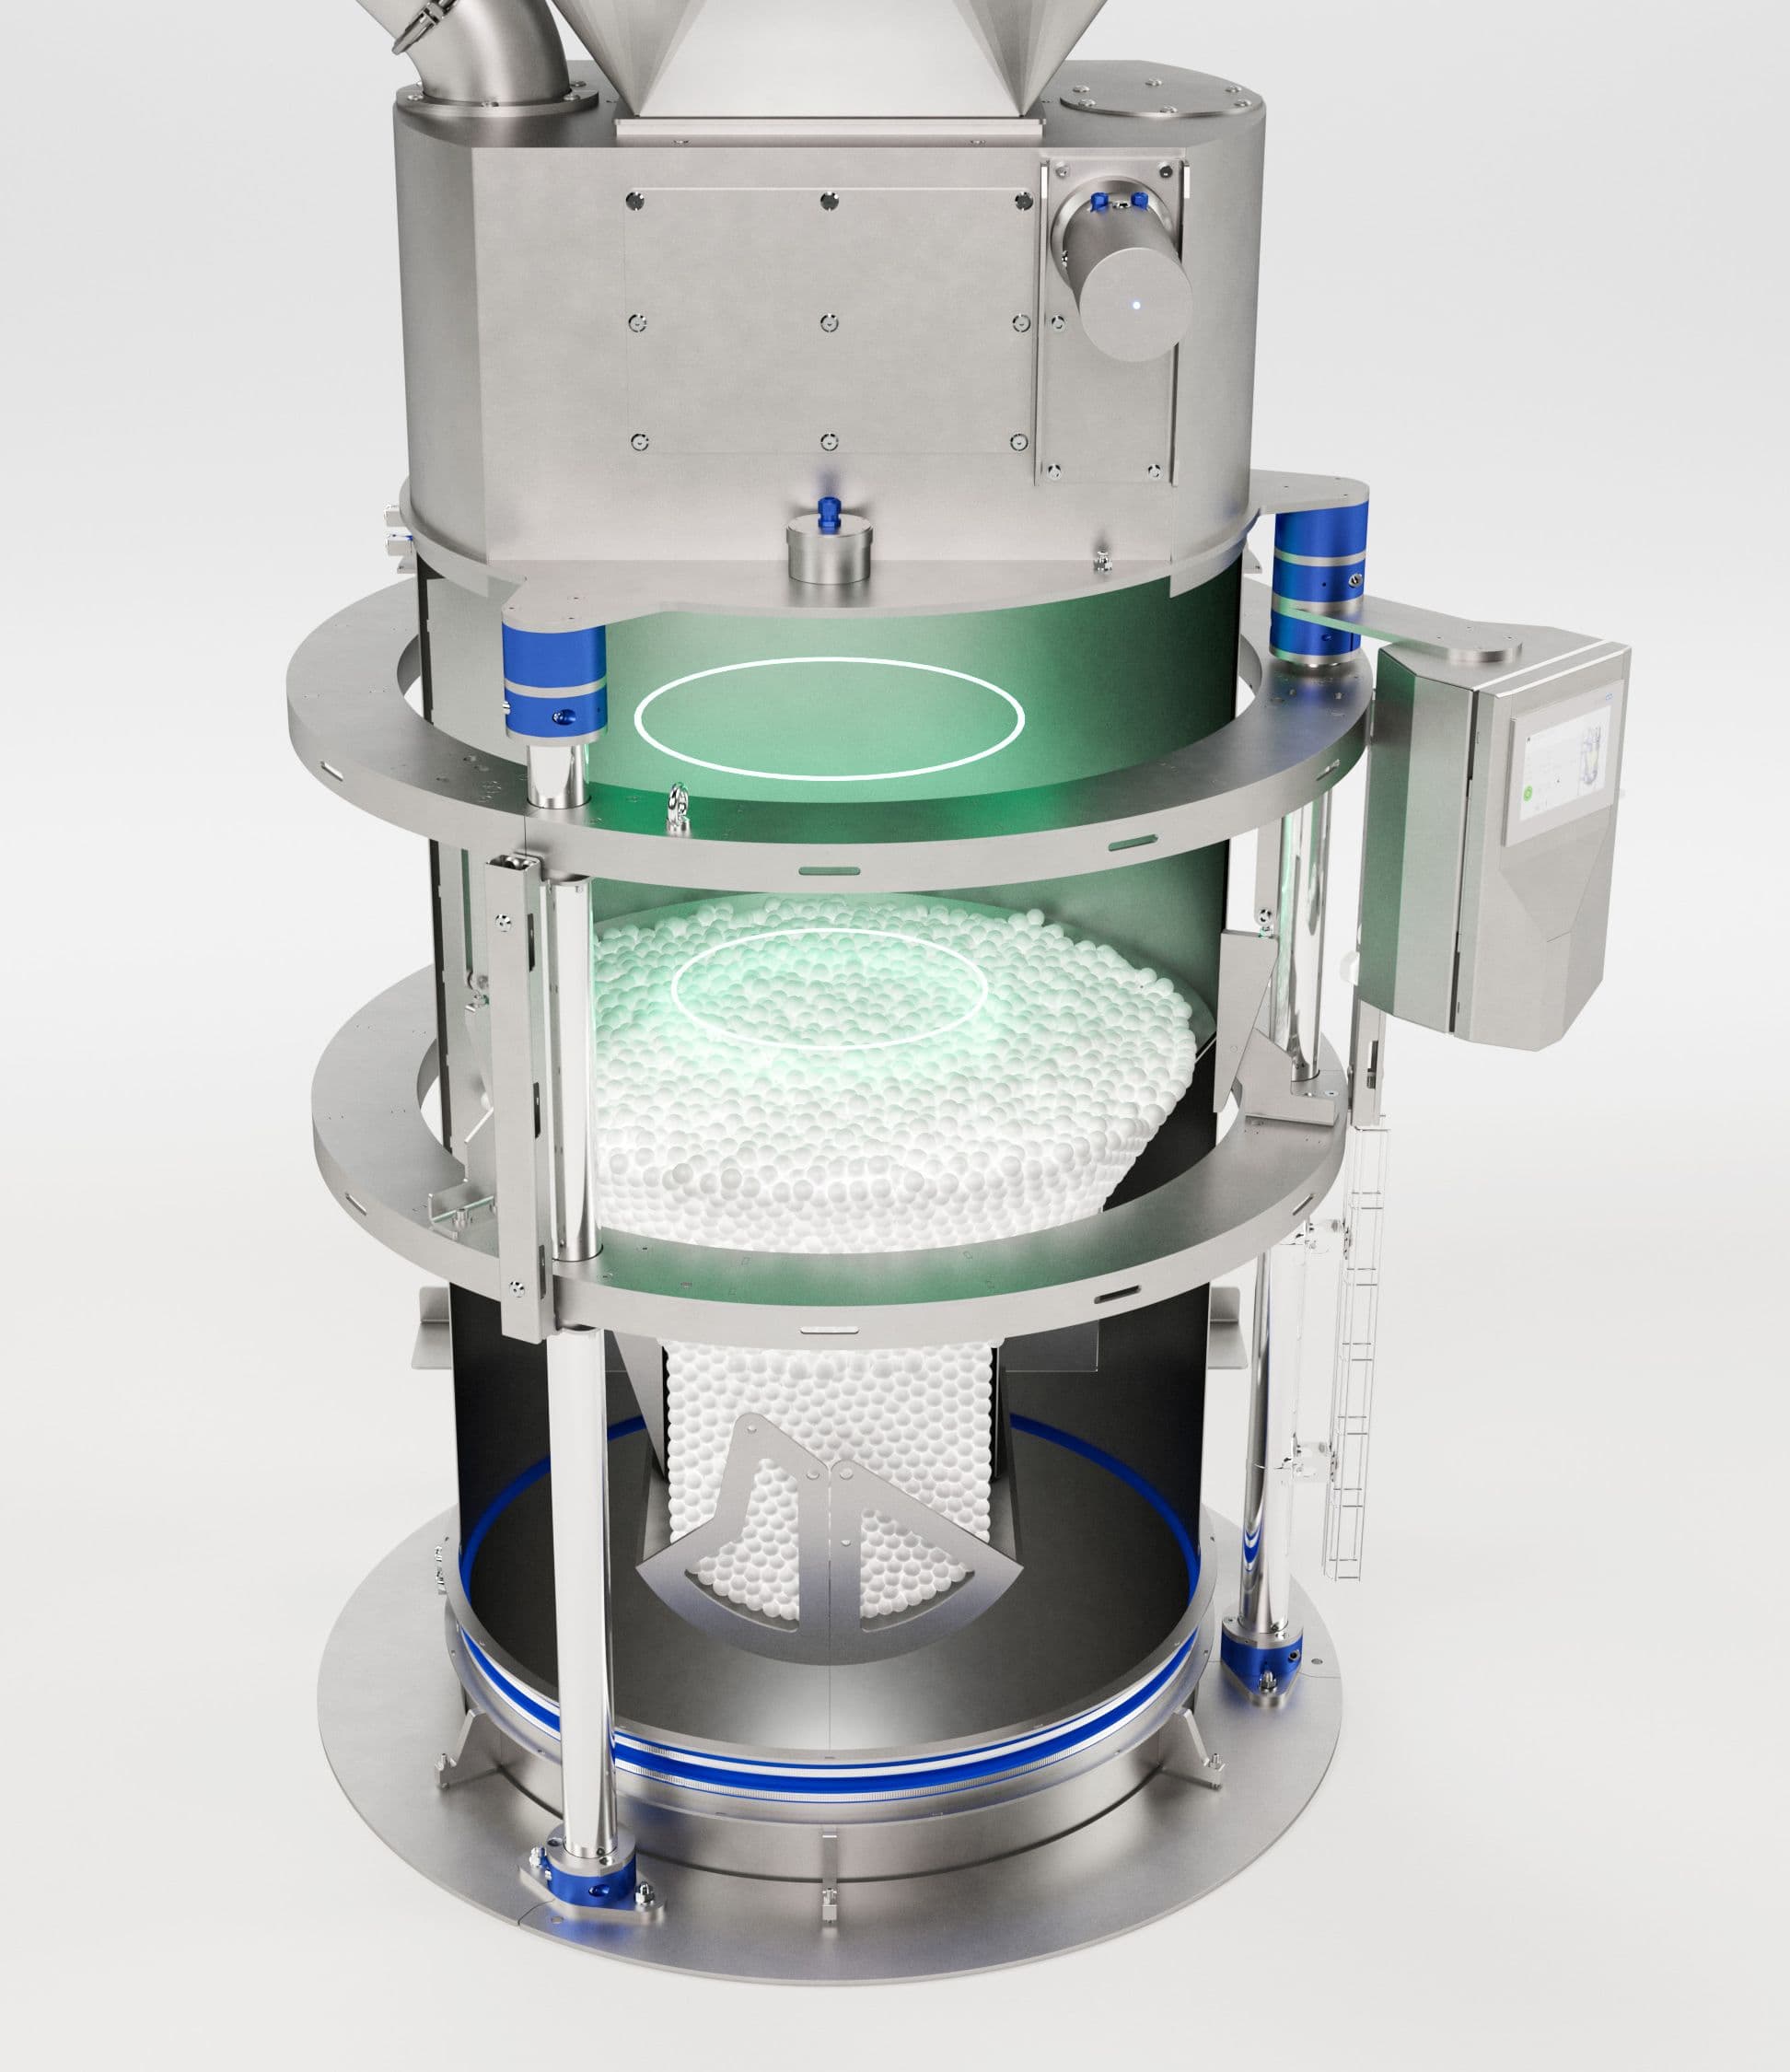
Innovadora medición de nivel a la velocidad de la luz
Debido a la creciente automatización, cada vez se utilizan más sensores inteligentes para aplicaciones innovadoras en la industria molinera. Un grupo importante de sensores para el control de procesos son las sondas para la detección de niveles altos y bajos de tolvas y silos, la protección contra la acumulación, la supervisión del flujo, la medición del alcance y el seguimiento de la posición. Las soluciones de sensores de nivel más utilizadas son los sensores de nivel de paletas rotativas, las sondas de capacitancia y las varillas vibratorias en la industria molinera. Los sensores de nivel de paletas rotativas han demostrado su eficacia para la detección de límites de nivel en depósitos y silos para materiales a granel. Un motor hace girar continuamente una paleta rotatoria. Cuando esta paleta entra en contacto con el material, la fuerza que supera el par de rotación de la paleta detiene su movimiento circular. El interruptor de nivel detecta la parada de la rotación y emite una señal al sistema de control. Un sensor de nivel rotativo a prueba de fallos es una solución bien conocida para iniciar o detener un proceso crítico en la industria del grano. La medición de nivel capacitiva ha sido un método probado de medición de niveles durante décadas. El material a granel provoca un cambio de capacitancia en el sensor, que se convierte en una señal de conmutación. Con el cambio de productos, es necesaria una nueva calibración y con los productos de baja densidad aparente, no se produce la detección. Las sondas capacitivas también son sensibles a los depósitos de polvo. Las varillas vibrantes son llevadas a la frecuencia de resonancia por elementos piezocerámicos. Si el material a granel cubre el sensor, la amplitud se amortigua y se emite un mensaje. Estas sondas pueden utilizarse en diferentes posiciones de instalación y son más independientes de las características del producto.
El progreso tecnológico en el desarrollo de sensores está avanzando. La tendencia en la medición de nivel en entornos con mucho polvo es hacia los sensores sin contacto y, en particular, la medición de distancia por radar. Radar es la abreviatura de "Radio Detection and Ranging", es decir, "localización y medición de distancias por radio". Esta tecnología se basa en las ondas electromagnéticas. Un dispositivo de radar emite una onda electromagnética concentrada, que es reflejada por los objetos en forma de eco y luego evaluada por el dispositivo según diversos criterios. La electrónica genera un impulso electromagnético cuando la onda choca con la superficie del material, parte de la energía se refleja. Esta llamada señal de eco es reconocida por el sensor y convertida en una indicación del nivel de llenado mediante la medición del tiempo de tránsito. El tiempo de tránsito es la diferencia de tiempo entre el pulso transmitido y la señal de eco recibida. Dado que la velocidad de propagación de una onda electromagnética en el medio portador, el aire, puede equipararse a la velocidad de la luz, esta sencilla relación puede utilizarse para calcular la distancia a la superficie del medio. El nivel puede medirse con precisión en entornos polvorientos utilizando la tecnología de radar. La tecnología de sensores basada en el radar puede proporcionar datos de distancia muy precisos, necesarios para aplicaciones como la detección precisa de objetos, la medición de distancias y el seguimiento de posiciones. A altas frecuencias de actualización, se puede lograr una resolución milimétrica. Sin embargo, al integrar la tecnología de radar en los diseños de productos inteligentes, los diseñadores de productos suelen verse obligados a elegir entre un bajo consumo de energía y una alta precisión. Los requisitos de precisión también aumentan con una potencia limitada, ya que esta tecnología es ventajosa con un presupuesto de energía reducido. SWISCA ha desarrollado una innovadora solución de medición de distancias para aplicaciones de fresado que combina la precisión de los métodos avanzados de radar coherente con los menores requisitos de potencia de los sistemas de radar pulsado.
En los sistemas de radar pulsado se consigue un menor consumo de energía cuando el transmisor se apaga entre pulsos. Los sistemas convencionales de radar coherente transmiten una secuencia continua de pulsos y utilizan las mediciones precisas de fase de las señales de retorno. Esto requiere un alto consumo de energía y, en consecuencia, una mayor disipación de energía y componentes electrónicos más grandes. Con su resolución temporal de picosegundos, el sensor SWISCA es capaz de medir distancias con una precisión milimétrica en un rango de 100 mm a dos metros, a la vez que se utiliza en dispositivos de bajo consumo. Con los dispositivos de medición de nivel por radar, siempre está la cuestión del nivel de las frecuencias. Mientras que los sensores de radar sin contacto funcionan a altas frecuencias de hasta 130 GHz, la tecnología de microondas guiadas utiliza una frecuencia comparativamente baja de 1 GHz. En general, puede decirse que las frecuencias bajas son mucho menos susceptibles de sufrir interferencias relacionadas con el proceso, como la acumulación y el polvo. Al desarrollar el sensor de radar de SWISCA, los desarrolladores del producto prestaron atención a la robustez y fiabilidad en entornos polvorientos y utilizaron el rango de frecuencia de 60 Hz.
La tendencia hacia la optimización de procesos con sensores inteligentes en la industria molinera no sólo permite nuevas aplicaciones, sino que también apoya a los molineros y mejora su excelencia operativa. Los impulsos electromagnéticos generados electrónicamente con la medición precisa de la fase de las señales de retorno de un sensor especialmente desarrollado para la medición de nivel en la molinería llevan su control de procesos a un nuevo nivel. Este sensor de radar de nueva generación es fiable, robusto e insensible al polvo, no requiere recalibración, alcanza una mayor precisión y supone un gran paso adelante para satisfacer los exigentes requisitos de medición de nivel de la industria molinera.
