

Swisca News
Entraînement des broyeurs à cylindres – Livre blanc ROMIL
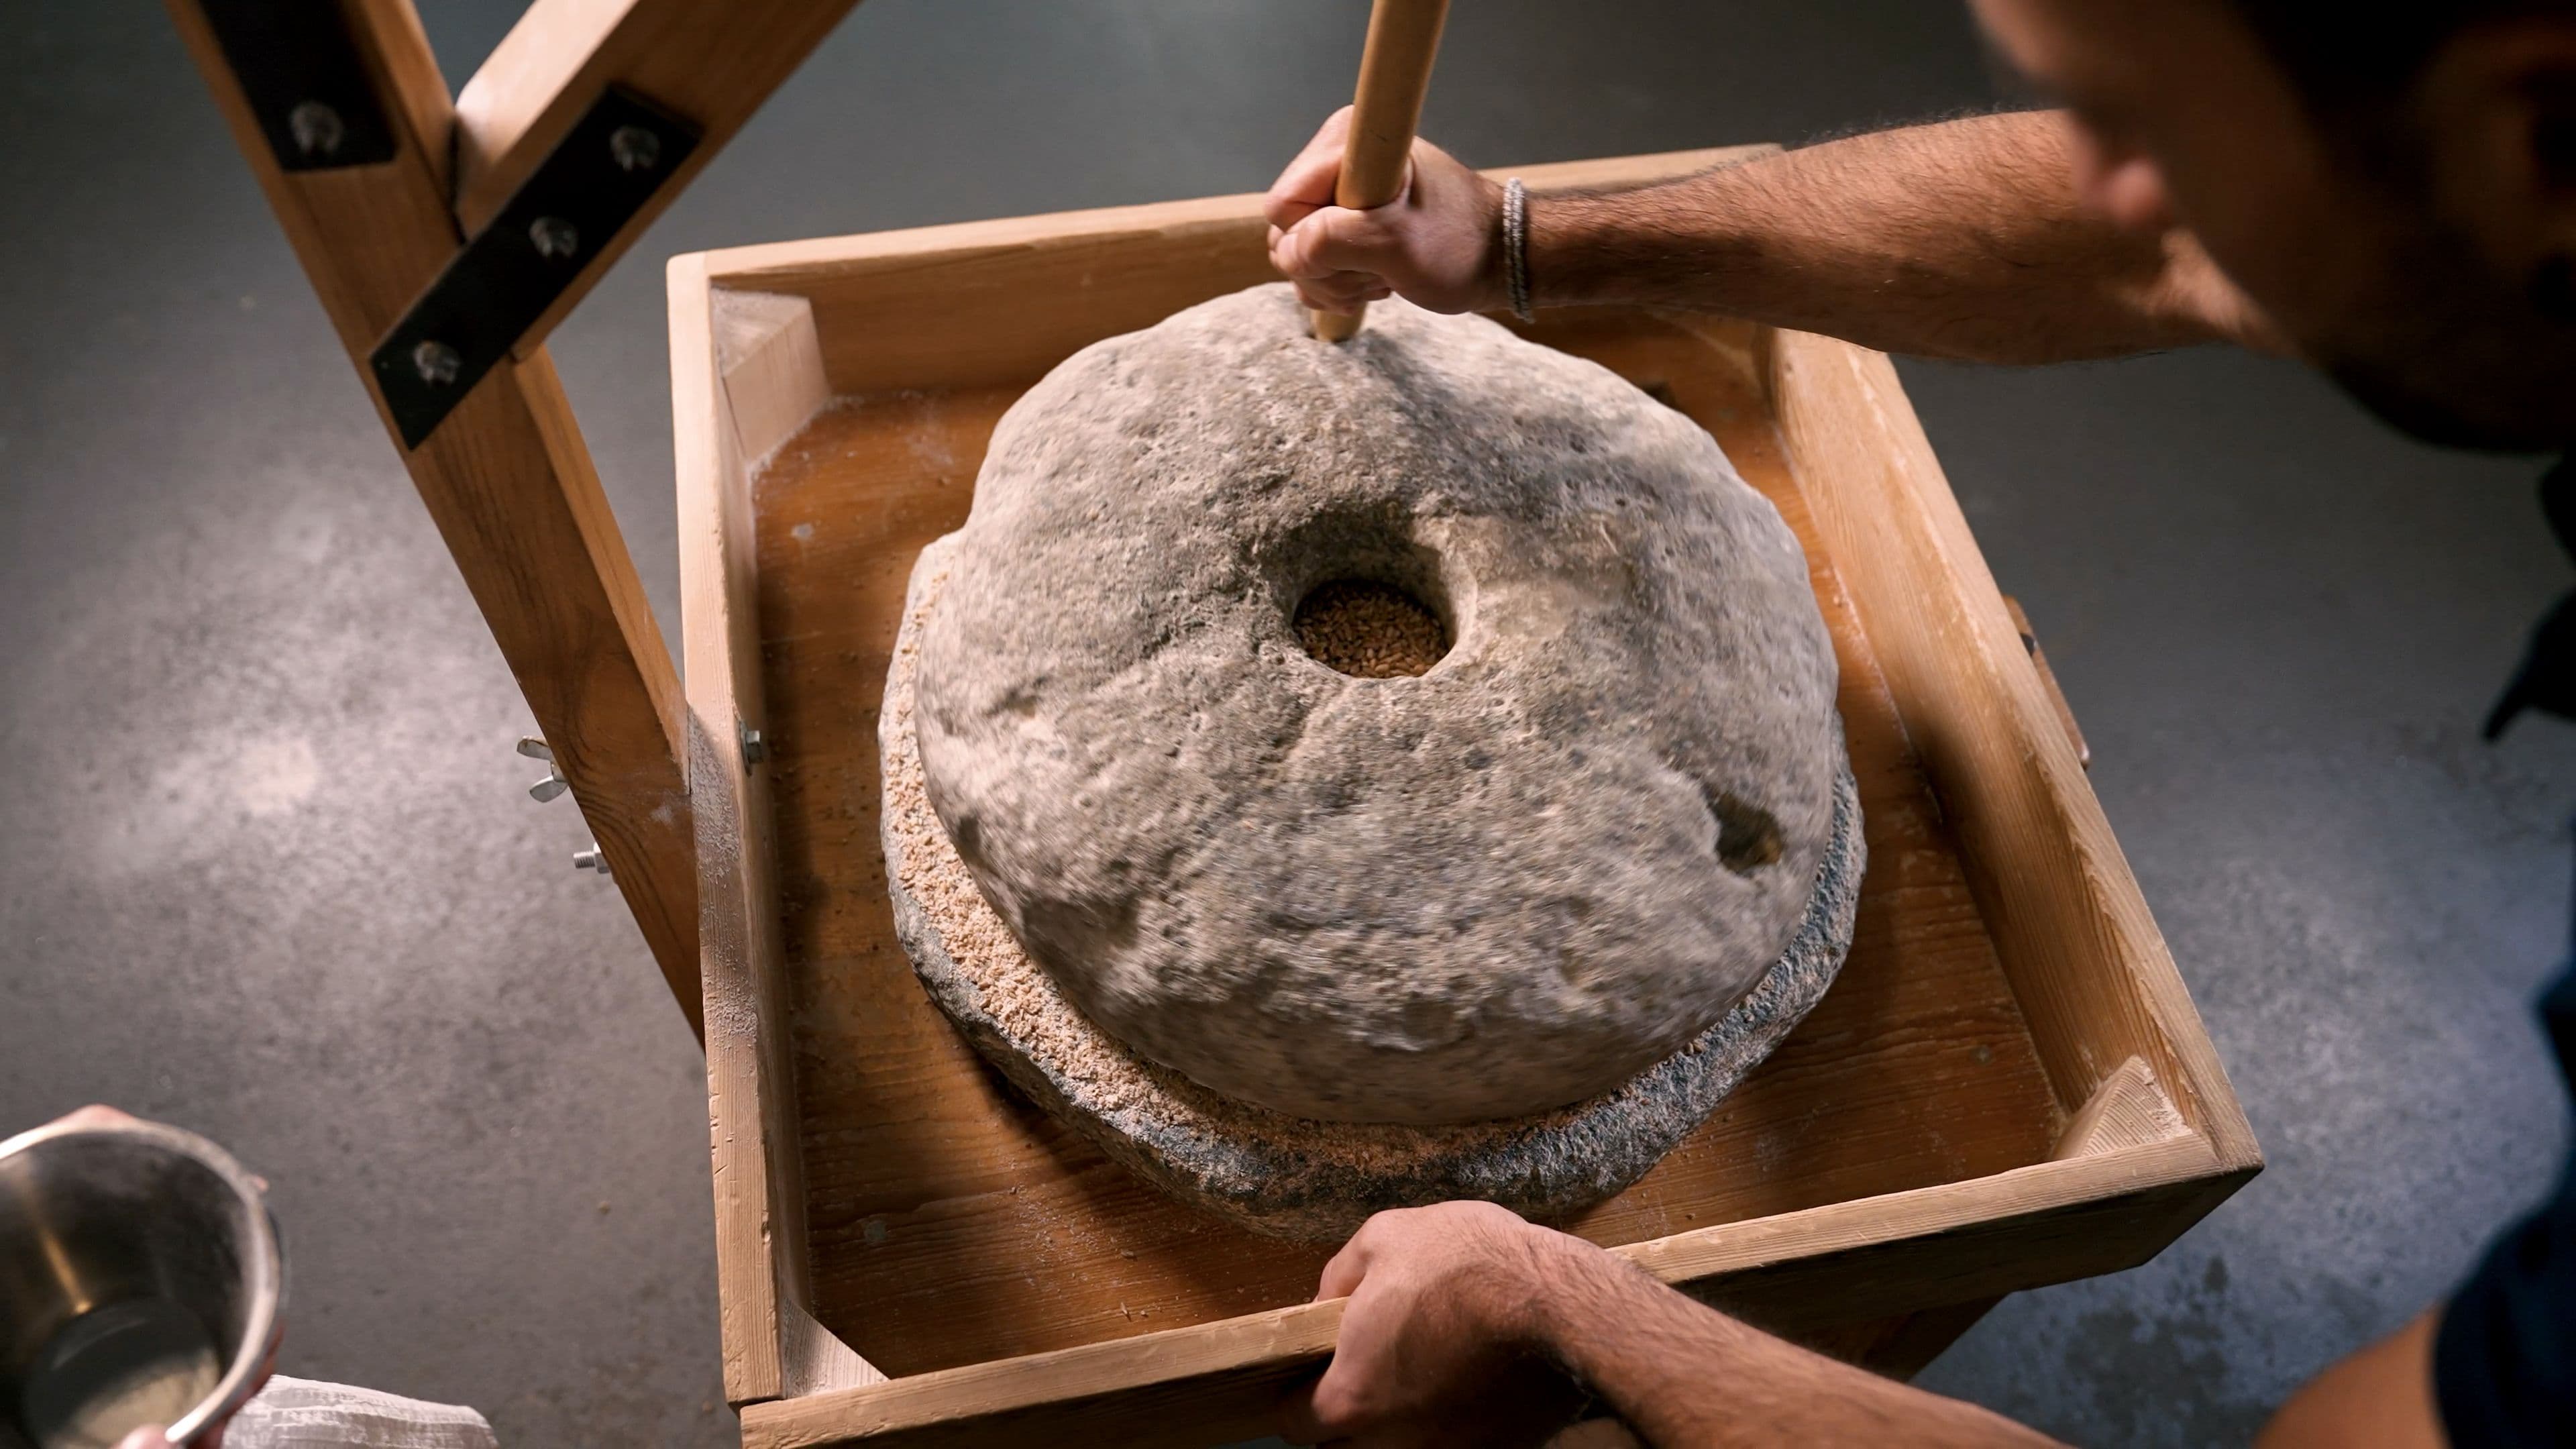
Le broyage des céréales s'est historiquement effectué par pression et cisaillement. Il y a environ 27 000 ans, les meules ont été utilisées pour la première fois à cette fin. Grâce au mouvement oscillant de la meule contre une surface fixe, les grains pris entre les deux pouvaient être traités efficacement.
Dans de nombreuses évolutions ultérieures, le principe consistant à maintenir une surface de broyage fixe tandis que l’autre se déplace par rapport à elle a été conservé. Cela est rendu possible, par exemple, par une paire de disques horizontaux ou verticaux, un cône et sa contre-pièce, ou un rouleau et une contre-surface adjacente. Dans toutes ces variantes, la surface d’appui fixe ne participe pas activement au processus de broyage ; elle absorbe principalement les forces sans subir de mouvement. Ce paradigme a changé avec l’avènement du broyage à rouleaux au XVIIIe siècle.
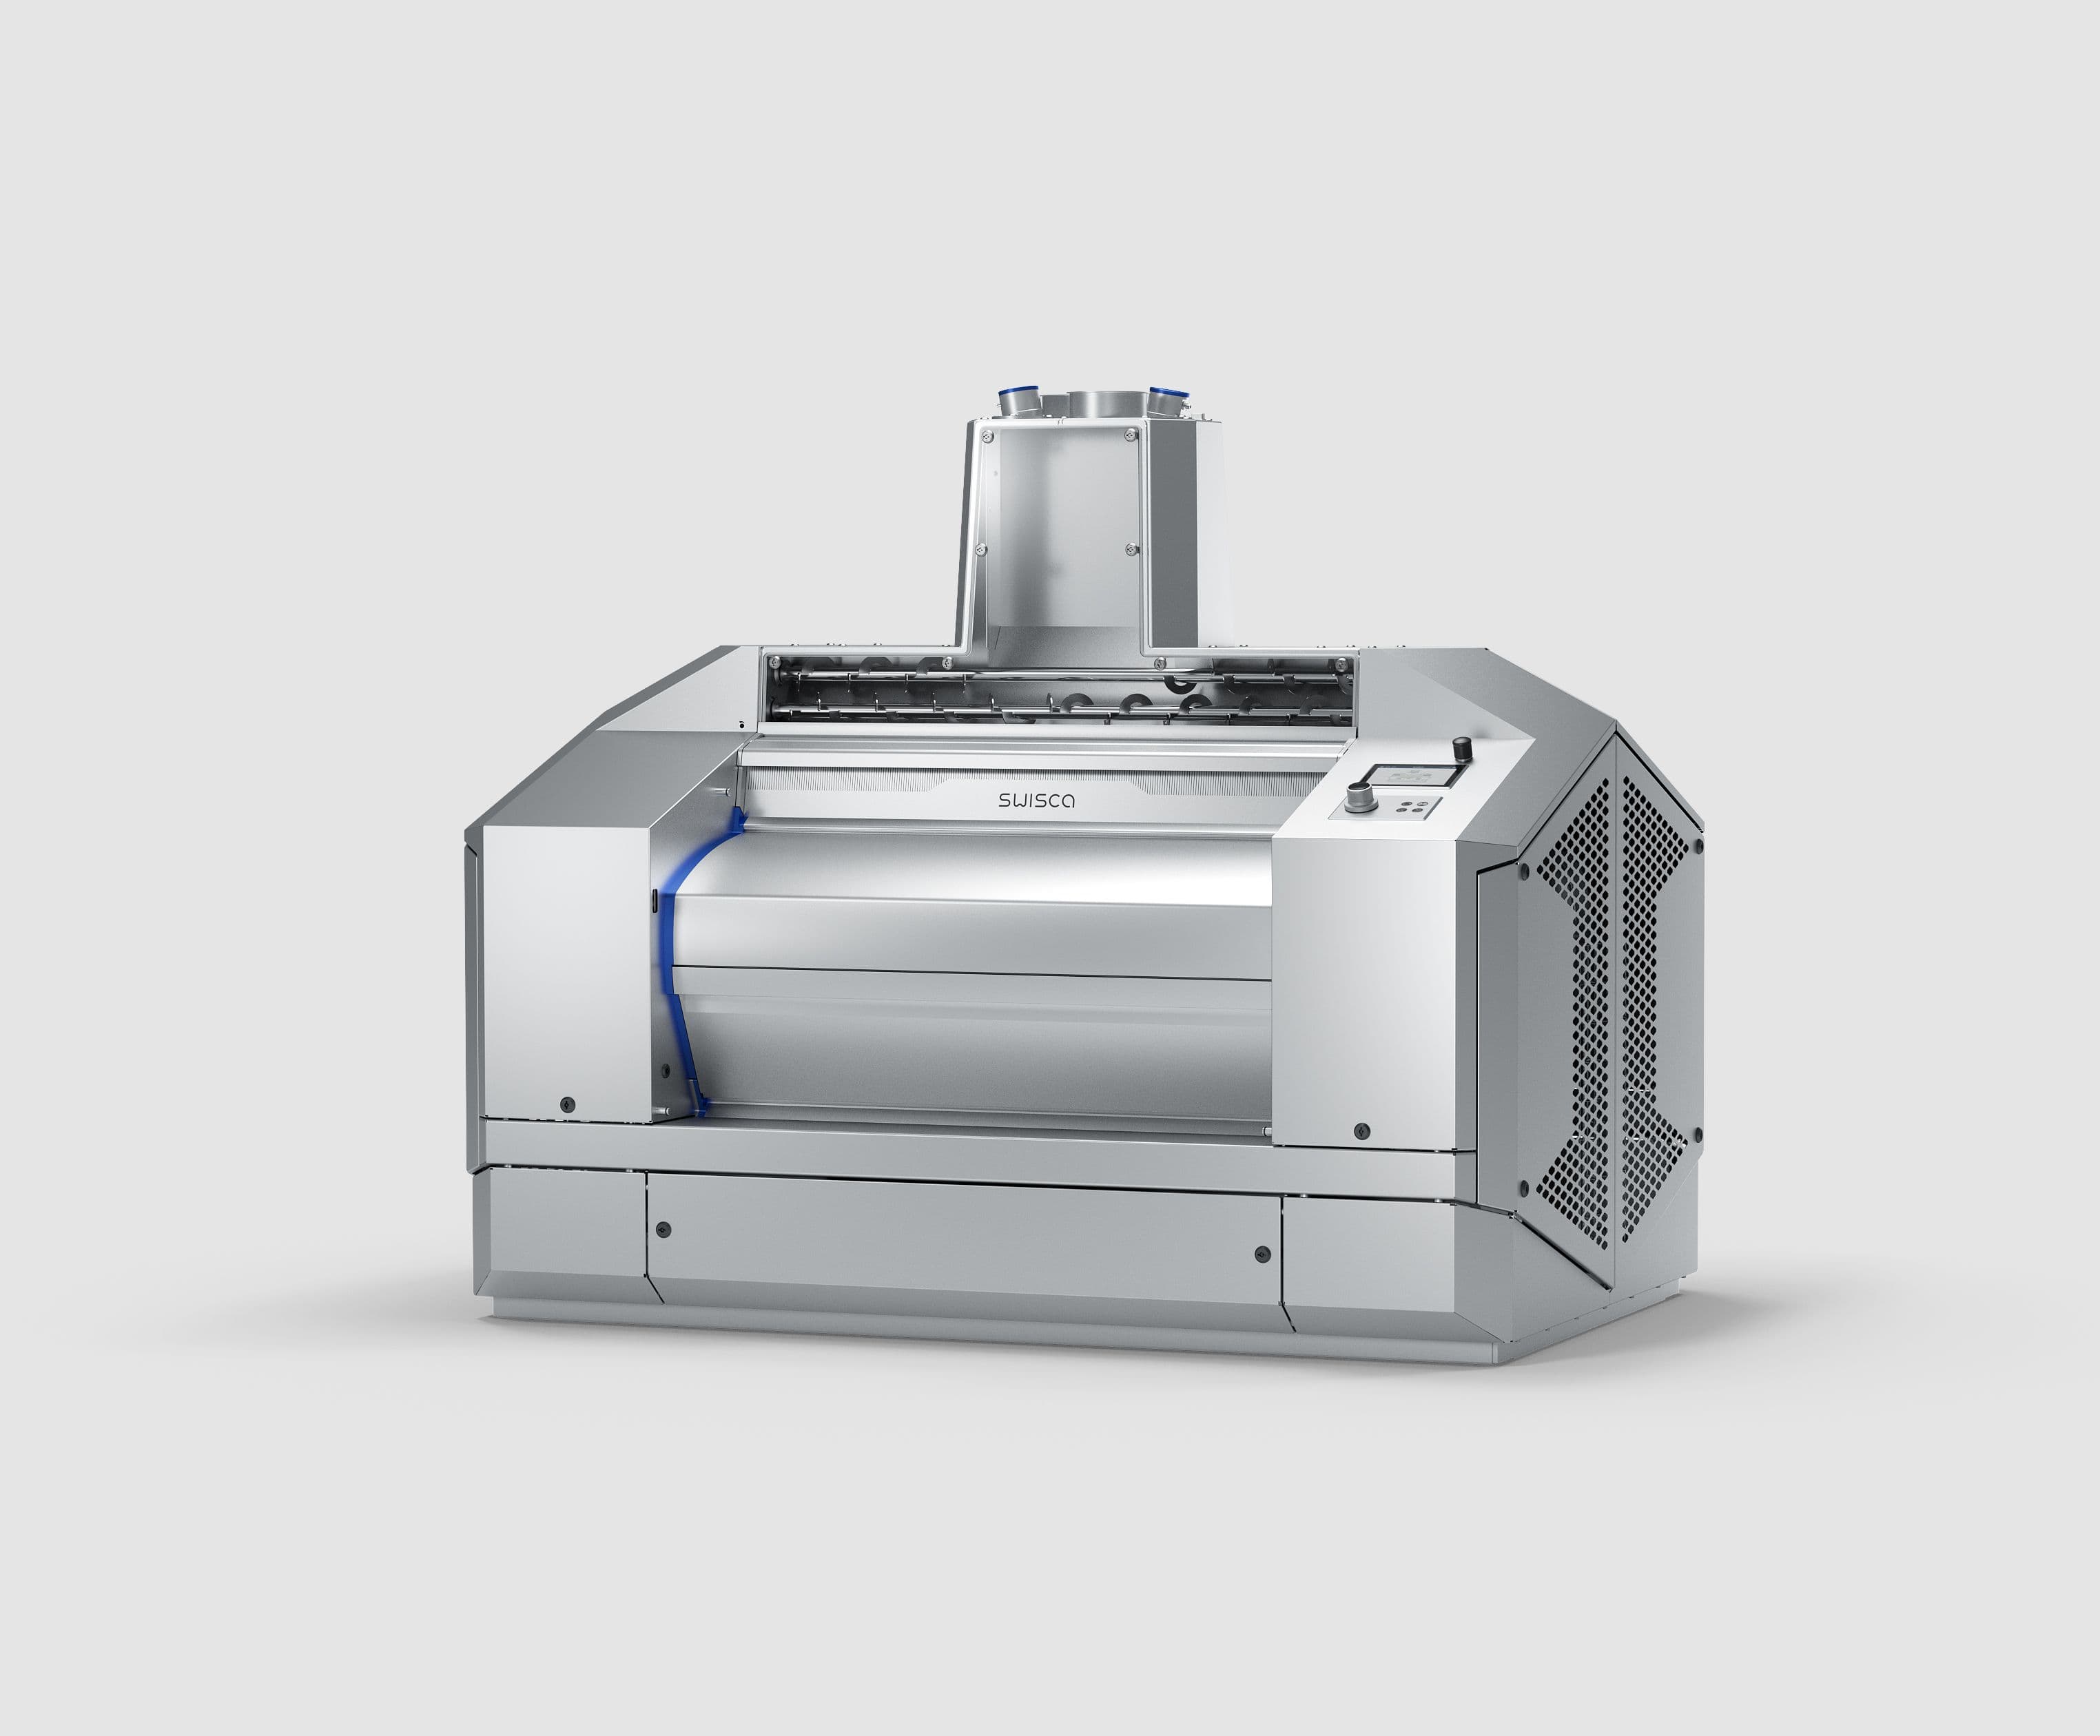
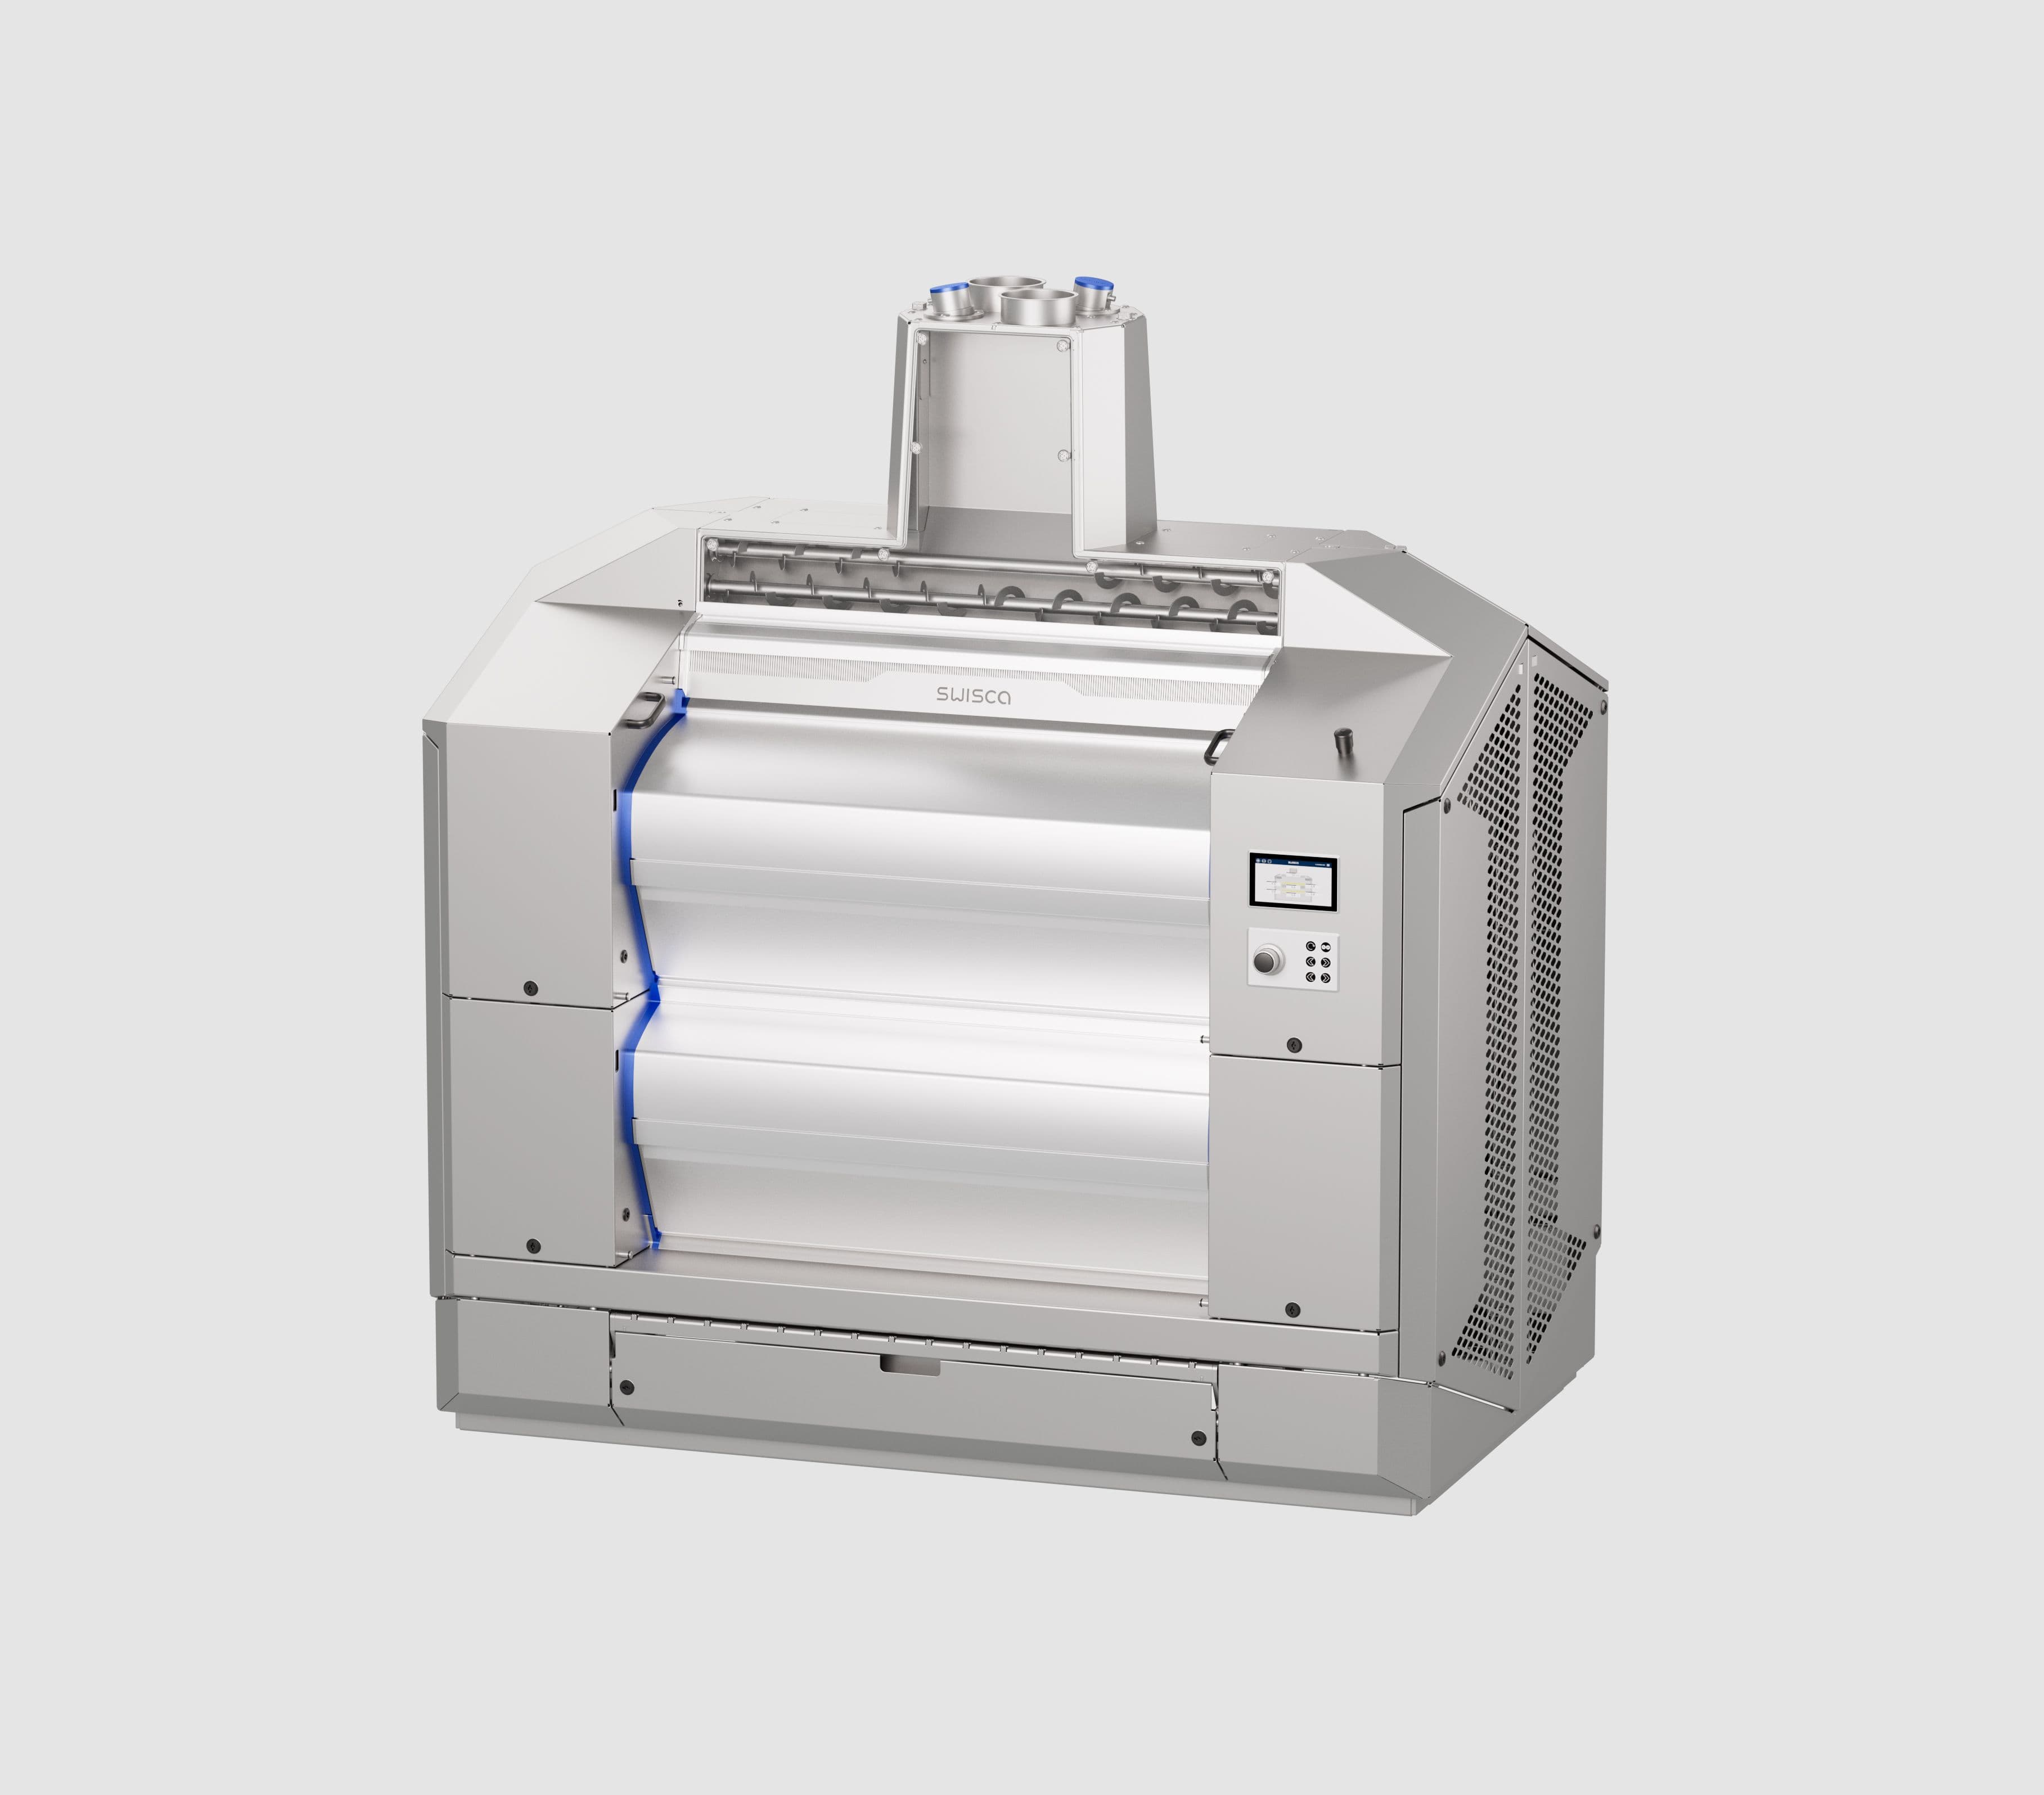
On s’est rendu compte que le mouvement de la surface d’appui, auparavant fixe, offrait plusieurs avantages. En la configurant sous la forme de deux cylindres parallèles tournant en sens inverse à des vitesses distinctes, il était possible de contrôler avec précision la pression et le cisaillement en tant que variables influentes, de manière indépendante et ciblée. Cette configuration a permis des améliorations telles qu’un débit accru et un broyage sélectif adapté aux besoins. Grâce à de nombreux autres paramètres, des procédés de broyage sophistiqués en plusieurs étapes ont été développés.
Du point de vue des fabricants de machines, un aspect de la mouture à cylindres se distingue particulièrement : l’« overdrive », qui désigne l’accouplement des deux vitesses de cylindres. La conception techniquement simple, consistant en deux engrenages droits de tailles différentes s’engrenant à une extrémité de la paire de cylindres, représente une solution ingénieuse. Dans la configuration typique des moulins à cylindres pour céréales, le cylindre lent doit toujours être freiné pour maintenir le rapport de vitesse souhaité. Cependant, si le rapport de vitesse de broyage reste constant, la force de freinage considérable appliquée au cylindre lent peut être efficacement retransmise au cylindre rapide via les engrenages droits.
Dans une paire de cylindres typique, le cylindre rapide est entraîné par un moteur électrique, qui entraîne à son tour le cylindre lent à travers la matière dans l’interstice de broyage. Le mécanisme de surmultiplication empêche le cylindre lent d’atteindre la vitesse du cylindre rapide et redirige la puissance de freinage vers le cylindre rapide. Par conséquent, une quantité importante d’énergie mécanique est efficacement recyclée.
Les mesures indiquent que la puissance de freinage exercée sur le cylindre lent est particulièrement élevée par rapport à la puissance introduite dans l’ensemble de cylindres. Lors des passages réguliers, cette puissance de freinage dépasse généralement de loin la puissance de broyage. Il est donc primordial que cet excès de puissance soit efficacement retransmis au cylindre rapide.
Les cylindres sont soumis à des contraintes dues au matériau broyé et à la surmultiplication. Un rapport de couple peut être calculé à partir du couple mesuré sur les cylindres, qui se situe généralement dans une certaine plage dans les conditions de fonctionnement typiques des broyeurs à cylindres. Les facteurs influençant ce rapport de couple sont complexes. La puissance de freinage est déterminée par le rapport de vitesse et le rapport de couple susmentionné :
– Plus la vitesse du cylindre lent est faible par rapport à celle du cylindre rapide, plus la puissance de freinage requise est faible. – Plus la tension entre les cylindres est importante, plus la puissance de freinage requise est élevée.
Bien entendu, ce qui précède ne tient pas compte de la puissance de broyage effective, qui correspond à la puissance convertie sous forme de différence entre la puissance d’entraînement et la puissance de freinage dans l’interstice de broyage.
La pression peut être facilement modifiée pendant le fonctionnement grâce à un écartement de broyage variable. À l’inverse, la variation du cisaillement, générée par la modification du rapport de vitesse pendant le fonctionnement, a un coût élevé. Cela peut être réalisé en réinjectant la puissance de freinage avec les pertes associées et/ou grâce à une conception technique complexe de la machine. En conséquence, la flexibilité offerte par un rapport de vitesse variable a souvent été négligée ; elle n’est optimisée que pour des procédés spécifiques et maintenue constante pour la majorité des opérations.
La comparaison des deux passages montre que les performances du passage de réduction surpassent celles du passage de rupture, malgré sa capacité de broyage inférieure. Bien entendu, cela s’applique également, par analogie, aux passages moins sollicités.
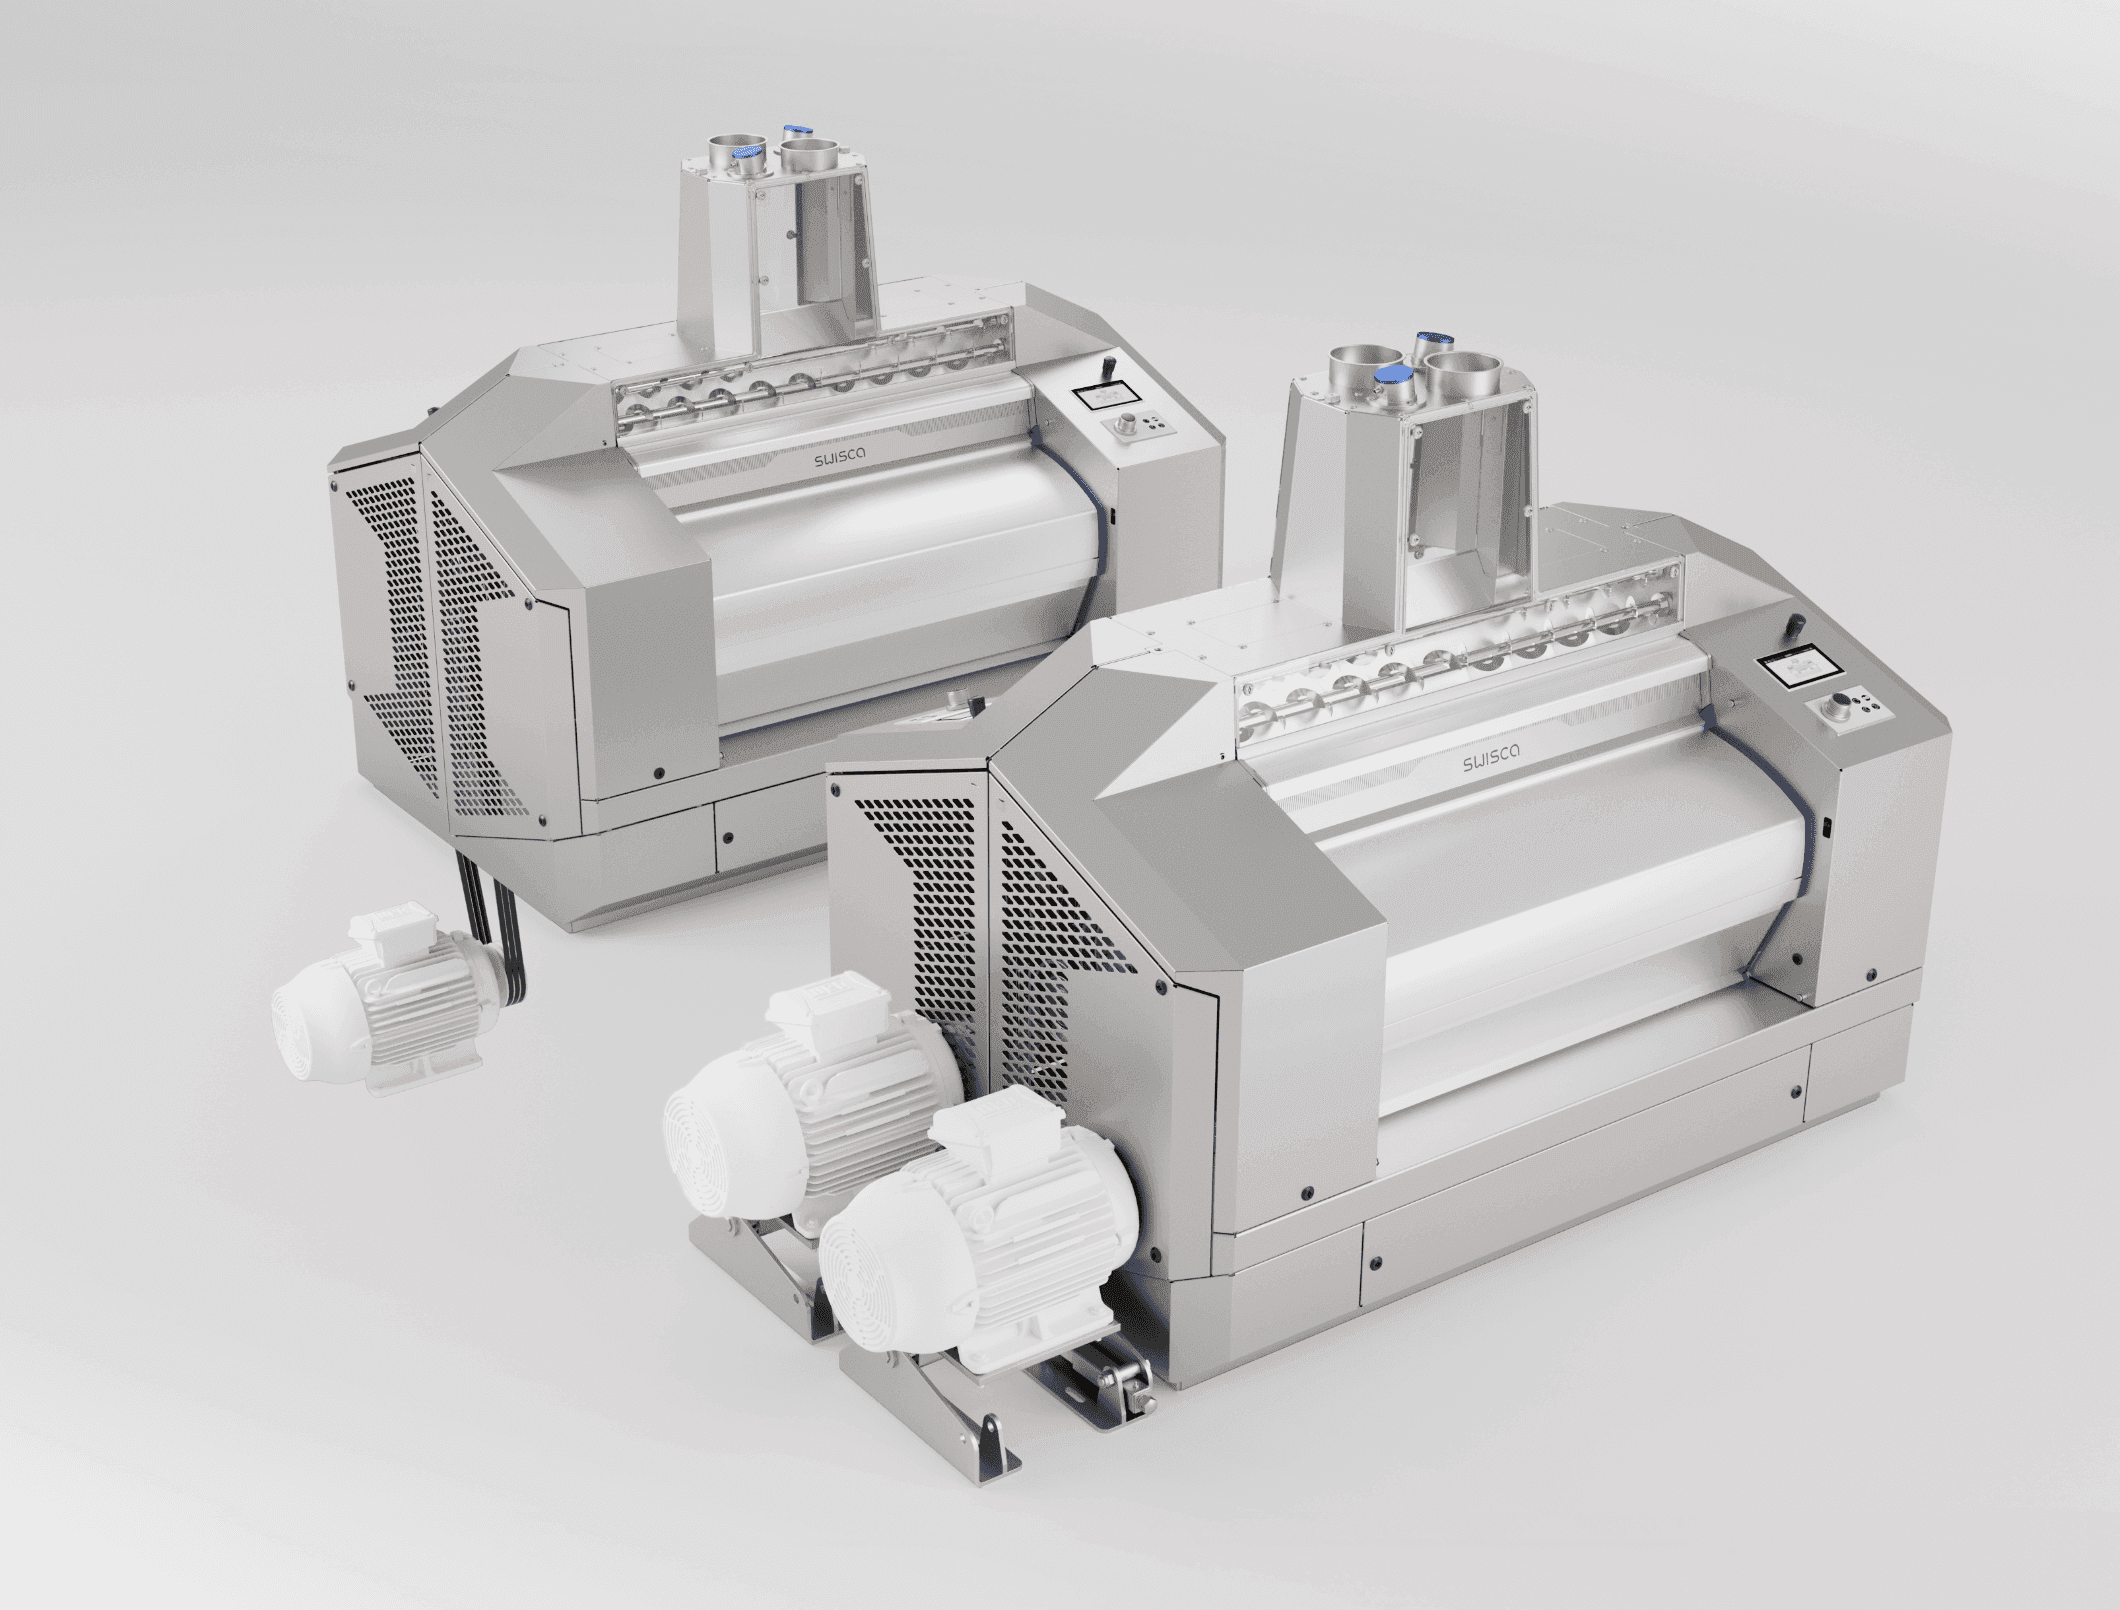
De nos jours, la méthode la plus simple pour intégrer un rapport de vitesse variable pendant le fonctionnement consiste à équiper chaque rouleau de son propre moteur et à relier les convertisseurs de fréquence correspondants dans le circuit intermédiaire. Cet entraînement individuel des rouleaux peut être configuré sous forme d’entraînement direct ou de moteur distant avec entraînement par courroie. Dans un tel système, la puissance de freinage provenant du moteur entraîné par le générateur du rouleau lent est dissipée hors du système puis réintroduite via le moteur du rouleau rapide. Par conséquent, le moteur du rouleau rapide doit être choisi avec une puissance nettement supérieure à celle d’un ensemble de rouleaux à rapport de vitesse fixe.
Afin d’exploiter pleinement la marge de manœuvre offerte par un ensemble de rouleaux à entraînement individuel, les couples nominaux ou la puissance nominale des composants doivent être suffisamment élevés. Cet aspect ne doit pas être sous-estimé. À l’inverse, il n’y a pas lieu de s’inquiéter du flux de puissance, généralement inconnu, dans le cas d’un surmultiplication fixe. Si la transmission de puissance du rouleau rapide vers le produit puis vers le rouleau lent est élevée, la puissance de surmultiplication est alors élevée, ce qui entraîne une circulation de puissance plus importante. Cela n’a pas d’incidence sur la puissance d’entraînement requise ni sur les hypothèses habituelles relatives aux besoins en puissance (kW par t/h) utilisées dans les calculs.
Ce n’est toutefois pas le cas avec l’entraînement à rouleau unique. La transmission complexe de la puissance dans l’interstice de broyage affecte directement la puissance d’entraînement et de freinage requise, ainsi que le choix des dimensions des composants, car la puissance doit être entièrement extraite puis réinjectée électriquement dans l’ensemble. Une puissance d’entraînement et de freinage incorrecte peut entraîner une réduction du débit, la nécessité de diminuer le travail de broyage ou l’impossibilité de maintenir le rapport de vitesse optimal pour le processus.
Dans un moulin à céréales, il existe de nombreux passages de broyage et de réduction où un rapport de vitesse variable pendant le fonctionnement peut ne pas être avantageux. Cependant, cette variabilité peut s’avérer utile pour certains passages spécifiques afin de permettre la fabrication de produits spécialisés. Cela peut par exemple concerner un passage de mouture où, dans des cas extrêmes, la position des rainures (dos à dos / dos à tranchant / tranchant à tranchant) est modifiée, ou un passage lisse où un cisaillement particulièrement élevé est souhaité avec un rapport de vitesse élevé.
L’efficacité énergétique peut être obtenue grâce à l’optimisation du schéma du broyeur et à l’utilisation de machines à haut rendement énergétique. La récupération d’énergie, qui doit d’abord être injectée dans un système, entraîne une baisse de l’efficacité énergétique. Les pertes de puissance sont plus importantes avec un entraînement individuel des rouleaux, car la récupération d’énergie pour cette application n’est pas efficace sur le plan énergétique.
Si la variabilité du rapport de vitesse est nécessaire pour la fabrication de produits spéciaux, celle-ci peut être facilement mise en œuvre pour certaines sections grâce à des moteurs attribués individuellement. La simplicité technique et le rendement élevé de la transmission traditionnelle par courroie constituent des atouts pour un broyeur à cylindres économe en énergie. En combinaison avec un contrôle moderne du niveau de produit et de l’alimentation, ainsi qu’avec un réglage précis et la stabilité de l’écartement de broyage grâce à des ensembles de cylindres robustes, il est possible d’obtenir un processus de broyage globalement économe en énergie. Pour les systèmes techniques, seule l’énergie nécessaire, sous une forme adaptée, devrait généralement être fournie afin d’assurer une efficacité énergétique optimale.
La tendance à l’optimisation des procédés grâce à des machines durables dans l’industrie de la minoterie ne se limite pas à une réduction des coûts et à un soutien aux meuniers dans leur travail. Des solutions innovantes optimisent les procédés en termes d’efficacité énergétique et de sécurité alimentaire, et facilitent ainsi le travail du personnel d’exploitation.
