

- SWISCA
- Livre blanc
Livre blanc
Entraînement des broyeurs à cylindres – Livre blanc ROMIL
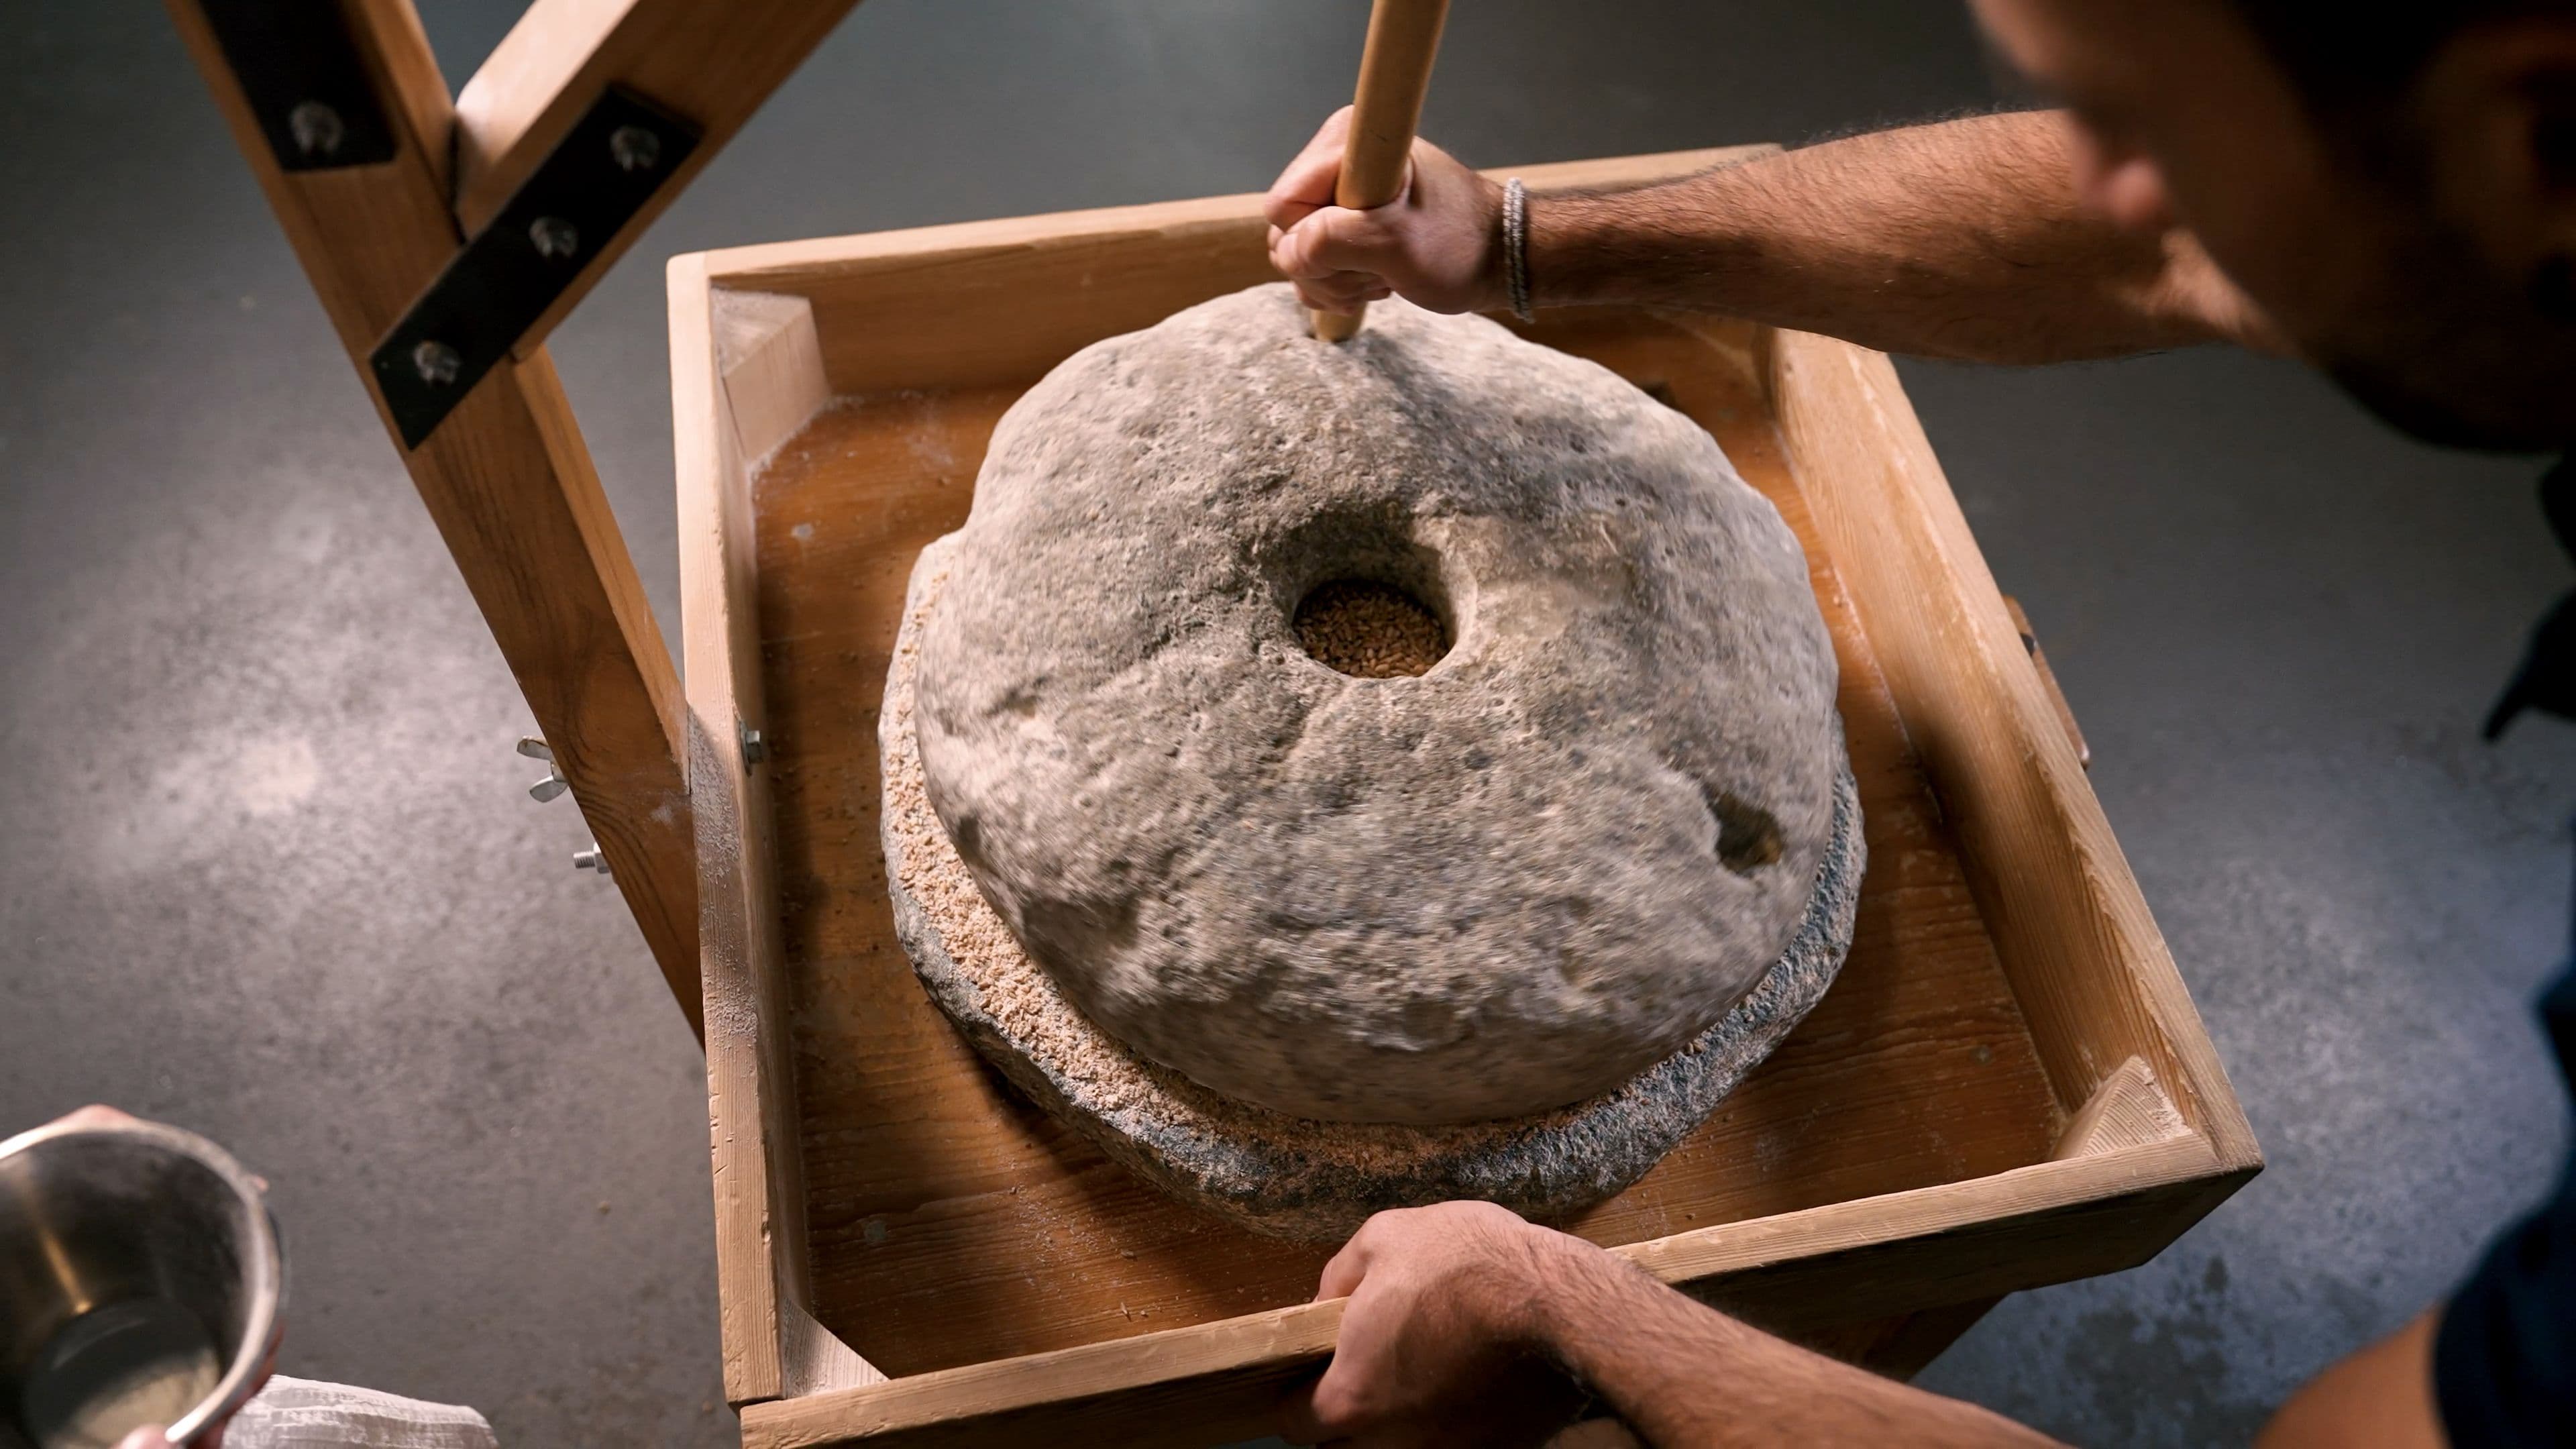
Le broyage des céréales s'est historiquement effectué par pression et cisaillement. Il y a environ 27 000 ans, les meules ont été utilisées pour la première fois à cette fin. Grâce au mouvement oscillant de la meule contre une surface fixe, les grains pris entre les deux pouvaient être traités efficacement.
Dans de nombreuses évolutions ultérieures, le principe consistant à maintenir une surface de broyage fixe tandis que l’autre se déplace par rapport à elle a été conservé. Cela est rendu possible, par exemple, par une paire de disques horizontaux ou verticaux, un cône et sa contre-pièce, ou un rouleau et une contre-surface adjacente. Dans toutes ces variantes, la surface d’appui fixe ne participe pas activement au processus de broyage ; elle absorbe principalement les forces sans subir de mouvement. Ce paradigme a changé avec l’avènement du broyage à rouleaux au XVIIIe siècle.
On s’est rendu compte que le mouvement de la surface d’appui, auparavant fixe, offrait plusieurs avantages. En la configurant sous la forme de deux cylindres parallèles tournant en sens inverse à des vitesses distinctes, il était possible de contrôler avec précision la pression et le cisaillement en tant que variables influentes, de manière indépendante et ciblée. Cette configuration a permis des améliorations telles qu’un débit accru et un broyage sélectif adapté aux besoins. Grâce à de nombreux autres paramètres, des procédés de broyage sophistiqués en plusieurs étapes ont été développés.
Du point de vue des fabricants de machines, un aspect de la mouture à cylindres se distingue particulièrement : l’« overdrive », qui désigne l’accouplement des deux vitesses de cylindres. La conception techniquement simple, consistant en deux engrenages droits de tailles différentes s’engrenant à une extrémité de la paire de cylindres, représente une solution ingénieuse. Dans la configuration typique des moulins à cylindres pour céréales, le cylindre lent doit toujours être freiné pour maintenir le rapport de vitesse souhaité. Cependant, si le rapport de vitesse de broyage reste constant, la force de freinage considérable appliquée au cylindre lent peut être efficacement retransmise au cylindre rapide via les engrenages droits.
Dans une paire de cylindres typique, le cylindre rapide est entraîné par un moteur électrique, qui entraîne à son tour le cylindre lent à travers la matière dans l’interstice de broyage. Le mécanisme de surmultiplication empêche le cylindre lent d’atteindre la vitesse du cylindre rapide et redirige la puissance de freinage vers le cylindre rapide. Par conséquent, une quantité importante d’énergie mécanique est efficacement recyclée.
Les mesures indiquent que la puissance de freinage exercée sur le cylindre lent est particulièrement élevée par rapport à la puissance introduite dans l’ensemble de cylindres. Lors des passages réguliers, cette puissance de freinage dépasse généralement de loin la puissance de broyage. Il est donc primordial que cet excès de puissance soit efficacement retransmis au cylindre rapide.
Les cylindres sont soumis à des contraintes dues au matériau broyé et à la surmultiplication. Un rapport de couple peut être calculé à partir du couple mesuré sur les cylindres, qui se situe généralement dans une certaine plage dans les conditions de fonctionnement typiques des broyeurs à cylindres. Les facteurs influençant ce rapport de couple sont complexes. La puissance de freinage est déterminée par le rapport de vitesse et le rapport de couple susmentionné :
– Plus la vitesse du cylindre lent est faible par rapport à celle du cylindre rapide, plus la puissance de freinage requise est faible. – Plus la tension entre les cylindres est importante, plus la puissance de freinage requise est élevée.
Bien entendu, ce qui précède ne tient pas compte de la puissance de broyage effective, qui correspond à la puissance convertie sous forme de différence entre la puissance d’entraînement et la puissance de freinage dans l’interstice de broyage.
La pression peut être facilement modifiée pendant le fonctionnement grâce à un écartement de broyage variable. À l’inverse, la variation du cisaillement, générée par la modification du rapport de vitesse pendant le fonctionnement, a un coût élevé. Cela peut être réalisé en réinjectant la puissance de freinage avec les pertes associées et/ou grâce à une conception technique complexe de la machine. En conséquence, la flexibilité offerte par un rapport de vitesse variable a souvent été négligée ; elle n’est optimisée que pour des procédés spécifiques et maintenue constante pour la majorité des opérations.
La comparaison des deux passages montre que les performances du passage de réduction surpassent celles du passage de rupture, malgré sa capacité de broyage inférieure. Bien entendu, cela s’applique également, par analogie, aux passages moins sollicités.
De nos jours, la méthode la plus simple pour intégrer un rapport de vitesse variable pendant le fonctionnement consiste à équiper chaque rouleau de son propre moteur et à relier les convertisseurs de fréquence correspondants dans le circuit intermédiaire. Cet entraînement individuel des rouleaux peut être configuré sous forme d’entraînement direct ou de moteur distant avec entraînement par courroie. Dans un tel système, la puissance de freinage provenant du moteur entraîné par le générateur du rouleau lent est dissipée hors du système puis réintroduite via le moteur du rouleau rapide. Par conséquent, le moteur du rouleau rapide doit être choisi avec une puissance nettement supérieure à celle d’un ensemble de rouleaux à rapport de vitesse fixe.
Afin d’exploiter pleinement la marge de manœuvre offerte par un ensemble de rouleaux à entraînement individuel, les couples nominaux ou la puissance nominale des composants doivent être suffisamment élevés. Cet aspect ne doit pas être sous-estimé. À l’inverse, il n’y a pas lieu de s’inquiéter du flux de puissance, généralement inconnu, dans le cas d’un surmultiplication fixe. Si la transmission de puissance du rouleau rapide vers le produit puis vers le rouleau lent est élevée, la puissance de surmultiplication est alors élevée, ce qui entraîne une circulation de puissance plus importante. Cela n’a pas d’incidence sur la puissance d’entraînement requise ni sur les hypothèses habituelles relatives aux besoins en puissance (kW par t/h) utilisées dans les calculs.
Ce n’est toutefois pas le cas avec l’entraînement à rouleau unique. La transmission complexe de la puissance dans l’interstice de broyage affecte directement la puissance d’entraînement et de freinage requise, ainsi que le choix des dimensions des composants, car la puissance doit être entièrement extraite puis réinjectée électriquement dans l’ensemble. Une puissance d’entraînement et de freinage incorrecte peut entraîner une réduction du débit, la nécessité de diminuer le travail de broyage ou l’impossibilité de maintenir le rapport de vitesse optimal pour le processus.
Dans un moulin à céréales, il existe de nombreux passages de broyage et de réduction où un rapport de vitesse variable pendant le fonctionnement peut ne pas être avantageux. Cependant, cette variabilité peut s’avérer utile pour certains passages spécifiques afin de permettre la fabrication de produits spécialisés. Cela peut par exemple concerner un passage de mouture où, dans des cas extrêmes, la position des rainures (dos à dos / dos à tranchant / tranchant à tranchant) est modifiée, ou un passage lisse où un cisaillement particulièrement élevé est souhaité avec un rapport de vitesse élevé.
L’efficacité énergétique peut être obtenue grâce à l’optimisation du schéma du broyeur et à l’utilisation de machines à haut rendement énergétique. La récupération d’énergie, qui doit d’abord être injectée dans un système, entraîne une baisse de l’efficacité énergétique. Les pertes de puissance sont plus importantes avec un entraînement individuel des rouleaux, car la récupération d’énergie pour cette application n’est pas efficace sur le plan énergétique.
Si la variabilité du rapport de vitesse est nécessaire pour la fabrication de produits spéciaux, celle-ci peut être facilement mise en œuvre pour certaines sections grâce à des moteurs attribués individuellement. La simplicité technique et le rendement élevé de la transmission traditionnelle par courroie constituent des atouts pour un broyeur à cylindres économe en énergie. En combinaison avec un contrôle moderne du niveau de produit et de l’alimentation, ainsi qu’avec un réglage précis et la stabilité de l’écartement de broyage grâce à des ensembles de cylindres robustes, il est possible d’obtenir un processus de broyage globalement économe en énergie. Pour les systèmes techniques, seule l’énergie nécessaire, sous une forme adaptée, devrait généralement être fournie afin d’assurer une efficacité énergétique optimale.
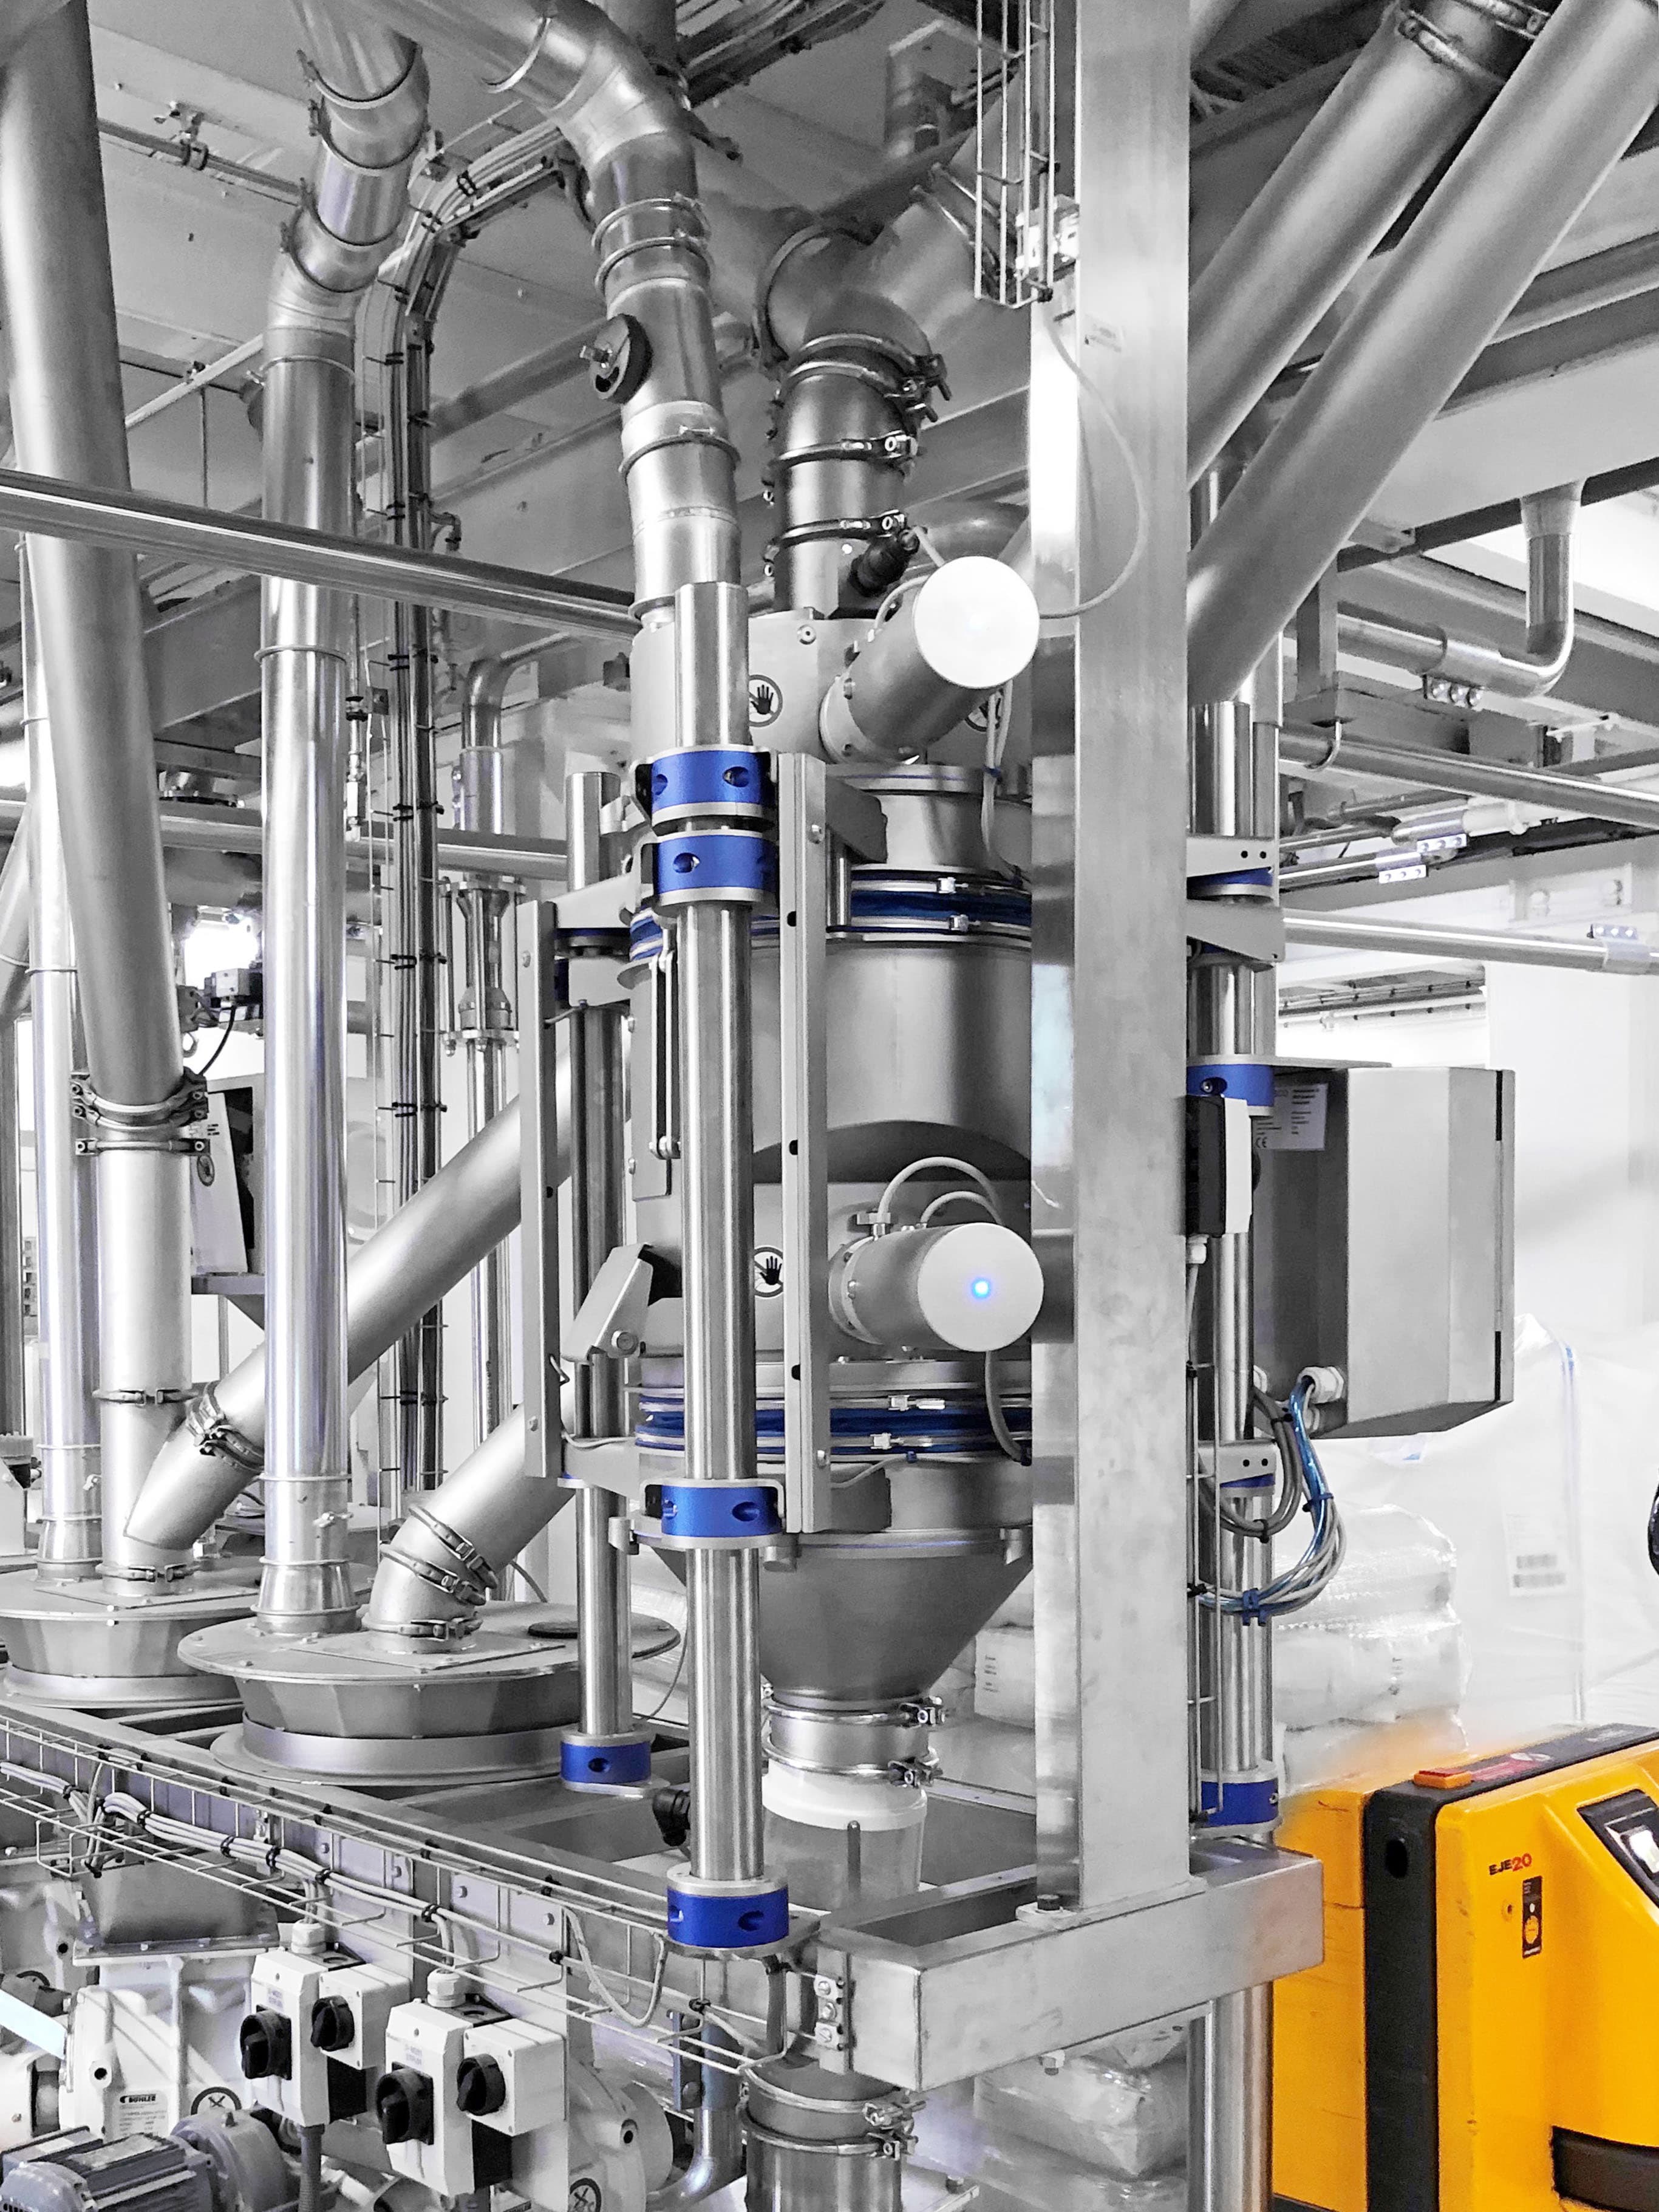
La tendance à l’optimisation des procédés grâce à des machines durables dans l’industrie de la minoterie ne se limite pas à une réduction des coûts et à un soutien aux meuniers dans leur travail. Des solutions innovantes optimisent les procédés en termes d’efficacité énergétique et de sécurité alimentaire, et facilitent ainsi le travail du personnel d’exploitation.
Optimisation des processus pour l'industrie de la meunerie
La numérisation des données et leur mise à disposition pour le traitement électronique des données est une tendance dans l'industrie de la meunerie. Par rapport au traitement analogique, il y a moins de falsifications et les erreurs peuvent être exclues. Dans les processus opérationnels d'un moulin, la numérisation permet une augmentation de l'efficacité et donc une amélioration de sa rentabilité. Les données générées sous forme numérique par des systèmes de pesage innovants et de haute précision permettent également d'optimiser les processus.
Par exemple, en mesurant les flux de masse, la densité et l'humidité des flocons d'avoine, les processus de production peuvent être optimisés et automatisés grâce à des systèmes électroniques de traitement des données. Afin d'assurer une qualité constante des produits finis, les paramètres de floconnage et de séchage doivent être surveillés en permanence et, si nécessaire, ajustés. Les données générées sont également utilisées sous forme numérique pour une composition optimale des mélanges de grains et pour la régulation d'une capacité prédéterminée avec des contrôleurs de quantité, améliorant ainsi la précision du dosage. Les mesures de plusieurs composantes de force et les mesures de vibration du système de plaques d'impact permettent d'obtenir une précision maximale grâce au traitement électronique des données.
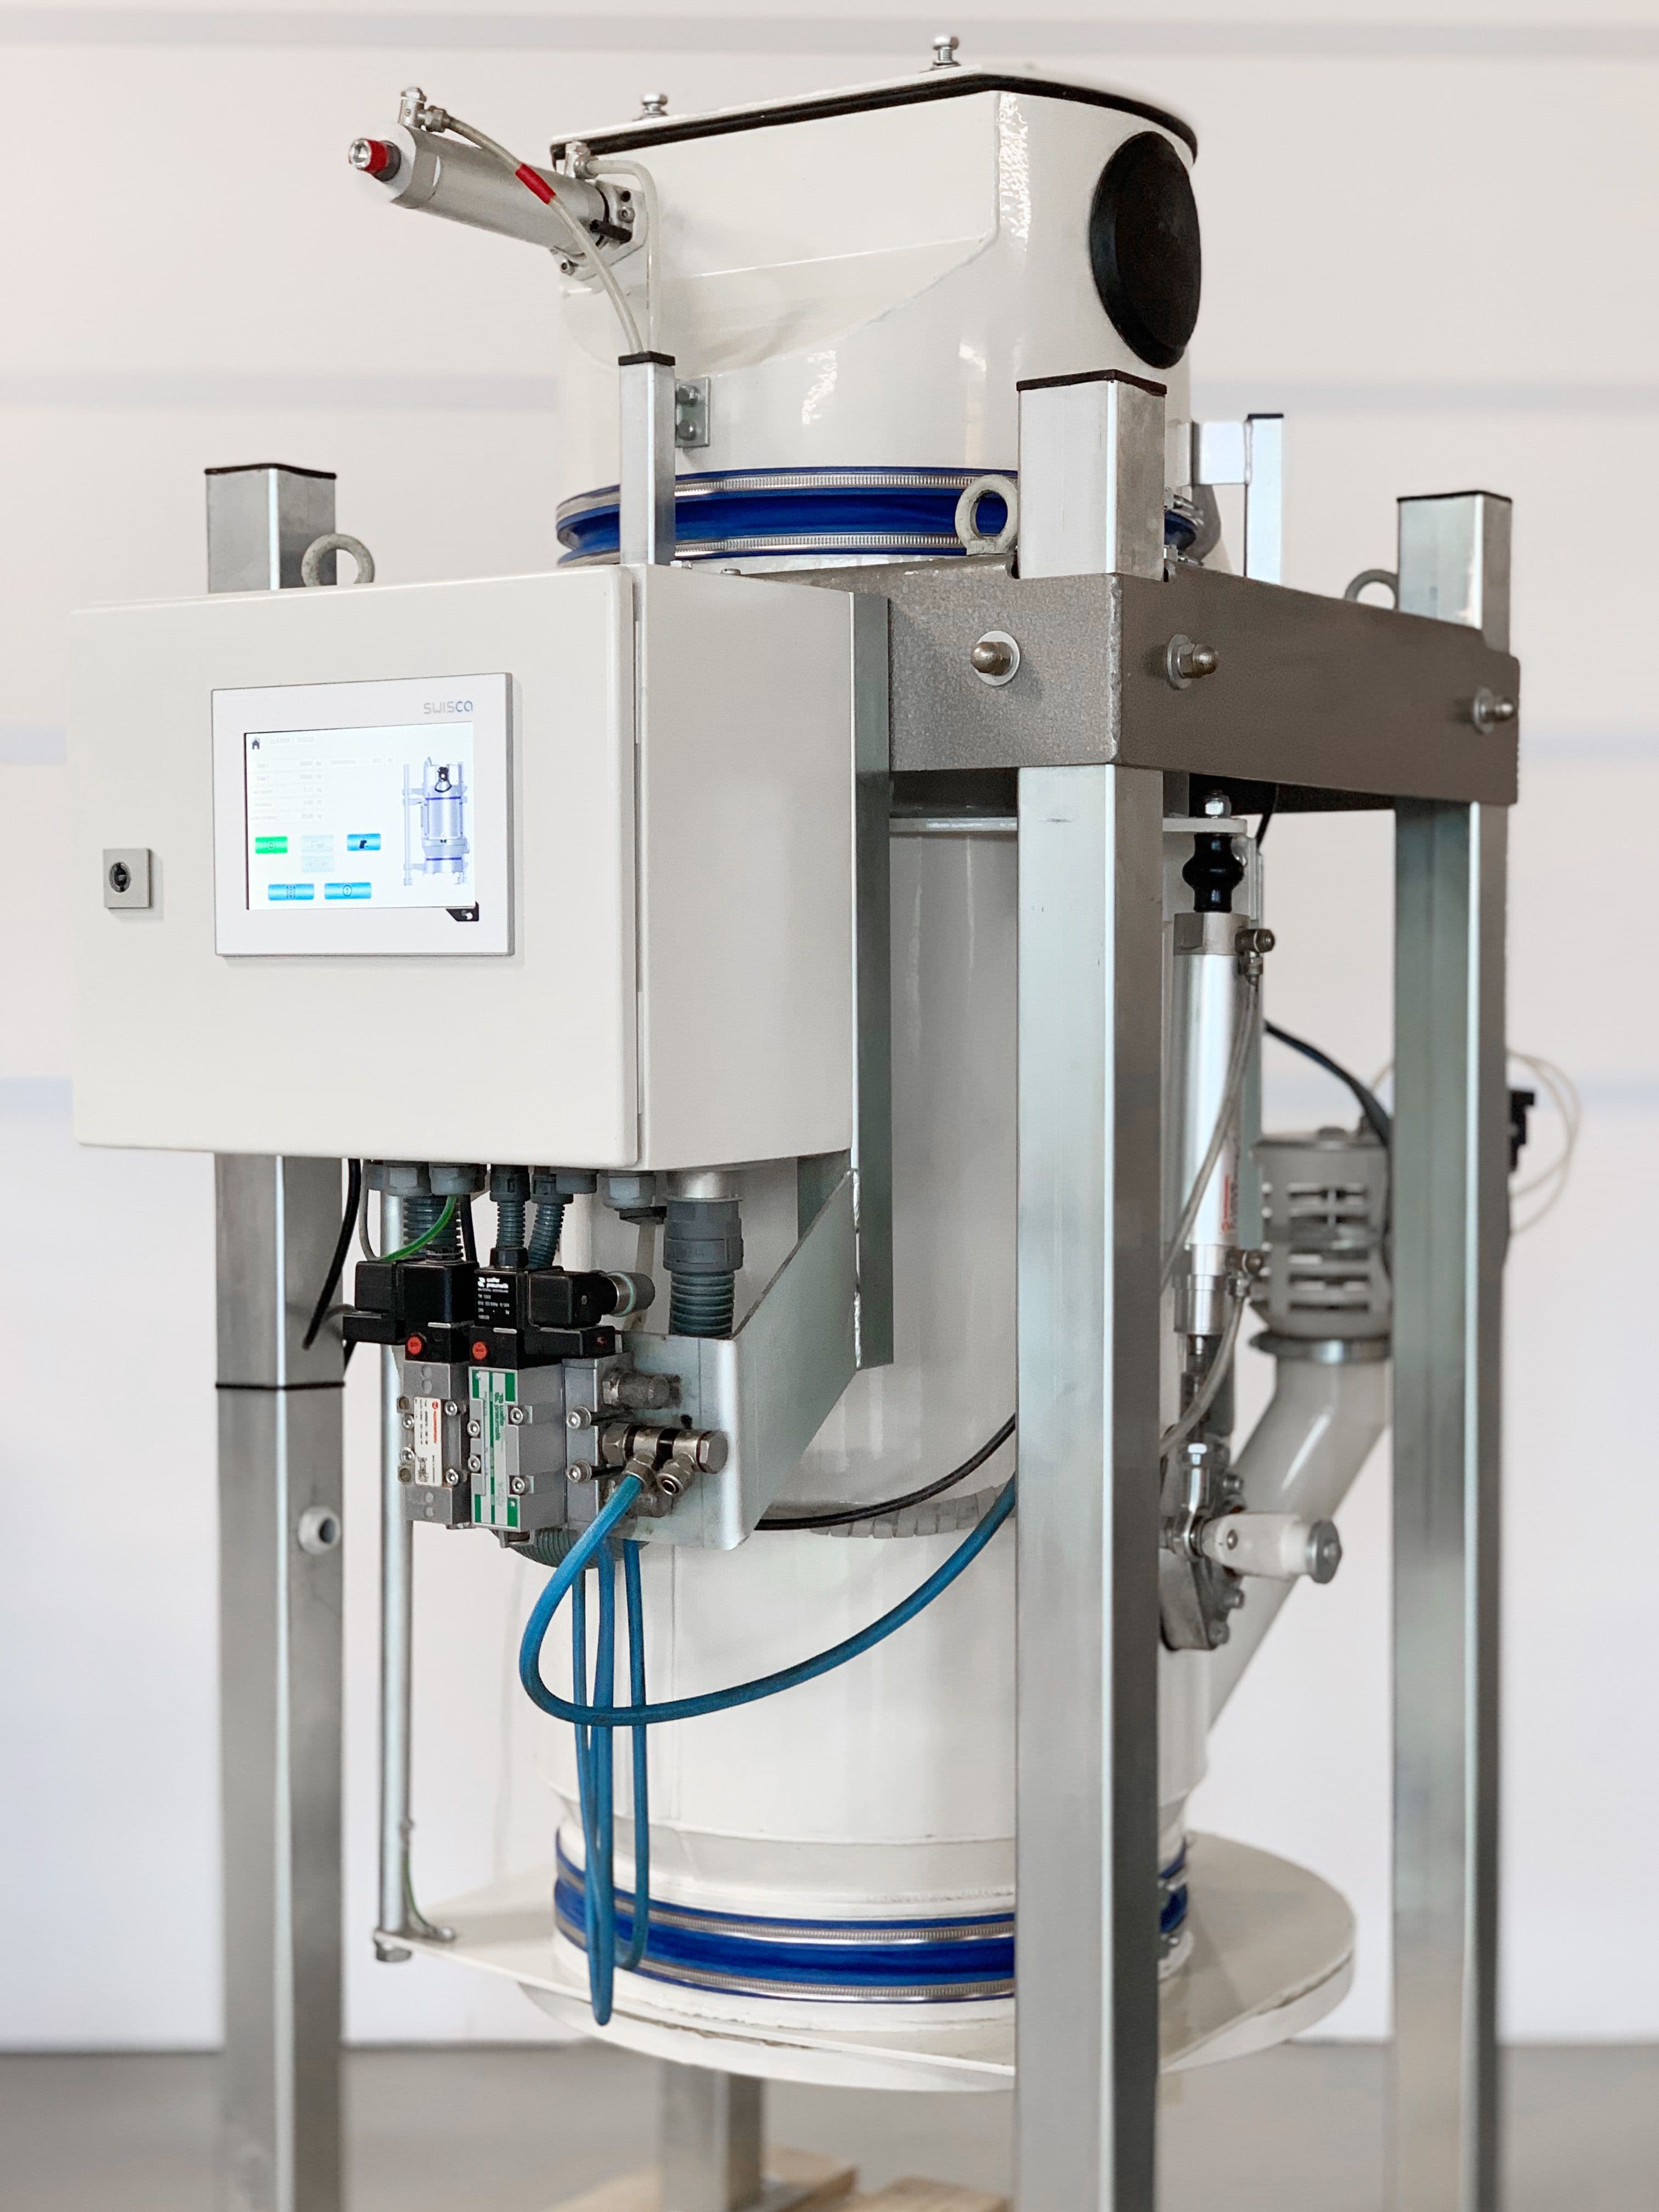
Le cœur des balances, des contrôleurs de débit et des balances de microdosage pour l'industrie meunière est le système de contrôle. Un système de contrôle du pesage à la pointe de la technologie est équipé d'un écran tactile très robuste, convivial et fiable. Des modules de serveur Web pour les solutions en cloud et la maintenance à distance permettent un accès et une utilisation optimaux des données pour le calcul du rendement, la traçabilité des produits et l'inventaire. Les balances peuvent être utilisées de manière autonome ou connectées à un système de contrôle de l'usine et à des systèmes ERP. Les modules de bus de terrain ProfiNet, EtherNet-IP basés sur Ethernet ou Profibus et l'interface RS 485 sont utilisés à cet effet. En cas de panne de courant, les balances se ferment de manière contrôlée et toutes les données sont enregistrées dans le système de commande de la balance. Dans de nombreuses usines, des balances dont les commandes ont 20 à 30 ans sont installées. Les pièces de rechange ne sont souvent plus disponibles et les interfaces sont obsolètes. Les commandes des balances peuvent facilement être remplacées par un système de commande moderne et les données de production peuvent être utilisées de manière optimale.
La tendance à l'optimisation des processus avec des systèmes de pesage intelligents dans l'industrie de la meunerie ne permet pas seulement d'économiser des coûts et de soutenir les meuniers. La numérisation et une application judicieuse des possibilités techniques ouvrent de nouvelles possibilités pour la saisie des données et la régulation des processus et facilitent ainsi le travail du personnel d'exploitation.
Modernisation des commandes pour les balances
L'organisation de la stratégie et de la transformation numériques est propre à chaque entreprise du secteur de la meunerie. La condition préalable à une mise en œuvre réussie de la stratégie numérique est une planification détaillée de la feuille de route et des activités nécessaires. Toute stratégie numérique sans opérationnalisation est inefficace. Dans les processus opérationnels d'un moulin, la numérisation permet d'augmenter l'efficacité et donc d'améliorer sa rentabilité. Les informations sont de plus en plus stockées numériquement et mises à disposition pour le traitement électronique des données.
Le contrôle interne des processus au moyen de mesures précises du poids a gagné en importance. Les processus de production et la qualité attendue des produits définissent la précision et les paramètres de mesure requis pour la surveillance des processus et l'assurance qualité. Les données générées sous forme numérique avec des systèmes de pesage compatibles IoT sont également adaptées à l'optimisation de la qualité et des processus en ligne. La modernisation des commandes permet la connectivité et prolonge la durée de vie des machines. Les générations de contrôle obsolètes manquent de connectivité à un bus de terrain ou de la possibilité de se connecter à Internet pour profiter de la maintenance à distance et des solutions cloud. Pour une numérisation appropriée, les données doivent être accessibles et librement utilisables. Les solutions de cloud et la télémaintenance permettent un accès et une utilisation optimaux des données pour le contrôle interne des processus et la traçabilité des produits. Les commandes de balances modernes sont équipées d'un module de serveur web et d'un écran tactile, robustes et fiables.
L'opérationnalisation de la stratégie numérique dans l'industrie de la meunerie nécessite une connectivité adaptée pour l'IoT, les solutions cloud et la maintenance à distance. Les rétrofits de commande pour les systèmes de pesage prolongent économiquement la durée de vie des machines et permettent aux données numériques d'être librement accessibles pour le traitement électronique des données.
Mesures de l'humidité, du débit massique, du poids, de la température et de la densité
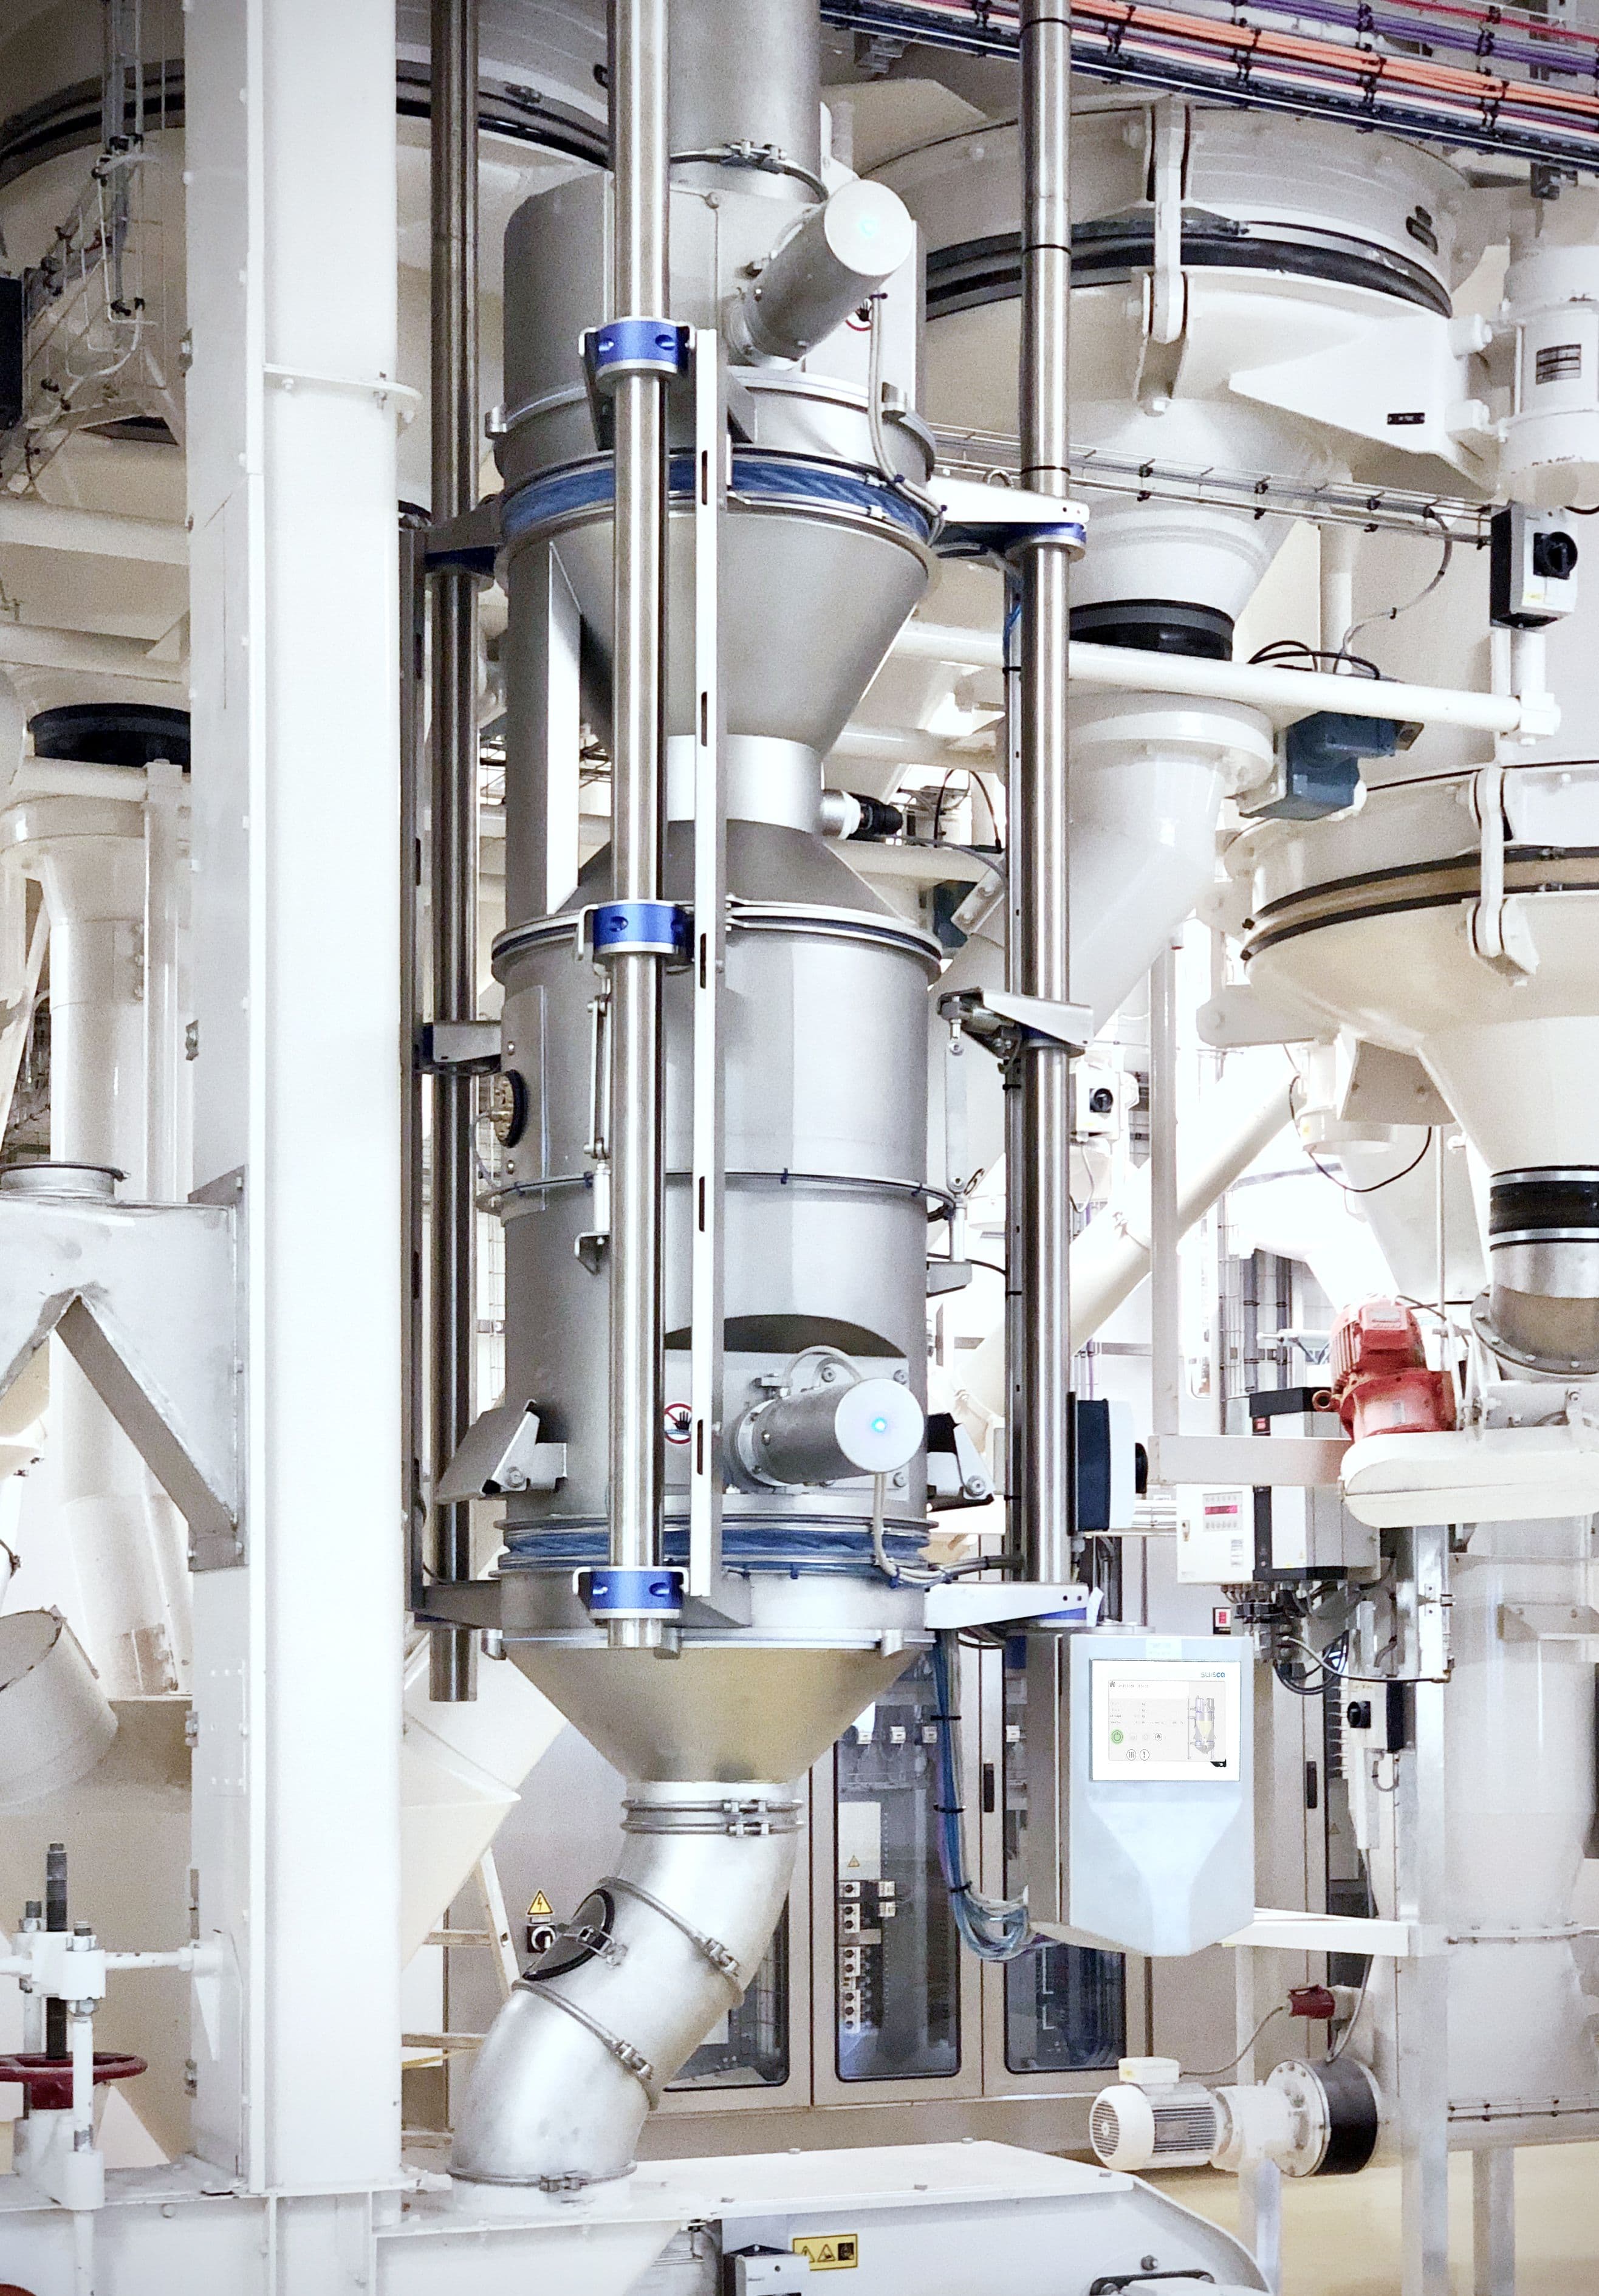
La numérisation des données et leur mise à disposition pour le traitement électronique des données est une tendance dans l'industrie de la meunerie. Il y a moins d'erreurs et de falsifications ou les erreurs peuvent être exclues lorsque l'humidité, le débit massique, le poids et la densité sont mesurés en un seul point en temps réel et traités numériquement. Dans les processus opérationnels d'un moulin, la numérisation permet une augmentation de l'efficacité et donc une amélioration de sa rentabilité. Les données générées sous forme numérique par les systèmes de mesure multifonctionnels permettent également d'optimiser la qualité et les processus en ligne.
Dans l'industrie de la meunerie, la mesure précise du poids a gagné en importance. Le processus de production et la qualité attendue du produit définissent la précision et les paramètres de mesure requis pour la surveillance du processus et l'assurance qualité. Outre l'enregistrement du débit massique et du poids, les systèmes de pesage multifonctionnels peuvent également mesurer et traiter numériquement l'humidité, la température et la densité en un point unique et en temps réel. Le coût et l'erreur des mesures numériques en temps réel sont moindres que le processus fastidieux d'échantillonnage, d'analyse et d'évaluation manuelle en laboratoire et le contrôle manuel des processus. Les solutions de cloud et la maintenance à distance permettent un accès et une utilisation optimaux des données pour le contrôle interne des processus et la traçabilité des produits. Les modules de bus de terrain basés sur ProfiNet, EtherNet-IP ou Profibus et l'interface RS 485 sont utilisés à cet effet.
La tendance à l'optimisation des processus avec des systèmes de pesage multifonctionnels par la mesure de l'humidité, du débit massique, du poids, de la température et de la densité dans l'industrie meunière ne permet pas seulement d'économiser des coûts et de soutenir le meunier dans son travail. Une numérisation raisonnable optimise la commande du processus et donc le travail du personnel d'exploitation.
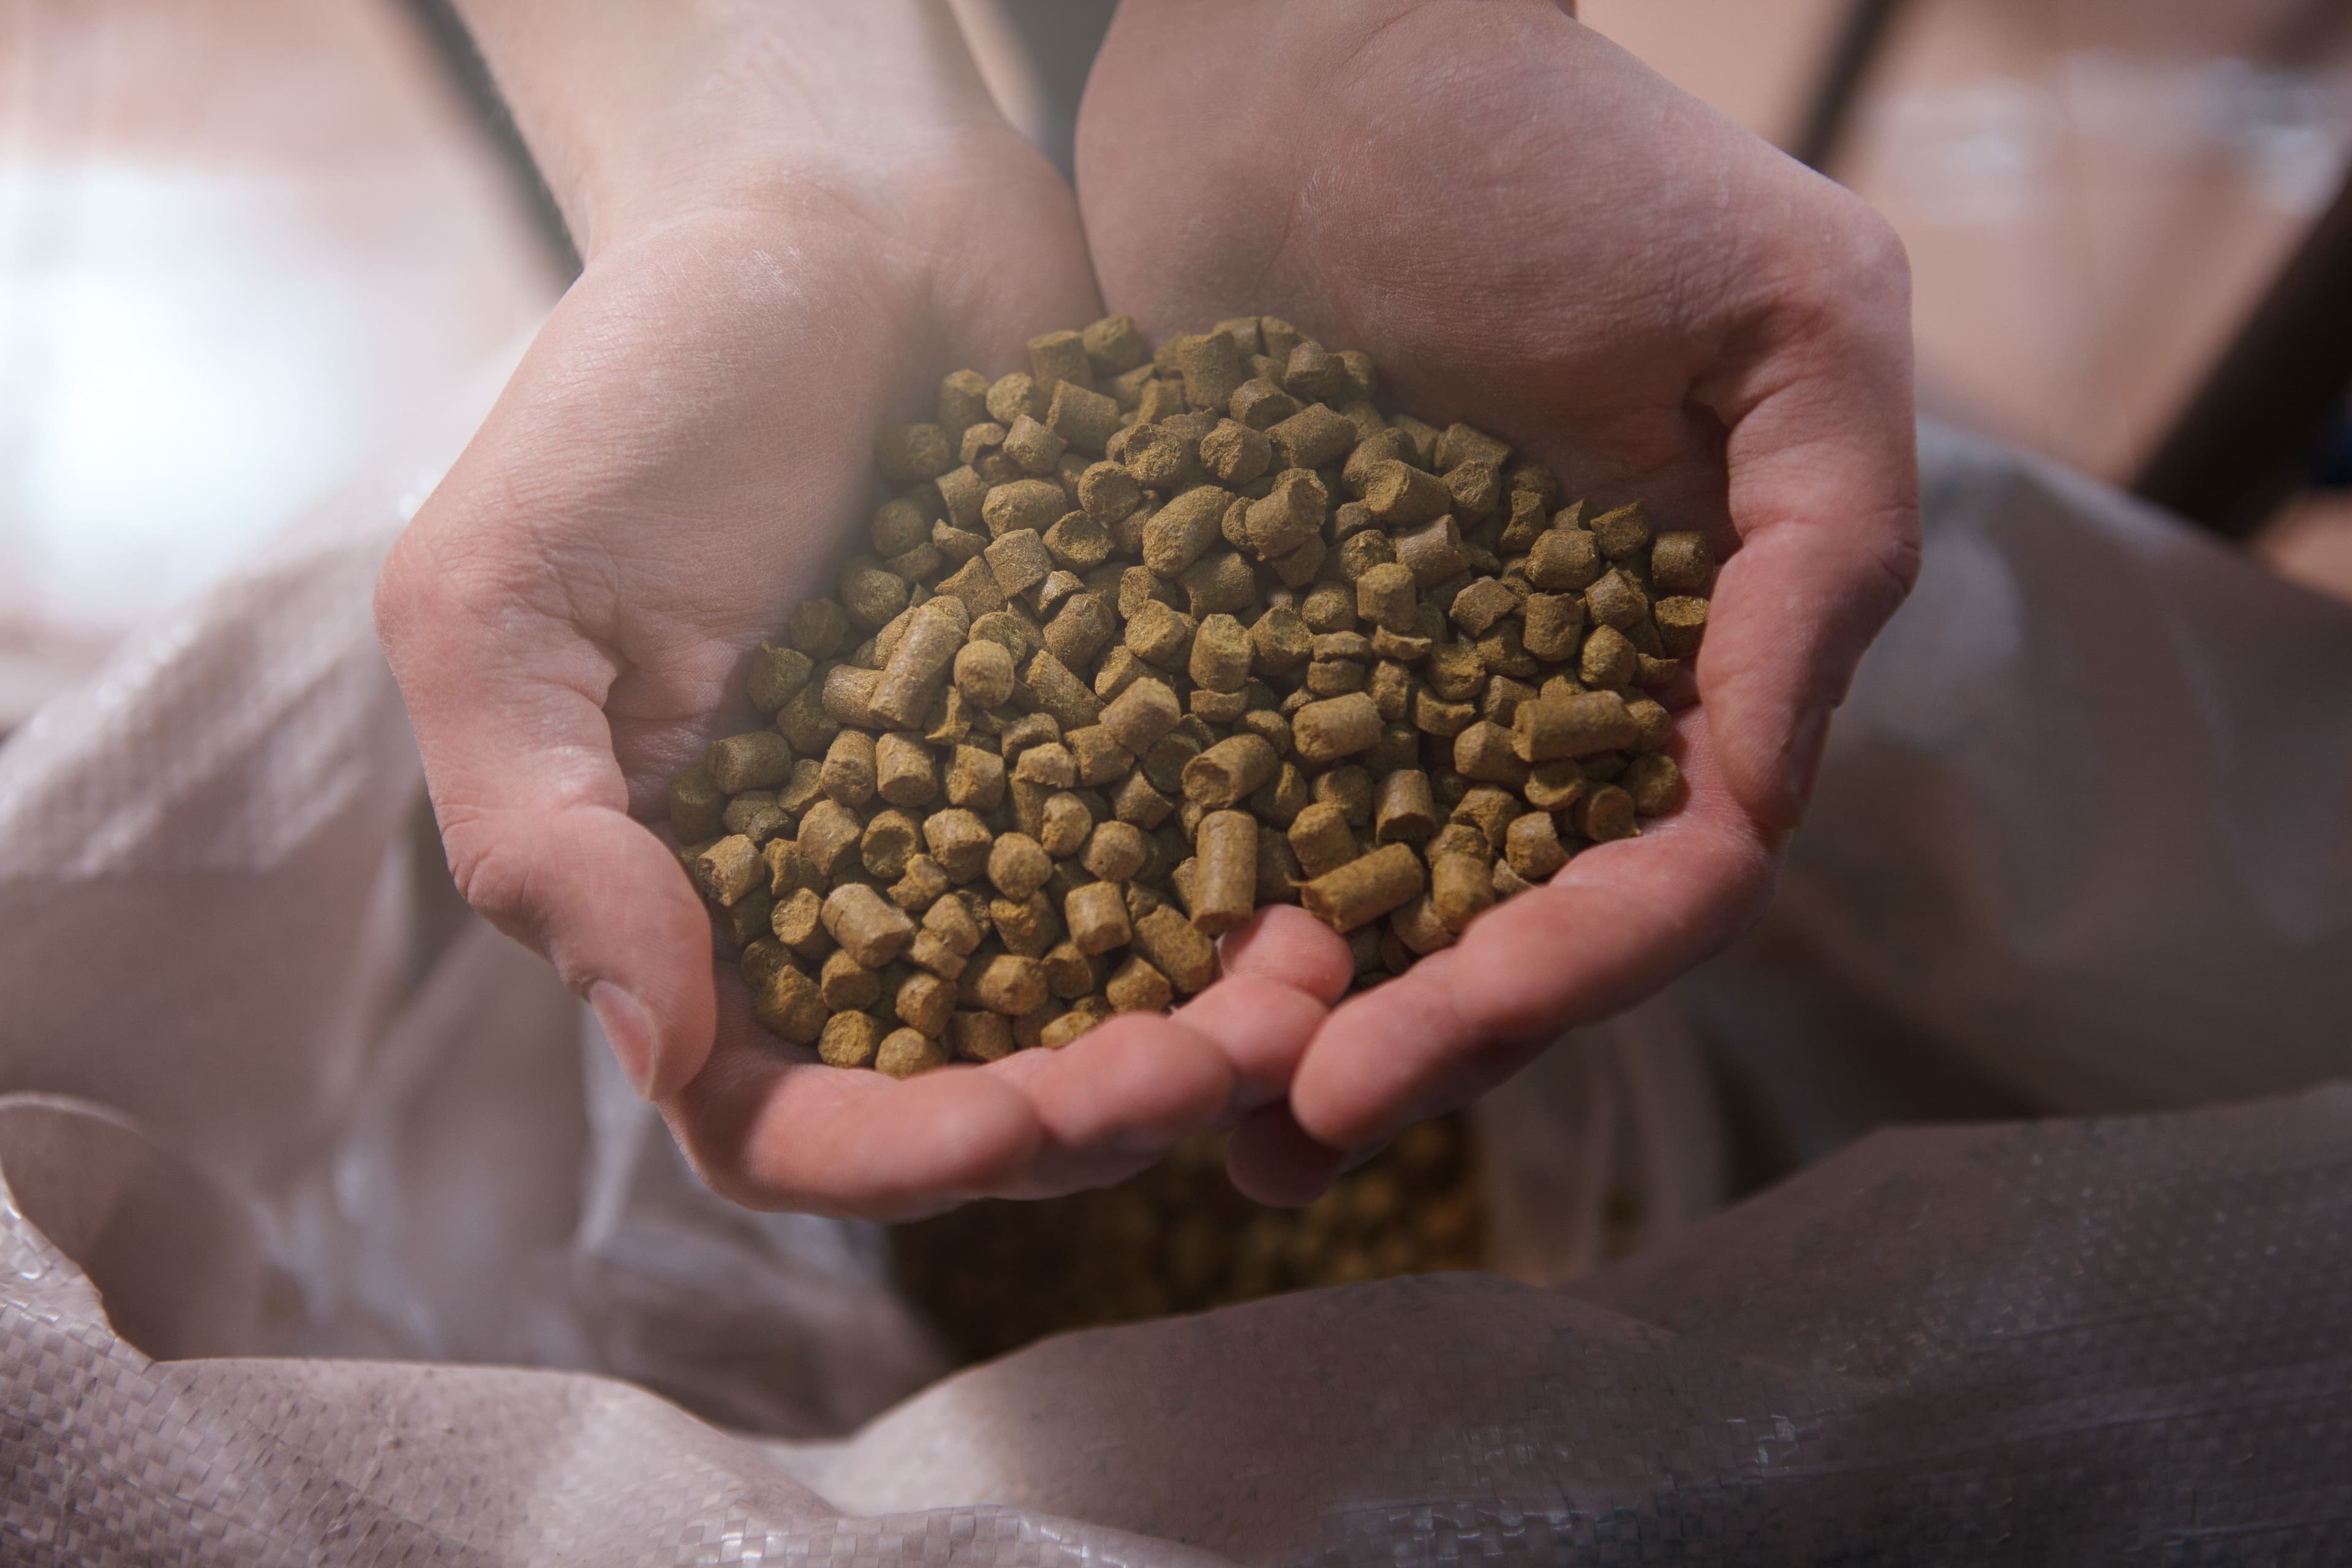
Dosage du houblon de SWISCA
L'eau, le malt et le houblon sont les ingrédients de base de la bière. L'eau est la base, le malt fournit la force et le houblon l'arôme. Le houblon est la plus chère des trois matières premières. Pourquoi le houblon est-il si important dans la bière ? Cet ingrédient apporte un goût épicé-amer, acidulé ou même fruité et a un effet calmant, conservateur et stabilisateur de mousse. Le houblon est une plante grimpante et appartient à un genre végétal de la famille du chanvre. Les plantes femelles portent de précieuses ombelles qui contiennent des résines et des huiles essentielles et confèrent à la bière sa saveur et son bouquet.
En Suisse, dans le village d'Appenzell, directement au pied de l'Alpstein, la famille Locher brasse une bière très spéciale. Selon des recettes exactes, avec du houblon et du malt, et l'eau fraîche du légendaire Alpstein, directement à la source. C'est ce qui fait de la bière Appenzeller une bière spéciale et d'un goût incomparable. La cinquième génération de la brasserie familiale crée de nouveaux types de bière. L'esprit d'innovation de cette forge spécialisée est à l'origine de l'énorme variété et de la haute qualité. La bière Appenzeller est exportée, entre autres, en Allemagne, en Angleterre, en Russie, au Canada, à Taiwan, au Japon, aux États-Unis et à Singapour. La start-up SWISCA AG a été fondée à Appenzell en 2018 par des experts expérimentés dans le développement, la conception et la distribution de la transformation des aliments et de la technologie de pesage. L'accent mis sur la qualité et l'innovation est essentiel pour SWISCA AG. Grâce aux meilleures technologies et à des ingénieurs expérimentés, SWISCA AG réalise des développements de produits innovants et des installations de traitement des aliments pour le marché mondial.
Pour produire des bières spéciales, la brasserie appenzelloise Locher et SWISCA AG ont développé conjointement un système de pesage innovant pour le dosage exact des granulés de houblon. La constance de la technologie du processus garantit une qualité élevée des variétés de bière innovantes. La combinaison d'un excellent art brassicole et d'une nouvelle technologie de pesage a été rendue possible par la Nouvelle politique régionale de la Confédération suisse, qui encourage les projets renforçant l'innovation, la valeur ajoutée et la compétitivité des régions rurales de Suisse. L'aide financière accordée par le Fonds de développement régional est partagée à parts égales entre la Confédération et le canton. Le projet a permis d'étendre la chaîne de valeur dans le canton d'Appenzell. Les porteurs d'image et les produits de la région perçus positivement renforcent la place économique. Le projet contribue à la promotion des technologies de pointe, à la numérisation et à la garantie d'emplois attractifs.
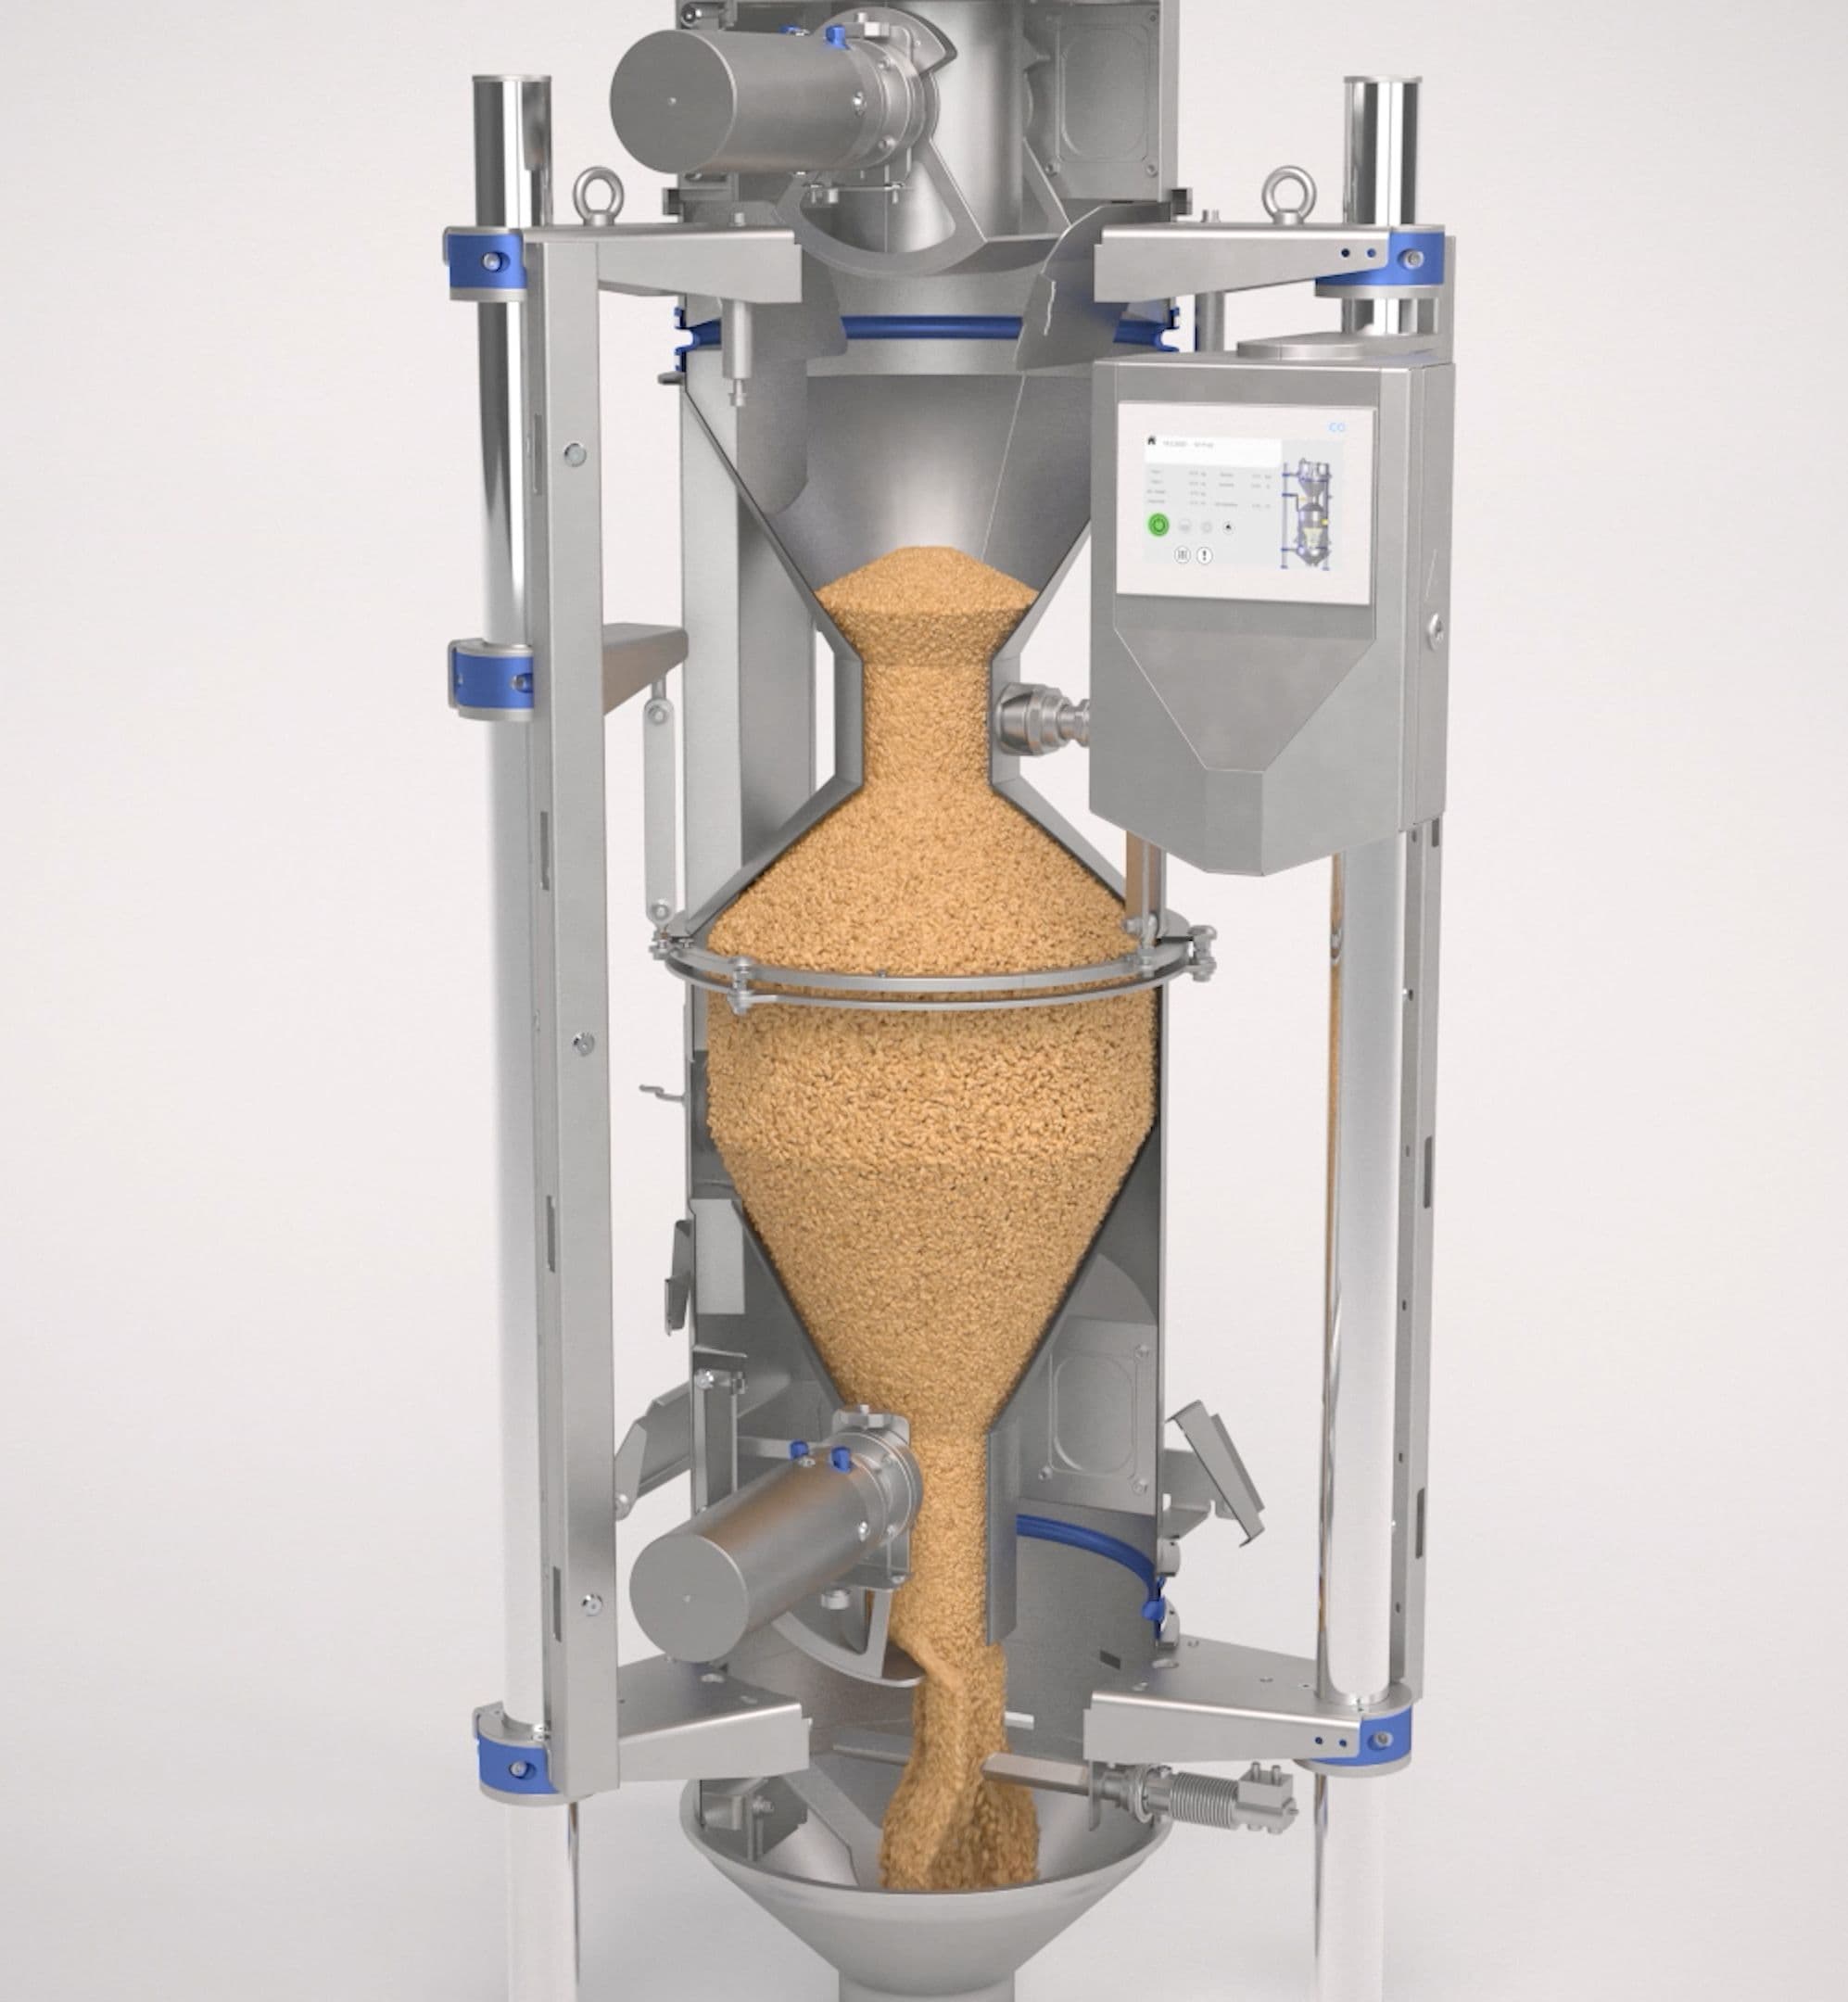
Amélioration du conditionnement des grains pour des rendements de mouture toujours élevés
Le mouillage est un processus de production clé dans un moulin pour favoriser des conditions de broyage uniformes et établir la base de rendements de mouture élevés et constants. Le mouillage du grain présente deux avantages importants : d'une part, la préparation du grain pour des conditions de broyage optimales et, d'autre part, l'ajout d'eau pour un gain commercial. En ajoutant de l'eau au grain et en le tempérant, les couches de son deviennent résistantes et élastiques, l'endosperme est adouci. C'est la condition optimale pour les séparer le plus efficacement possible au cours du processus de broyage. Pour tirer le meilleur parti du processus de mouillage, il est important que l'eau soit répartie aussi uniformément que possible sur la surface du grain, ce qui lui permet de pénétrer uniformément dans l'endosperme dans les bacs de tempérage. Le mouillage est traditionnellement un processus de production à forte intensité d'énergie et est critique en termes d'hygiène et donc de sécurité alimentaire. Outre les aspects technologiques et économiques, l'impact microbiologique a gagné en importance. Les exigences visant à respecter ou à dépasser les normes de sécurité alimentaire sont de plus en plus difficiles à satisfaire.
Outre la mesure en ligne du débit de produit, les balances de dosage différentiel sont utilisées en complément d'autres mesures constantes et précises sur le grain, comme l'humidité, la densité et la température. Pour une collecte précise des données sur le grain, nécessaire au processus de mouture, la température, la densité et l'humidité du produit sont nécessaires. La mesure du débit massique et de l'humidité du produit dépend de la densité. Un système de contrôle innovant permet de calibrer facilement le capteur d'humidité capacitif et de le comparer précisément aux valeurs empiriques déterminées en laboratoire. Les balances de dosage différentiel dotées d'un équipement supplémentaire innovant mesurent le débit massique et enregistrent le poids total avec une précision encore plus élevée que les équipements conventionnels. Une technologie de contrôle et des algorithmes de pesage de pointe, traitent la mesure après l'alimentation du dosage, même lorsque la balance est rechargée. Cette mesure d'impact supplémentaire élimine les incertitudes lors du remplissage de la balance et améliore la précision de la mesure. Grâce à cette mesure supplémentaire, le système fonctionne toujours de manière gravimétrique, et l'ouverture du segment de dosage peut être surveillée et réajustée en permanence. Les avantages de la haute précision et du processus continu d'une balance différentielle sont combinés de manière optimale. La précision accrue de la balance est un avantage pour fournir des conditions de mouillage constantes permettant un ajout d'eau très précis.
Le régulateur automatique de débit de liquide et la balance de dosage différentiel avec le système de détermination de l'humidité sont adaptés de manière optimale l'un à l'autre pour un ajout exact de la quantité d'eau. La balance de dosage différentiel mesure simultanément le débit du produit et l'humidité. Le système de commande calcule la quantité d'eau nécessaire et commande très précisément le débitmètre de liquide et la balance de dosage. La mesure et le contrôle continus du débit massique, de l'humidité, de la température et le calcul de l'ajout d'eau nécessaire avec un système de pesage multifonctionnel permettent un contrôle efficace du processus. Des vannes de contrôle de haute qualité avec des positionneurs électromoteurs et un stockage d'énergie permettent une large gamme de dosage. La précision de la quantité d'eau dosée est fortement influencée par la qualité et la précision du débitmètre. Un filtre à eau correctement conçu est essentiel pour séparer toute contamination qui pourrait être causée par l'eau. Le contrôleur automatique de débit liquide est également adapté à l'eau chlorée (55°C, 600 ppm) ou à la vapeur. Il est fabriqué dans un design sanitaire et se compose d'acier inoxydable. Il n'est pas nécessaire d'avoir une unité de contrôle électrique supplémentaire pour mesurer le débit d'eau ou le taux d'humidité dans le grain.
Le mouillage des grains lors de la mouture est un procédé couramment utilisé. Des taux d'ajout d'eau aussi élevés que 7% sont possibles avec un minimum d'abrasion et de casse du produit. Dans les minoteries, le mouillage du blé est un point de contrôle critique. La plupart des machines de mouillage doivent être nettoyées régulièrement. Une fois la machine arrêtée, les germes et les bactéries se développent. L'impact négatif est visible et provoque généralement une odeur distincte. La croissance attendue des bactéries peut être confirmée par des données de test en laboratoire si nécessaire. À l'intérieur des amortisseurs conventionnels, la saleté d'abrasion et les grains restants doivent être retirés manuellement pour éviter ou limiter la contamination. Si le mouilleur ne fonctionne pas pendant une période prolongée, un risque potentiel de contamination microbiologique du grain qui suit ne peut être exclu. Lorsque ce blé contaminé atteint le moulin, la farine produite à partir de celui-ci présentera également un nombre accru de comptes microbiologiques. Des mouilleurs innovants minimisent le risque de contamination et permettent un nettoyage automatique en place (NEP). Dans certaines situations, on demande un très faible ajout d'eau avec une répartition uniforme sur la surface de l'amande. Cela peut être un véritable défi. Dans ce cas, la machine présentée ci-dessous peut être la bonne solution. L'innovation du mouilleur forme le flux du grain en un rideau au moyen d'un pic de chicane et de lamelles. L'eau ajoutée est pulvérisée en fines gouttes par des buses disposées radialement des deux côtés. Ces gouttelettes entrent en collision avec les grains qui tombent et adhèrent à la surface. Si le processus de production le permet, un cycle de nettoyage automatique est effectué entre les deux. Des buses de rinçage extensibles sont actionnées par le fluide de nettoyage pour un nettoyage optimal de tout l'intérieur. L'évacuation des eaux usées du processus de nettoyage ainsi que l'élimination des résidus collectés sont généralement automatisées.
La tendance à l'optimisation des processus grâce à des systèmes intelligents dans l'industrie de la meunerie permet non seulement de réduire les coûts, mais aussi de soutenir les meuniers et d'améliorer leur excellence opérationnelle. Les solutions d'économie d'énergie avec des mesures précises du débit massique, de la densité et de l'humidité, la technologie d'ajout d'eau sanitaire, le processus de mouillage économe en ressources et la technologie de nettoyage en place sont conçus pour amener votre système de conditionnement des grains au niveau supérieur. Cette nouvelle génération de système de gestion de l'humidité est durable, nécessite moins d'équipements et de contrôles d'usine, beaucoup moins d'énergie et constitue une avancée majeure vers le respect ou le dépassement des normes de sécurité alimentaire les plus strictes.
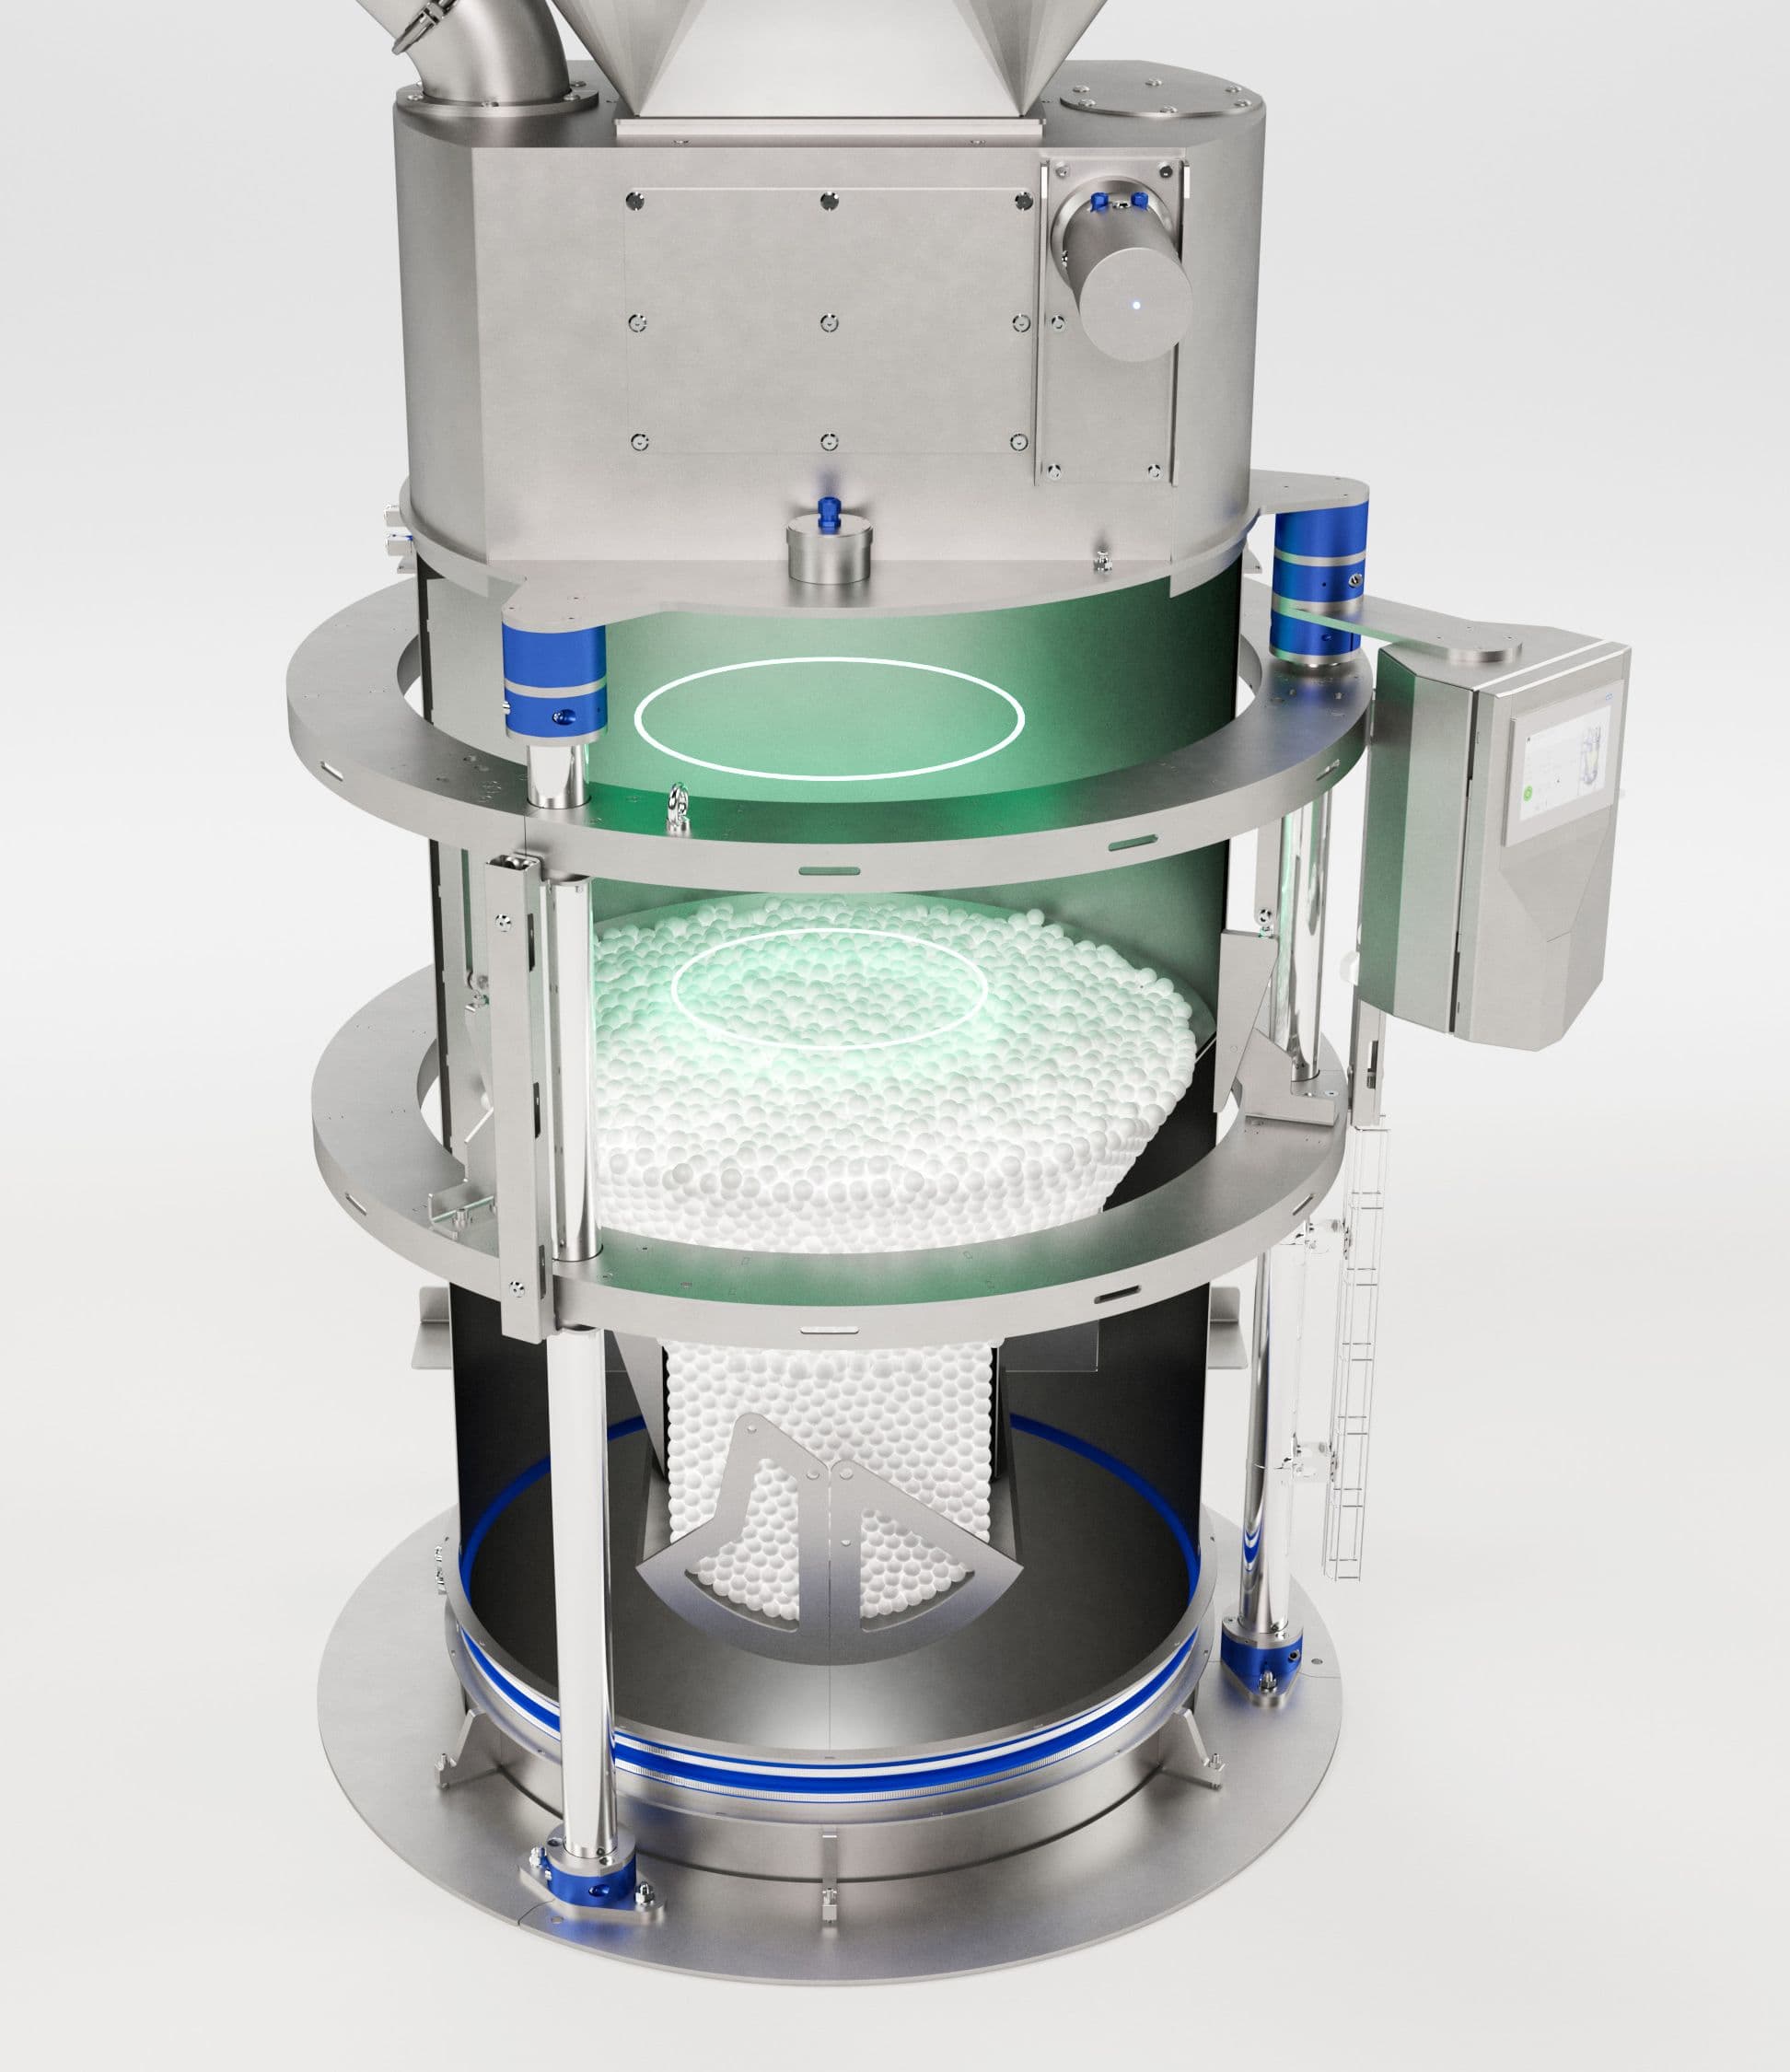
Une mesure de niveau innovante à la vitesse de la lumière
En raison de l'automatisation croissante, de plus en plus de capteurs intelligents sont utilisés pour des applications innovantes dans l'industrie de la meunerie. Un groupe important de capteurs pour le contrôle de processus sont les sondes pour la détection de niveau haut et bas des bacs et silos, la protection contre l'accumulation, la surveillance du débit, la mesure de la portée et le suivi de la position. Les solutions les plus fréquemment installées pour les capteurs de niveau ponctuels sont les indicateurs de niveau rotatifs, les sondes capacitives et les tiges vibrantes dans l'industrie de la meunerie. Les capteurs de niveau rotatifs ont fait leurs preuves pour l'indication de niveau dans les bacs et les silos pour les matériaux granulaires en vrac. Une palette rotative est entraînée en rotation continue par un moteur. Lorsque cette palette entre en contact avec le matériau, la force qui surmonte le couple de rotation de la palette arrête son mouvement circulaire. Le détecteur de niveau détecte l'arrêt de la rotation et envoie un signal au système de contrôle. Un détecteur de niveau rotatif à sécurité intégrée est une solution bien connue pour démarrer ou arrêter un processus critique dans l'industrie céréalière. La mesure de niveau capacitive est une méthode bien établie de mesure des niveaux depuis des décennies. Le produit en vrac provoque un changement de capacité au niveau du capteur, qui est converti en un signal de commutation. Avec l'évolution des caractéristiques du produit, des étalonnages répétitifs de la sonde sont nécessaires et avec les produits à faible densité apparente, aucune détection fiable ne se produit. Les sondes capacitives sont également sensibles aux dépôts de poussière. Dans le cas où des tiges vibrantes sont amenées à la fréquence de résonance par des éléments piézocéramiques, le produit en vrac recouvre la sonde, l'amplitude est amortie et un message est déclenché. Ces sondes peuvent être utilisées dans différentes positions d'installation et sont plus indépendantes des caractéristiques du produit. Les progrès technologiques dans le développement des capteurs progressent. La tendance en matière de mesure de niveau dans les environnements à forte teneur en poussière s'est orientée vers les capteurs sans contact et notamment la mesure de distance par radar. Radar est l'abréviation de "radio detection and ranging" qui signifie "localisation et mesure de distance par radio". Cette technologie est basée sur les ondes électromagnétiques. Un appareil radar émet une onde électromagnétique concentrée, qui est réfléchie par les objets sous forme d'écho, puis évaluée par l'appareil en fonction de différents critères. L'électronique génère une impulsion électromagnétique lorsque l'onde frappe la surface du matériau, une partie de l'énergie est réfléchie. Ce signal dit d'écho est reconnu par le capteur et converti en une indication du niveau de remplissage au moyen d'une mesure du temps de transit. Le temps de transit est la différence de temps entre l'impulsion émise et le signal d'écho reçu. Comme la vitesse de propagation d'une onde électromagnétique dans l'air, le milieu porteur, peut être assimilée à la vitesse de la lumière, cette relation simple peut être utilisée pour calculer la distance à la surface du milieu. Le niveau peut être mesuré avec précision dans les environnements poussiéreux grâce à la technologie radar.
La technologie des capteurs radar est capable de fournir des données de distance très précises, nécessaires à la détection d'objets de précision, à la mesure de la distance et aux applications de suivi de position. Une résolution à l'échelle du millimètre peut être obtenue à des fréquences de mise à jour élevées. Cependant, lors de l'intégration de la technologie radar dans la conception de produits intelligents, les développeurs de produits sont généralement contraints de choisir entre une faible consommation d'énergie et une grande précision. L'exigence de précision augmente également avec des niveaux de puissance limités, car cette technologie est avantageuse avec un budget de puissance réduit. SWISCA a développé une solution innovante de mesure de distance pour les applications de meunerie qui combine la précision des méthodes avancées de radar cohérent avec les exigences de puissance plus faibles des systèmes de radar pulsé. Les systèmes radar à impulsions consomment moins d'énergie lorsque l'émetteur est éteint entre les impulsions. Les systèmes radar cohérents conventionnels transmettent une séquence continue d'impulsions et utilisent les mesures de phase précises des signaux de retour. Cela nécessite une consommation d'énergie élevée et, par conséquent, une dissipation de puissance plus importante et des composants électroniques plus grands. Avec sa résolution temporelle à l'échelle de la picoseconde, le capteur SWISCA est capable de mesurer la distance avec une précision millimétrique sur une plage de 100 mm à deux mètres et de l'utiliser en même temps dans des dispositifs à faible puissance. La question du niveau des fréquences se pose toujours avec les appareils de mesure de niveau radar. Alors que les capteurs radar sans contact fonctionnent avec des fréquences élevées allant jusqu'à 130 GHz, la technologie des micro-ondes guidées utilise une fréquence comparativement basse de 1 GHz. En général, on peut dire que les basses fréquences sont nettement moins sensibles aux interférences liées au processus, telles que les accumulations et la poussière. Lors du développement du capteur radar de SWISCA, les développeurs du produit se sont concentrés sur la robustesse et la fiabilité dans les environnements poussiéreux et ont utilisé la gamme de fréquences de 60Hz.
La tendance à l'optimisation des processus à l'aide de capteurs intelligents dans l'industrie de la meunerie permet non seulement de nouvelles applications, mais aussi de soutenir les meuniers et d'améliorer leur excellence opérationnelle. Les impulsions électromagnétiques générées électroniquement avec des mesures de phase précises des signaux de retour d'un capteur spécialement développé pour la mesure de niveau dans l'industrie de la meunerie ouvrent de nouvelles possibilités pour améliorer l'excellence opérationnelle. Cette nouvelle génération de capteurs radar est fiable, robuste et insensible à la poussière, ne nécessite pas de recalibrage, atteint une plus grande précision et constitue une avancée majeure pour répondre aux exigences élevées de la mesure du niveau global dans l'industrie de la meunerie.
